Botellas cosméticas ligeras: diseño y fabricación con IBM
Cómo diseñar botellas cosméticas ligeras y fabricarlas por moldeo por inyección y soplado: espesor de pared, elección del material, diseño del cuello y control de la producción.
La respuesta breve
Las botellas cosméticas ligeras ahorran resina y flete, pero solo si la botella sigue resistiendo el llenado, el tapado y el transporte. El moldeo por inyección y soplado lo hace posible porque el diseño de la preforma y el control de temperatura del macho determinan adónde va el material, de modo que las paredes pueden adelgazarse de forma uniforme mientras el cuello moldeado por inyección conserva su precisión.
En esta página
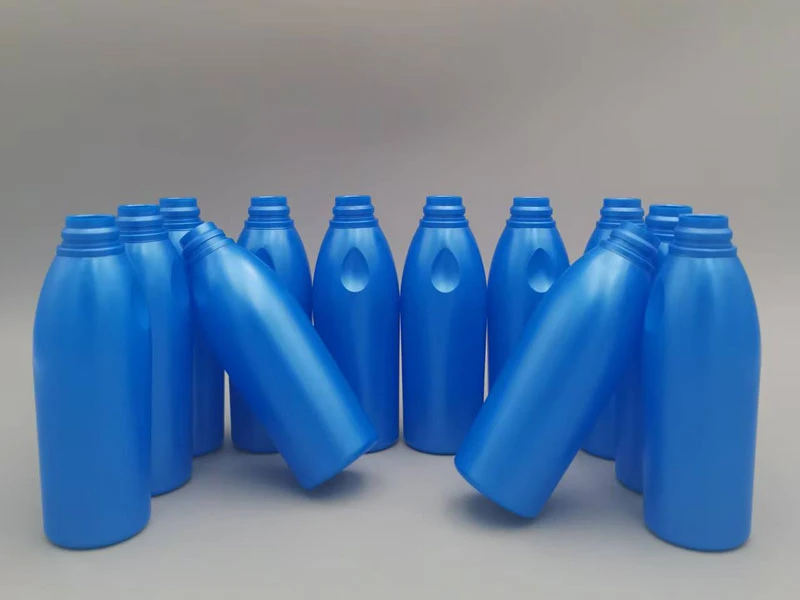
Las botellas cosméticas ligeras usan menos resina, cuestan menos de transportar y reducen la huella de carbono del producto. Pero una botella cosmética también tiene que verse premium, resistir el llenado y el tapado, funcionar con su bomba o tapa y proteger la fórmula. En este artículo, IBM significa moldeo por inyección y soplado, el proceso con el que se fabrican la mayoría de las botellas pequeñas y precisas de cosmética y cuidado personal, y vemos cómo diseñar y producir con él botellas más ligeras.
Por qué las marcas aligeran sus botellas cosméticas
- Normativa. Normas como el Reglamento sobre envases y residuos de envases (PPWR) de la UE empujan a las marcas a reducir el material de envase y mejorar la reciclabilidad.
- Costo. La resina es una parte importante del costo de la botella, y las botellas más ligeras también reducen el flete.
- Compromisos de marca. Muchas marcas de belleza han publicado objetivos de reducción de envases y de emisiones de carbono.
El reto es quitar material sin que la botella parezca barata, se deforme en la línea de llenado o tenga fugas.
Principios de diseño de botellas cosméticas ligeras
1. Elija el material adecuado
La mayoría de las botellas cosméticas moldeadas por inyección y soplado usan HDPE, PP o LDPE, con PETG u otras resinas transparentes para las botellas transparentes. Cada uno tiene una rigidez distinta, por lo que la pared más ligera posible depende del material. Nuestra comparativa de PP, HDPE y PET explica las ventajas y desventajas.
2. Use la forma, no el espesor, para dar rigidez
Las nervaduras, los hombros, las secciones ovaladas y unas bases bien diseñadas aportan rigidez sin añadir peso. Las esquinas vivas y los paneles planos suelen necesitar material adicional para evitar abolladuras o el hundimiento de los paneles.
3. Mantenga la precisión del cuello
El cuello es donde sellan las bombas, los goteros y las tapas, así que rara vez es el lugar para ahorrar material. En el moldeo por inyección y soplado, el acabado del cuello se moldea por inyección en utillaje de acero, de modo que un cuerpo más ligero no compromete la precisión del cuello.
4. Diseñe la preforma para obtener paredes uniformes
En el IBM, la preforma y el macho deciden adónde va el material. Una preforma adaptada a la forma de la botella permite adelgazar las paredes de manera uniforme, en lugar de dejar zonas gruesas que añaden peso sin aportar resistencia.
Cómo el moldeo por inyección y soplado consigue botellas más ligeras
- Distribución precisa del material. El diseño de la preforma y el control de temperatura del macho colocan el material donde la botella lo necesita.
- Sin desperdicio por rebabas. La botella sale con el cuello terminado y sin recorte, así que cada gramo inyectado termina en la botella.
- Peso constante. Un control estable de la inyección mantiene las botellas cerca del peso objetivo, por lo que se necesita menos margen de seguridad.
- Eficiencia multicavidad. Las botellas cosméticas pequeñas se producen en moldes multicavidad, lo que extiende el beneficio de un diseño más ligero a grandes volúmenes.
Antes de la producción, las botellas más ligeras deben superar pruebas de caída, pruebas de carga vertical en la línea de llenado, pruebas de compresión y dosificación, y pruebas de compatibilidad con la fórmula.
Sostenibilidad más allá del peso
El aligeramiento funciona mejor junto con otras decisiones: diseños monomaterial más fáciles de reciclar, contenido reciclado cuando la aplicación y la normativa lo permitan, y evitar recubrimientos innecesarios o mezclas de materiales. Consulte las tendencias en envases ecológicos para saber más.
Conclusión
Las botellas cosméticas ligeras funcionan cuando se quita material donde no aporta nada y se mantiene donde la botella lo necesita: en el cuello, en los elementos estructurales y en la base. El moldeo por inyección y soplado se presta bien a ello porque controla la distribución del material en la fase de preforma y produce cuellos precisos sin rebabas. Envíe a Victor el plano de su botella, la resina y el tipo de cierre para estudiar un diseño más ligero y la máquina MSZ y el molde adecuados.
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega