Por qué importa la precisión del cuello en las botellas moldeadas por inyección y soplado
Por qué importa la precisión del cuello en las botellas: sellado, ajuste de la tapa, llenado y fugas, cómo la logra el moldeo por inyección y soplado y problemas habituales del cuello.
La respuesta breve
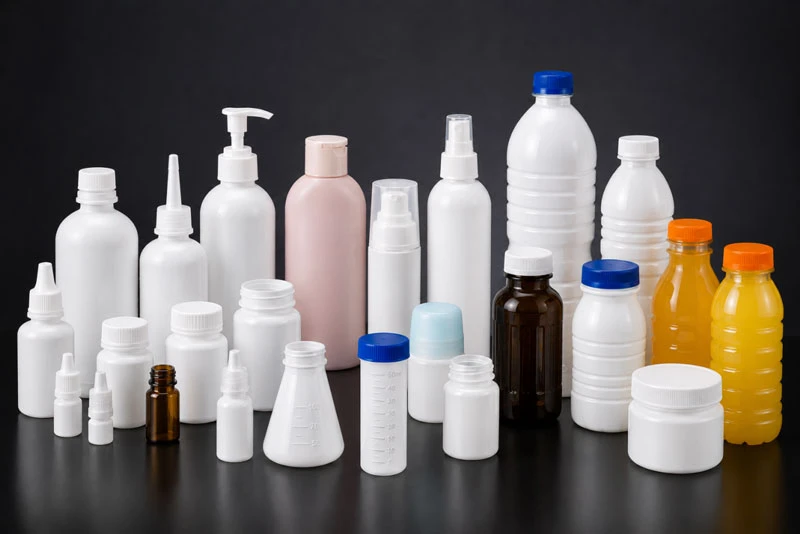
El acabado del cuello determina si una tapa, un gotero o una bomba sellan, con qué fluidez se llenan y tapan las botellas y si presentan fugas. El moldeo por inyección y soplado produce acabados del cuello precisos porque el cuello se moldea por inyección alrededor de un macho estable, en un utillaje de acero, antes de soplar el cuerpo.
En esta página
- 01Más que una simple rosca
- 02El sellado empieza en el cuello
- 03Zona del cuello formada por moldeo por inyección
- 04Posicionamiento estable del macho
- 05Fugas y mal ajuste de la tapa
- 06Rebabas, deformación y ovalidad
- 07Rendimiento irregular entre cavidades
- 08Frascos médicos y farmacéuticos
- 09Botellas para cosmética y cuidado personal
- 10Envases para alimentos, bebidas y laboratorio
- 11Controle la inyección y la estabilidad de la temperatura
- 12Mantenga la precisión del molde y de los machos
- 13Elija una máquina de alta repetibilidad
- 14Tolerancias del cuello y estabilidad estructural
- 15Cómo se verifica la precisión del cuello en producción
- 16Conclusión
En las botellas fabricadas por moldeo por inyección y soplado, el acabado del cuello es una de las zonas más importantes del producto. Aunque a menudo se habla del aspecto de la botella, el espesor de pared, la transparencia y el peso, el acabado del cuello afecta directamente al rendimiento del sellado, la eficiencia del llenado, la compatibilidad con la tapa y la confiabilidad final del producto.
En sectores como el farmacéutico, el cosmético, el alimentario, el de cuidado personal y el de envases de laboratorio, incluso una pequeña desviación en la zona del cuello puede provocar fugas, un mal tapado, riesgo de contaminación o rechazos en las etapas posteriores de producción.
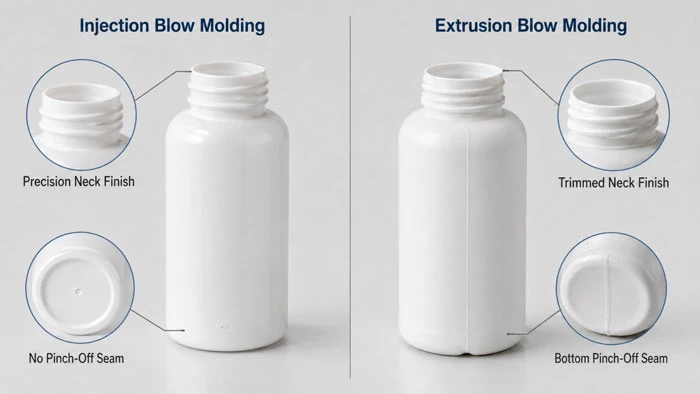
El moldeo por inyección y soplado se utiliza ampliamente para producir botellas pequeñas y medianas con alta precisión dimensional. En comparación con el moldeo por extrusión y soplado, el proceso de inyección y soplado forma la zona del cuello y la rosca durante la etapa de inyección. Esto le da una ventaja natural en la precisión del acabado del cuello y lo hace muy adecuado para botellas que requieren un sellado preciso y dimensiones constantes.
Más que una simple rosca
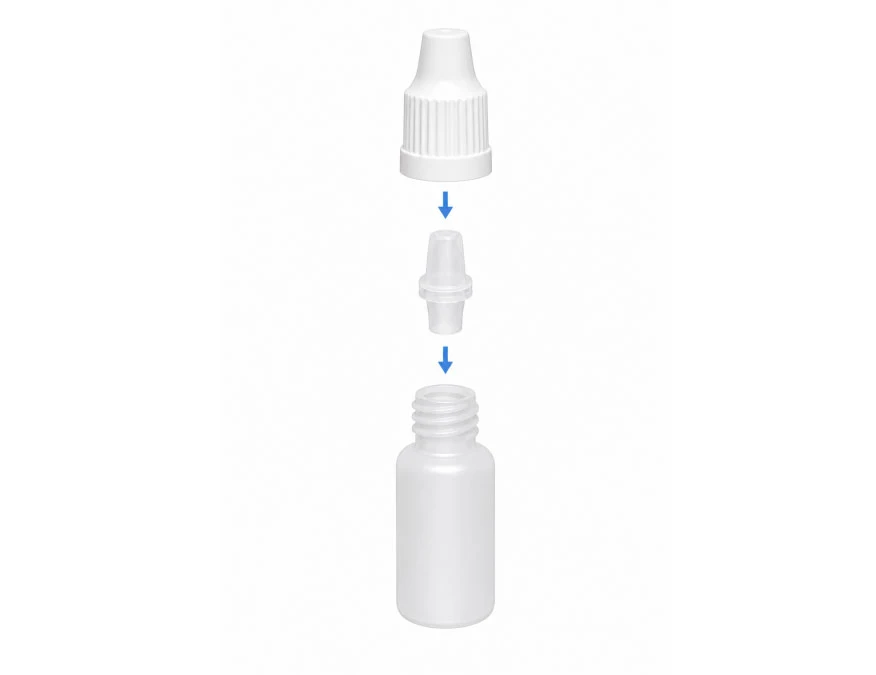
El acabado del cuello incluye la boca de la botella, la superficie de sellado, la rosca, el anillo de soporte, el diámetro interior, el diámetro exterior y, en ocasiones, estructuras con evidencia de manipulación o de cierre a presión.
Estos detalles pueden parecer pequeños, pero determinan cómo funciona la botella con tapas, goteros, bombas, tapones, sellos interiores o equipos de llenado.
Por ejemplo:
- Los goteros oftálmicos requieren un acoplamiento preciso con las tapas y boquillas para evitar fugas.
- Los frascos para reactivos deben sellar herméticamente para evitar la evaporación o la contaminación.
- Las botellas cosméticas necesitan un funcionamiento suave con bombas o tapas de rosca, sin perder una experiencia de uso premium.
En todos los casos, la precisión del acabado del cuello es esencial.
El sellado empieza en el cuello
Una botella solo puede proteger su contenido si el sistema de cierre funciona correctamente. La superficie de sellado debe ser plana, lisa y dimensionalmente estable.
Si el cuello es demasiado alto, demasiado bajo, ovalado o irregular, la tapa puede no aplicar una presión uniforme, lo que provoca fugas durante el almacenamiento, el transporte o el uso.
En los envases farmacéuticos y médicos, un mal sellado puede exponer los productos al aire, la humedad o los microorganismos, lo que afecta a la seguridad del producto, su vida útil y la confianza del cliente.
Zona del cuello formada por moldeo por inyección
Una gran ventaja del moldeo por inyección y soplado es que el acabado del cuello se forma durante la etapa de moldeo por inyección, no durante el soplado.
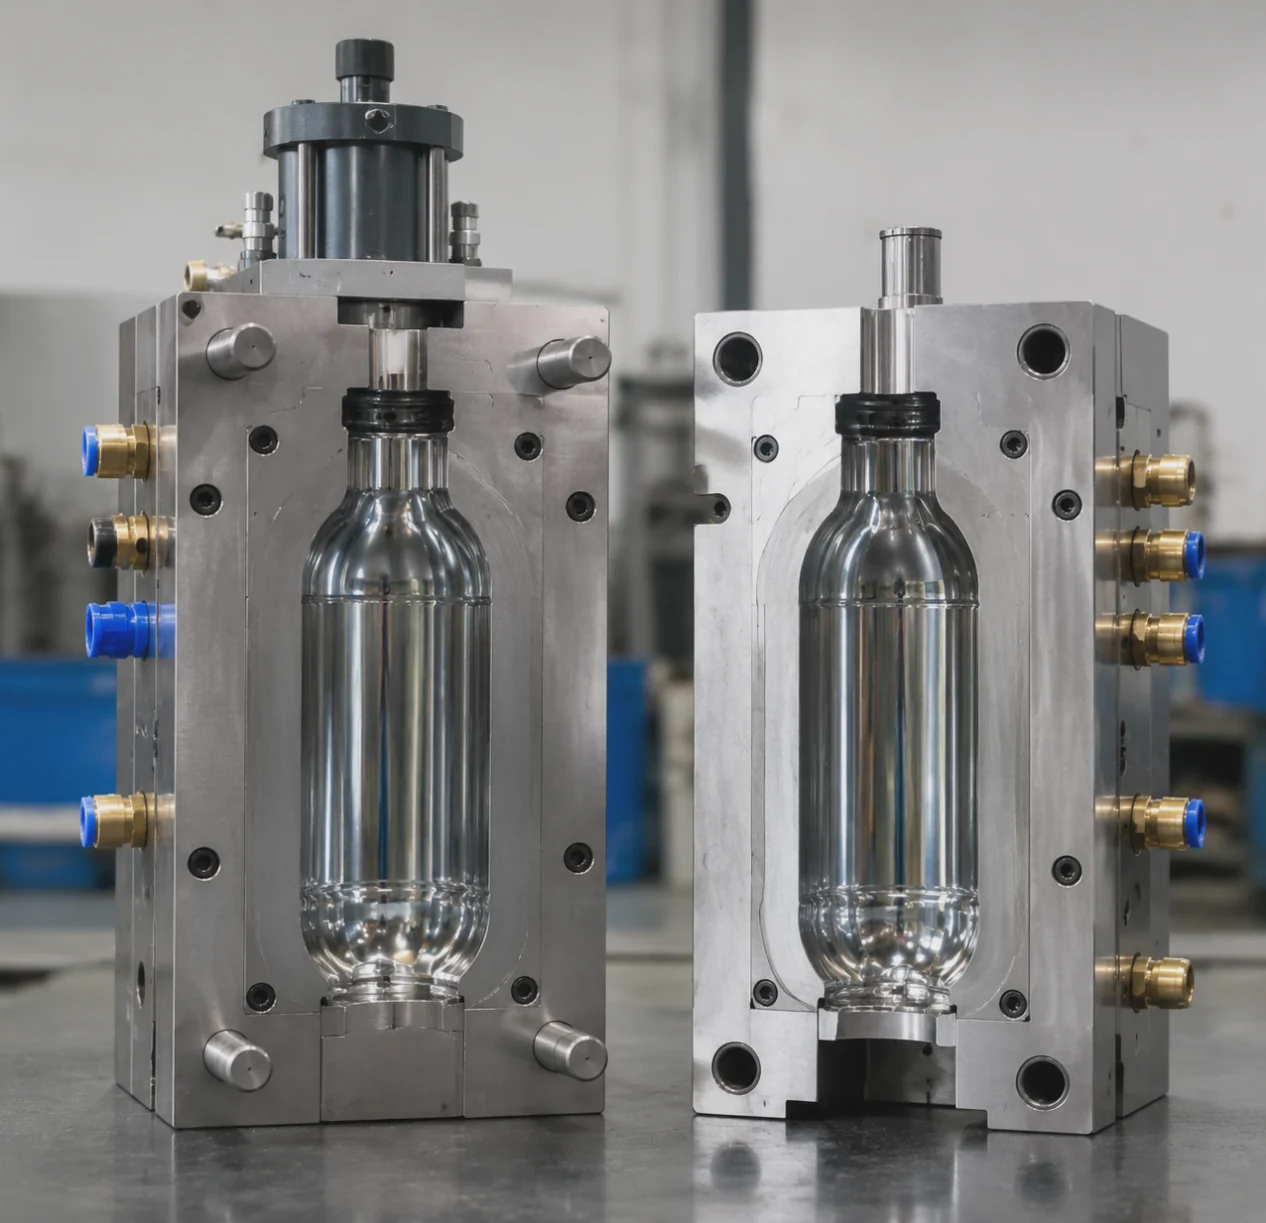
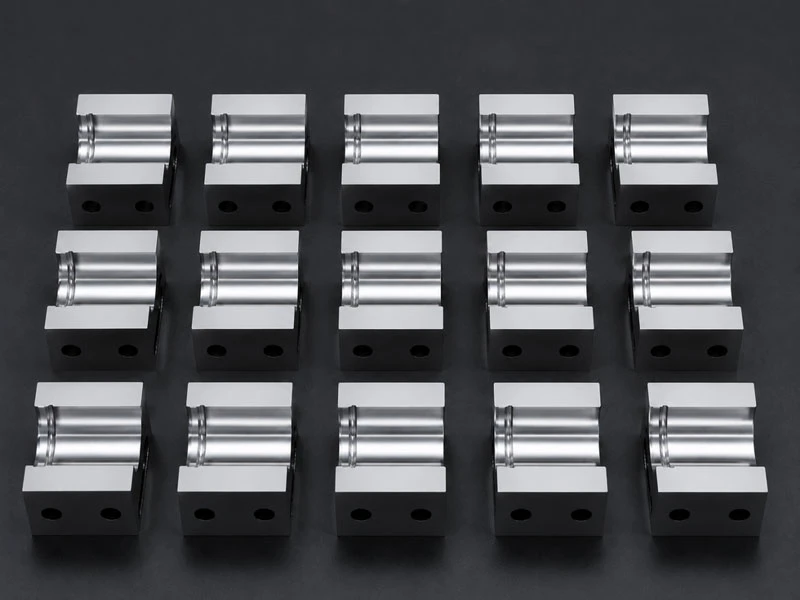
El plástico fundido se inyecta alrededor del macho dentro de un molde de inyección de precisión, donde se forman las roscas, la boca de la botella y la superficie de sellado antes de que la preforma pase a la estación de soplado.
Como el cuello no se estira durante el soplado, sus dimensiones se mantienen muy estables. Por eso el moldeo por inyección y soplado es especialmente adecuado para:
- Botellas farmacéuticas
- Goteros oftálmicos
- Frascos para pastillas
- Envases cosméticos
- Frascos de laboratorio
Posicionamiento estable del macho
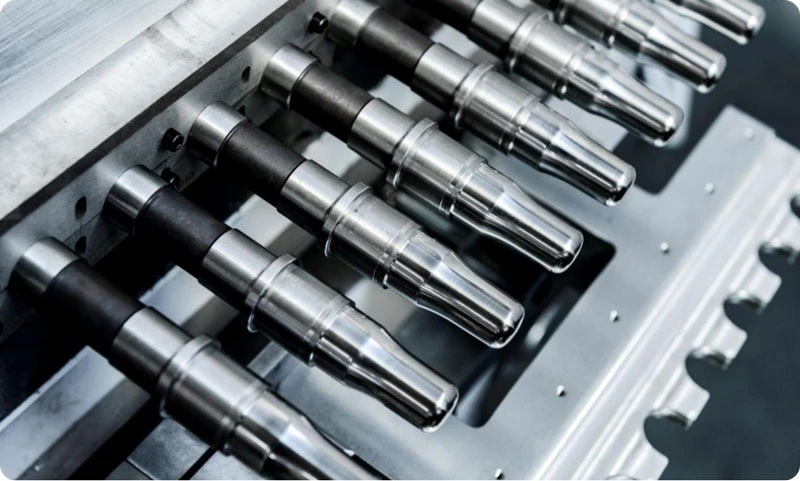
El macho forma el diámetro interior del cuello y sostiene la preforma durante la transferencia y el soplado.
Si el posicionamiento es impreciso, pueden aparecer problemas como un espesor de pared irregular, un diámetro interior incorrecto o una mala concentricidad.
Las máquinas de moldeo por inyección y soplado de alta calidad se basan en:
- Guiado mecánico preciso
- Sistemas de indexación confiables
- Movimiento servocontrolado
- Cierre estable del molde
Esto asegura una precisión constante del acabado del cuello en cada cavidad y en cada ciclo de producción.
Fugas y mal ajuste de la tapa
Una de las consecuencias más comunes de un acabado del cuello poco preciso son las fugas.
Los problemas aparecen cuando:
- Las superficies de sellado son irregulares
- Las roscas están incompletas
- Los diámetros del cuello quedan fuera de tolerancia
Aunque la tapa parezca apretada durante el montaje, puede fallar bajo presión, vibraciones o cambios de temperatura.
Una rosca poco uniforme también puede causar:
- Roscado cruzado
- Tapas inclinadas
- Torque incorrecto
- Menor eficiencia de producción
- Mayores tasas de rechazo
Rebabas, deformación y ovalidad
Las rebabas alrededor de la boca de la botella o de las roscas pueden:
- Interferir con el sellado
- Crear bordes cortantes
- Aumentar el riesgo de contaminación
La deformación y la ovalidad también pueden impedir que las tapas o los tapones encajen correctamente.
Estos problemas suelen deberse a:
- Desgaste del molde
- Falta de precisión en el cierre
- Presión de inyección inestable
- Fluctuaciones de temperatura
- Desalineación del macho
Rendimiento irregular entre cavidades
Los moldes multicavidad mejoran la productividad, pero una calidad del cuello irregular entre cavidades puede dar lugar a botellas con distinto rendimiento de sellado.
Una producción confiable requiere:
- Inyección equilibrada
- Control estable de la temperatura
- Posicionamiento preciso del macho
- Movimiento de transferencia repetible
Frascos médicos y farmacéuticos
Los envases médicos exigen algunas de las tolerancias de acabado del cuello más estrictas.
Las aplicaciones incluyen:
- Goteros oftálmicos
- Frascos para pulverizador nasal
- Frascos para reactivos
- Envases para muestras
Una precisión deficiente del cuello puede provocar:
- Fugas
- Contaminación
- Dosificación inestable
- Menor seguridad del producto
Botellas para cosmética y cuidado personal
Los envases cosméticos dependen en gran medida de acabados del cuello precisos.
Los cierres de las botellas incluyen:
- Bombas
- Atomizadores
- Tapas flip-top
- Tapas de rosca
- Tapones interiores
Un acabado del cuello deficiente puede causar:
- Fugas durante el transporte
- Desalineación de la tapa
- Apariencia irregular
- Quejas de los clientes
Envases para alimentos, bebidas y laboratorio
Los acabados del cuello precisos mejoran:
- Estanqueidad
- La estabilidad en el almacenamiento
- La resistencia a las fugas
- La experiencia del usuario
En los envases de laboratorio, la precisión ayuda a evitar la contaminación y la evaporación.
En los envases para alimentos, ayuda a evitar fugas durante el transporte.
Controle la inyección y la estabilidad de la temperatura
Unas condiciones de proceso estables son esenciales.
Los factores clave incluyen:
- Presión de inyección
- Temperatura de fusión
- Presión de mantenimiento
- Enfriamiento uniforme
Un control adecuado garantiza:
- Capacitación completa de la rosca
- Superficies de sellado lisas
- Contracción estable
Mantenga la precisión del molde y de los machos
La inspección y el mantenimiento periódicos son esenciales.
Los fabricantes deben revisar periódicamente:
- Moldes de inyección
- Insertos de cuello
- Machos
La limpieza y el mantenimiento preventivo ayudan a mantener la estabilidad dimensional y a prolongar la vida útil del molde.
Elija una máquina de alta repetibilidad
La repetibilidad de la máquina es tan importante como la calidad del molde.
Las características críticas incluyen:
- Cierre preciso
- Transferencia estable
- Rotación precisa de los machos
- Movimiento de inyección controlado
Para producir botellas de alta precisión, los fabricantes deben elegir máquinas diseñadas para un posicionamiento preciso y una estabilidad a largo plazo.
Tolerancias del cuello y estabilidad estructural
La precisión del cuello se define mediante un conjunto de dimensiones: diámetro exterior, diámetro interior, paso de rosca, altura del cuello y planitud de la superficie de sellado. Según la aplicación, las tolerancias van desde unas pocas centésimas de milímetro hasta unas pocas décimas. Una desviación de apenas unos 0,1 mm en el diámetro interior puede bastar para que una tapa tenga fugas o resulte difícil de abrir.
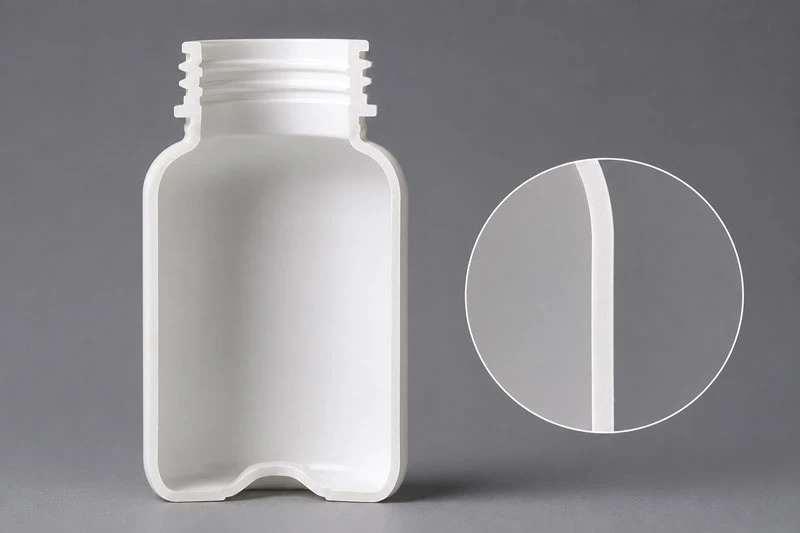
El cuello es también la parte más solicitada de la botella. Soporta las cargas de apilamiento y las fuerzas del tapado, la apertura y el transporte. Un cuello formado con precisión reparte estas cargas de manera uniforme, mientras que un espesor irregular o unas roscas deformadas crean puntos débiles. La ovalidad del cuello, causada normalmente por un enfriamiento o una distribución del material irregulares, es uno de los defectos más comunes, por lo que el enfriamiento alrededor de la zona del cuello debe diseñarse y controlarse con cuidado.
Cómo se verifica la precisión del cuello en producción
- Las máquinas servocontroladas mantienen la presión de inyección y de soplado repetible de un ciclo a otro.
- La inspección en línea con sistemas de visión detecta desviaciones del cuello mientras la máquina está en marcha.
- Las pruebas dimensionales con una máquina de medición por coordenadas (CMM) verifican las dimensiones del cuello frente al plano y la especificación del cierre.
- La selección de la resina también importa: los grados con un comportamiento en fundido estable se contraen de forma más uniforme y mantienen mejor las dimensiones del cuello.
Conclusión
La precisión del acabado del cuello es un factor crítico en la calidad de las botellas moldeadas por inyección y soplado.
Afecta directamente a:
- Estanqueidad
- La compatibilidad con la tapa
- La prevención de fugas
- La eficiencia del llenado
- La confiabilidad del producto
El moldeo por inyección y soplado ofrece de forma natural una excelente precisión del cuello, porque este se forma durante la etapa de inyección y mantiene su estabilidad dimensional durante el soplado.
Si a ello se suman moldes de precisión, un posicionamiento preciso de los machos, un movimiento estable de la máquina y unas condiciones de proceso controladas, los fabricantes pueden producir de forma constante botellas con un sellado confiable y una excelente consistencia dimensional.
Para las empresas que producen botellas de alta calidad, la precisión del acabado del cuello es mucho más que un detalle técnico: es fundamental para la seguridad del producto, la eficiencia de fabricación y la reputación de la marca.
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega