Moldeo por inyección y soplado para frascos farmacéuticos: ¿cómo garantiza la seguridad y la precisión?
Cómo el moldeo por inyección y soplado garantiza la seguridad y la precisión de los frascos farmacéuticos: resinas de grado farmacéutico, tolerancias estrictas e integridad del sistema envase-cierre.
La respuesta breve
El moldeo por inyección y soplado garantiza la seguridad de los frascos farmacéuticos gracias a tres factores: resinas de grado farmacéutico procesadas sin contaminación, tolerancias dimensionales estrictas gracias a moldes de inyección rígidos y un acabado del cuello preciso que mantiene el cierre sellado durante toda la vida útil del producto.
En esta página
Los frascos farmacéuticos se enfrentan a exigencias extremas. La vida de los pacientes depende de la confiabilidad del envase. Cualquier falla implica riesgo de contaminación o de errores de dosificación. Necesitamos una fabricación que garantice tanto la seguridad como la precisión.
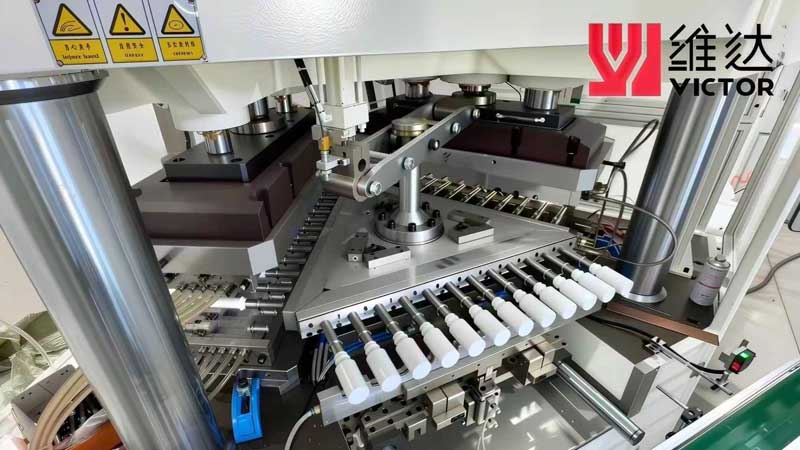
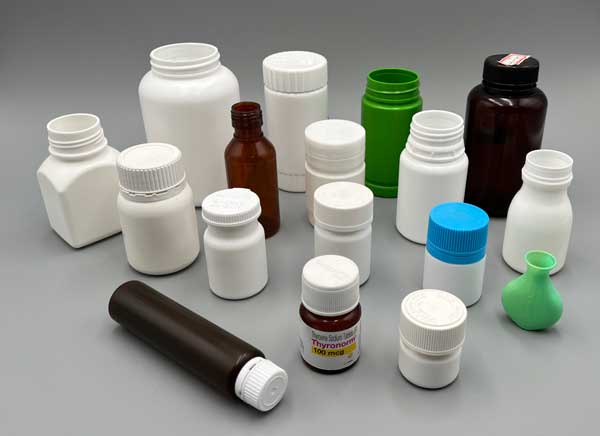
El moldeo por inyección y soplado produce frascos farmacéuticos con una precisión inigualable. Utiliza resinas de grado médico y procesos estrictamente controlados. Este método garantiza dimensiones perfectas, cierres sin fugas y pureza del material. Cada frasco protege los medicamentos de forma eficaz.
Veamos ahora cómo este avanzado método de fabricación cumple las normas farmacéuticas más exigentes. Analizaremos en detalle la seguridad de los materiales, la uniformidad de la producción y la garantía de esterilidad.
Seguridad de los materiales y resinas de grado farmacéutico: ¿qué normas importan?
La migración de sustancias tóxicas desde los frascos puede contaminar los medicamentos. Los plásticos comunes liberan sustancias químicas nocivas. Los pacientes podrían ingerir sustancias peligrosas sin saberlo.
Utilizamos exclusivamente resinas con certificación USP Class VI. Estos materiales de grado médico superan rigurosas pruebas biológicas. Resisten las interacciones químicas y soportan la esterilización. Ninguna sustancia nociva migra a los medicamentos.
Protocolos de selección y ensayo de materiales
Elegir la resina adecuada es solo el comienzo. Aplicamos múltiples salvaguardas a lo largo de la producción:
Control de la contaminación en tres etapas
- Verificación de la resina: Cada lote de resina se analiza para determinar: Contenido de metales pesados Citotoxicidad Límites de partículas según USP
- Salvaguardas en el procesamiento: Extrusoras dedicadas exclusivamente a uso médico Salas limpias de presión positiva (ISO Clase 8) Sistemas de detección de metales
- Validación final: Estudios de extraíbles/lixiviables Pruebas de envejecimiento acelerado Pruebas de reactividad biológica
Comparación de resinas farmacéuticas comunes
| Tipo de material | Compatibilidad con la esterilización | Resistencia química | Transparencia | Ideal para |
|---|---|---|---|---|
| PP | Autoclave, gamma | Excelente | Translúcido | Líquidos orales, tabletas |
| PE | Óxido de etileno | Buena | Opaco | Frascos gotero |
| COC | Todos los métodos | Superior | Cristalino | Productos biológicos sensibles |
| PLA | Gamma, haz de electrones | Moderada | Transparente | Inhaladores respiratorios |
La seguridad de los materiales va más allá de la documentación. Nuestro entorno de producción impide la entrada de contaminantes del aire. Los operarios llevan indumentaria completa de sala limpia. Esclusas de aire separan las zonas de fabricación. Los recuentos periódicos de partículas garantizan el cumplimiento de las normas. Analizamos frascos aleatorios de cada lote mediante HPLC para detectar cualquier migración química inesperada. Los resultados deben mantenerse dentro de los umbrales de la FDA. Incluso los colorantes utilizados requieren la aprobación de la FDA. Cualquier pigmento podría interactuar con los medicamentos. Por eso utilizamos masterbatches previamente aprobados. Los equipos de producción se limpian con procedimientos validados. Documentamos cada paso para una trazabilidad completa. Este enfoque integral crea envases realmente inertes.
Precisión dimensional y uniformidad en la producción: ¿qué tan estrictas son las tolerancias?
Unas dimensiones incorrectas del frasco interrumpen las líneas de llenado. Las tapas no sellan bien. Las etiquetas se colocan mal. Incluso pequeñas variaciones provocan costosas paradas de producción.
Nuestro moldeo por inyección y soplado mantiene tolerancias de ±0,05 mm de forma constante. Los procesos controlados por computadora supervisan cada parámetro. Esta precisión garantiza un ajuste perfecto de la tapa y un etiquetado correcto. La inspección automatizada rechaza cualquier frasco fuera de especificación.
Precisión de ingeniería en cada frasco
La uniformidad requiere sistemas integrados que trabajen en conjunto:
Puntos críticos de control
- Temperatura del molde: se mantiene dentro de ±0,5 °C mediante enfriadores de circuito cerrado
- Presión de inyección: supervisada por sensores con una precisión del 0,1 %
- Tiempos del ciclo: sincronizados con intervalos de 0,01 segundos
Métodos de verificación dimensional
| Tipo de medición | Instrumento utilizado | Frecuencia | Tolerancia estándar |
|---|---|---|---|
| Cuello | Comparador óptico | Cada 30 minutos | DIN ISO 8362 |
| Espesor de pared | Medidor ultrasónico | Cada cavidad, cada hora | ±5 % de uniformidad |
| Altura/ancho | Micrómetro láser | En línea, de forma continua | ±0.1mm |
| Peso | Balanza de precisión | Cada 15 minutos | ±0.5% |
La precisión empieza con el diseño del molde. Utilizamos acero inoxidable de grado aeroespacial. Cada cavidad se pule individualmente. Los moldes se verifican con una máquina de medición por coordenadas. Durante la producción, sensores infrarrojos registran los perfiles de temperatura del material. Si alguna zona se desvía, las máquinas se ajustan automáticamente. Realizamos estudios de capacidad (Cpk > 1,67) antes de cada producción. Los frascos pasan por sistemas de visión a 200 unidades/minuto. Las cámaras comprueban 15 dimensiones críticas simultáneamente. Las unidades rechazadas se desvían automáticamente. Registramos las mediciones cada hora. Los gráficos de control estadístico de procesos muestran las tendencias. Este enfoque basado en datos evita las desviaciones. La uniformidad no es casual: se diseña.
Integridad del cierre del envase y garantía de esterilidad: ¿qué hace seguros a los frascos?
Los cierres defectuosos permiten la entrada de contaminantes. Las fallas de esterilidad pueden causar infecciones. Los pacientes que reciben medicamentos comprometidos se enfrentan a riesgos graves.
Nuestros frascos mantienen su integridad en las condiciones de distribución más extremas. Diseños especiales del cuello crean superficies de sellado positivo. Métodos de esterilización validados garantizan la protección microbiológica. Cada envase soporta las tensiones del transporte.
Sistemas de garantía de integridad
Múltiples barreras actúan en conjunto para proteger el contenido:
Diseño compatible con la esterilización
- Anillos de cuello reforzados para soportar la presión de taponado
- Formulaciones de polímero resistentes a la radiación
- Elementos de ventilación para la penetración del vapor
Verificación de integridad en cuatro niveles
- Prueba de fuerza de sellado: mide el par de apertura de la tapa (objetivo: 5–15 in-lbs)
- Penetración de colorante: sumerge los frascos al vacío para detectar microfugas
- Prueba de fugas con helio: detecta defectos de hasta 0,1 micras
- Envejecimiento en tiempo real: almacena muestras a 40 °C/75 % HR durante 6 meses
Compatibilidad con los métodos de esterilización
| Método | Rango de temperatura | Tiempo de exposición | Efecto en el material | Aplicación ideal |
|---|---|---|---|---|
| Autoclave | 121–134°C | 15–30 min | Tensión moderada | Alternativas al vidrio |
| Gamma | Temperatura ambiente | Variable | Reticulación del polímero | Productos de gran volumen |
| Óxido de etileno | 30–60°C | 2–12 h | Permeación de gases | Productos sensibles al calor |
| Haz de electrones | Temperatura ambiente | Minutos | Efectos superficiales | Envases de un solo uso |
La integridad empieza a nivel molecular. Las cadenas de polímero deben resistir la tensión de la esterilización. Modificamos las formulaciones de resina para que resistan la radiación. Los acabados del cuello se someten a perfilometría de superficie para garantizar superficies de contacto con la tapa perfectas. Tras el moldeo, los frascos pasan de inmediato al envasado en sala limpia. Validamos los ciclos de esterilización con indicadores biológicos. Las esporas de Bacillus subtilis demuestran su eficacia. Las pruebas de distribución simulan el transporte internacional. Los embalajes se someten a pruebas de vibración, compresión y caída. Después, las muestras se vuelven a analizar para comprobar su integridad. Los estudios de vida útil duran como mínimo 36 meses. La integridad del cierre del envase no es negociable.
Conclusión
El moldeo por inyección y soplado ofrece una precisión de grado farmacéutico. Garantiza la seguridad de los materiales, la precisión dimensional y la esterilidad. Así protege eficazmente tanto los medicamentos como a los pacientes.
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega