Cómo el IBM garantiza envases sin fugas en el sector sanitario
Cómo el moldeo por inyección y soplado evita fugas en los envases sanitarios: preformas de precisión, moldeo en una sola etapa, control del proceso y prueba de fugas en línea.
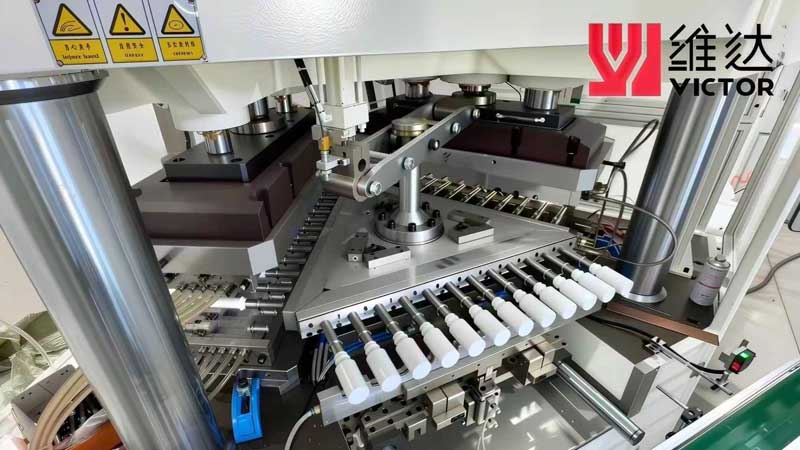
La respuesta breve
El moldeo por inyección y soplado previene las fugas desde su origen: el cuello y la superficie de sellado se moldean por inyección alrededor de un macho, la botella se forma en un único ciclo integrado sin zona de pellizco que recortar, y un control estable del proceso mantiene las paredes uniformes. Después, la prueba de fugas en línea revisa cada envase antes del embalaje.
Qué le ayuda a decidir esta guía
- Un acabado del cuello preciso es fundamental para tapas, goteros y pulverizadores.
- Un espesor de pared controlado favorece un sellado y una manipulación uniformes.
- El moldeo IBM es adecuado para muchos proyectos de envases médicos y sanitarios pequeños.
En esta página
- 01Control estricto del proceso y pruebas posteriores a la producción: confiabilidad a prueba de fugas
- 021. Moldeo de preformas de precisión: la base del desempeño a prueba de fugas
- 032. Operación integrada en una sola etapa: eliminar los riesgos de contaminación y fugas
- 043. Control estricto de los parámetros del proceso: paredes y sellado uniformes
- 054. Detección de fugas tras la producción: el control de seguridad final
- 06Conclusión
Control estricto del proceso y pruebas posteriores a la producción: confiabilidad a prueba de fugas
Las botellas para envases médicos son elementos fundamentales para almacenar medicamentos, reactivos y fluidos estériles, y su hermeticidad está directamente relacionada con la seguridad y la eficacia de los medicamentos.
El moldeo por inyección y soplado (IBM) se ha convertido en la tecnología predominante para fabricar botellas de alta calidad para envases médicos gracias a su alta precisión, estabilidad e higiene.
A diferencia de los procesos de moldeo tradicionales, el IBM integra la inyección y el soplado en una sola operación continua, lo que elimina los posibles riesgos de fugas causados por la intervención manual y la discontinuidad del proceso.
Este artículo explica cómo la tecnología IBM garantiza botellas médicas a prueba de fugas, a partir de escenarios reales de producción y de los puntos clave de control del proceso.
1. Moldeo de preformas de precisión: la base del desempeño a prueba de fugas
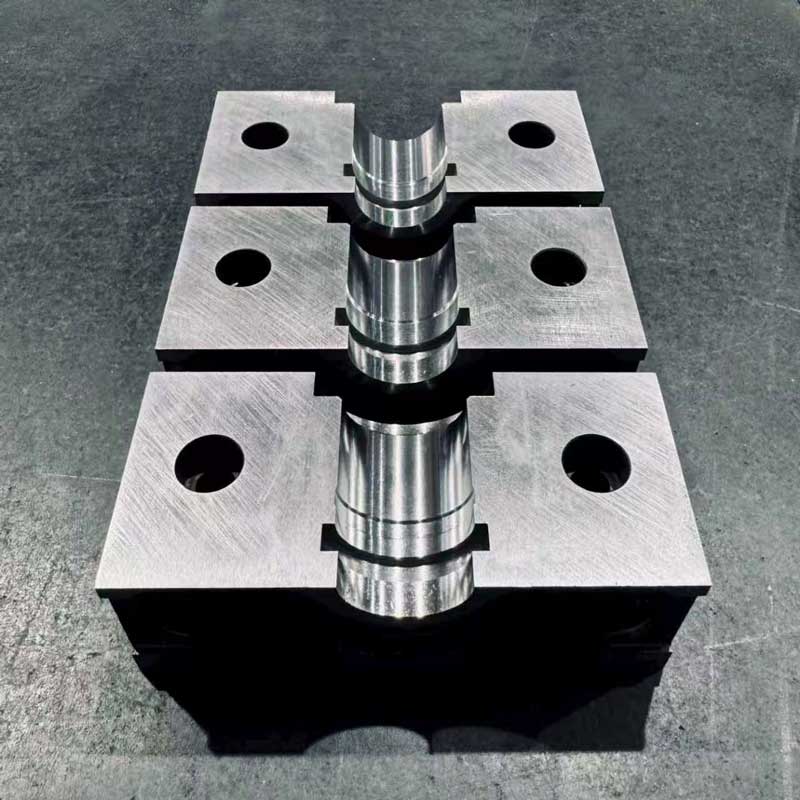
La preforma es el producto intermedio central del IBM, y su precisión dimensional e integridad estructural determinan directamente la hermeticidad de la botella final.
En la producción real, las preformas de las botellas médicas se moldean por inyección en un molde cerrado, con el cuello y la rosca formados por completo en un solo paso; esta es una ventaja clave frente al moldeo por extrusión y soplado, que a menudo produce cuellos irregulares y un sellado deficiente.
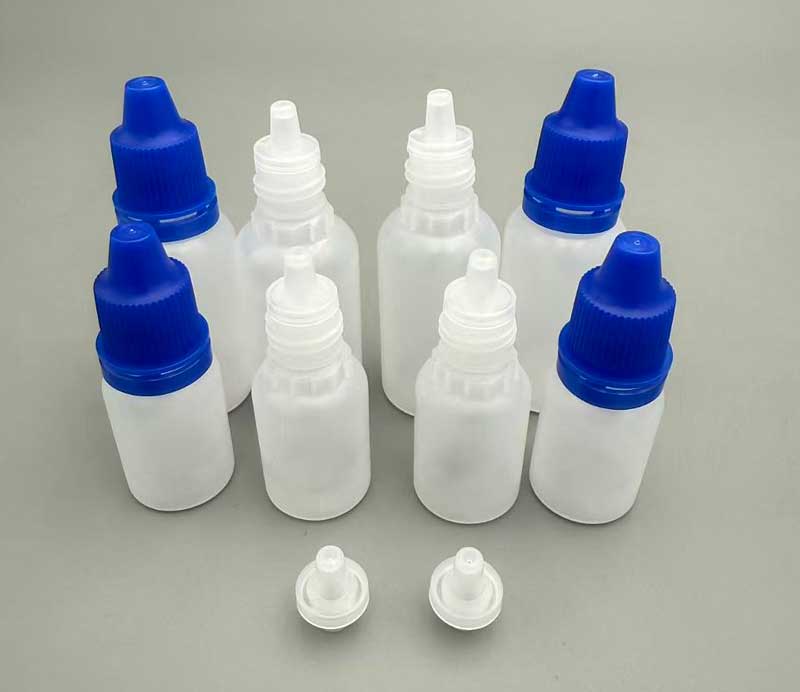
Por ejemplo, en la producción de frascos de 10 ml para líquidos orales:
- Se utilizan máquinas IBM de una sola etapa y tres estaciones
- Se inyecta HDPE o PP fundido en el molde
- La rosca del cuello, la ranura de sellado y la boca de la botella se forman con precisión
La tolerancia se controla dentro de ±0,02 mm, lo que garantiza un sellado hermético con tapas o tapones.
El control del material incluye:
- HDPE de grado médico de alta densidad
- Masterbatch de TiO₂ (≥98 %) para evitar la contaminación
Así se evitan defectos internos, como burbujas o grietas, que podrían causar fugas.
2. Operación integrada en una sola etapa: eliminar los riesgos de contaminación y fugas
Una de las mayores ventajas del IBM es su proceso de producción integrado en una sola etapa:
- Inyección
- Moldeo por soplado
- Desmoldeo
Todo se completa en la misma máquina, sin transferencia manual.
En la práctica:
- Se utilizan máquinas de dos estaciones y máquinas IBM de tres estaciones
- Las máquinas de tres estaciones son más eficientes para la producción a gran escala
Ejemplo: producción de botellas de solución salina estéril
- Estación 1: inyección de la preforma
- Estación 2: soplado con aire comprimido
- Estación 3: desmoldeo
Ventajas clave:
- Producción totalmente automatizada
- Sin contacto humano
- Cumple las normas de producción limpia GMP
- Elimina los riesgos de deformación o daños
En comparación con los procesos de dos etapas, esto mejora significativamente la estabilidad de la hermeticidad.
3. Control estricto de los parámetros del proceso: paredes y sellado uniformes
El control preciso de los parámetros del proceso es esencial para lograr un desempeño a prueba de fugas.
Parámetros clave
- Temperatura de fusión
- Presión de inyección
- Presión del aire de soplado
- Temperatura del molde
Ejemplo (frascos médicos de PP)
- Temperatura de la masa fundida: 200–220 °C
- Presión de soplado: 0,3–0,5 MPa
- Temperatura del molde: 40–60 °C
Si los parámetros no se controlan:
- Temperatura baja → flujo deficiente → pared irregular
- Temperatura alta → degradación → microfisuras
Controles adicionales:
- Fabricación de moldes de alta precisión (CAD/CAM)
- Acabado superficial liso del molde
Esto garantiza:
- Pared de la botella uniforme
- Sellado hermético
4. Detección de fugas tras la producción: el control de seguridad final
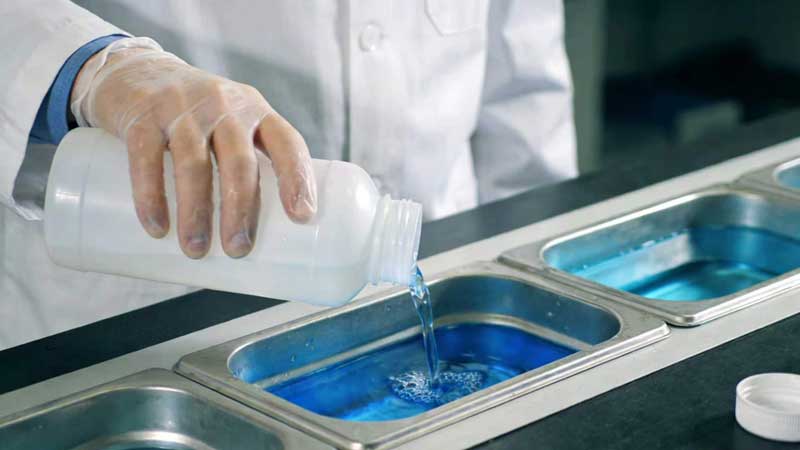
Las pruebas posteriores a la producción son esenciales para garantizar una hermeticidad del 100 %.
Métodos de prueba
4.1 Prueba de inmersión en agua
- Presurizar las botellas (0,2–0,3 MPa)
- Sumergirlas en agua
- La formación de burbujas indica una fuga
4.2 Prueba de caída de presión
- Sellar la botella e inyectar aire
- Supervisar la caída de presión a lo largo del tiempo
- Norma: ≤0,01 MPa/min
Aplicación industrial
- Frascos para inyectables de 50 ml
- Velocidad de detección en línea: 200 frascos/min
Esto garantiza:
- Rechazo automático de productos defectuosos
- Calidad constante del producto
Conclusión
El moldeo por inyección y soplado garantiza envases médicos a prueba de fugas mediante:
- Moldeo de preformas de precisión
- Producción integrada en una sola etapa
- Control estricto de los parámetros del proceso
- Detección integral de fugas
Estos procesos garantizan:
- Cumplimiento de las normas médicas
- Almacenamiento y transporte seguros de los medicamentos
- Alta confiabilidad del producto
A medida que la industria médica siga evolucionando, la tecnología IBM optimizará aún más la hermeticidad y ofrecerá soluciones más confiables para los envases sanitarios.
Siga investigando sobre el moldeo por inyección y soplado
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega