Consejos de mantenimiento de máquinas de moldeo por inyección y soplado para un funcionamiento estable a largo plazo
Consejos de mantenimiento para máquinas de moldeo por inyección y soplado: unidad de inyección, moldes y machos, sistemas hidráulico, neumático, de calefacción y de refrigeración, con revisiones diarias.
La respuesta breve
Un moldeo por inyección y soplado estable depende del cuidado rutinario de seis áreas: la unidad de inyección y el husillo, los moldes y los machos, el sistema hidráulico o servo, las zonas de calentamiento, el circuito de agua de refrigeración y el sistema neumático. Las revisiones diarias y el mantenimiento programado evitan la mayoría de las desviaciones de calidad y de las paradas imprevistas.
Las máquinas de moldeo por inyección y soplado se utilizan ampliamente en la producción de artículos huecos de plástico pequeños y medianos, como frascos farmacéuticos, envases cosméticos, goteros oftálmicos, envases para bebidas y recipientes de plástico de precisión. En comparación con otros procesos de moldeo, el moldeo por inyección y soplado ofrece una excelente precisión del cuello, una superficie lisa, un espesor de pared estable y poco desperdicio de material. Estas ventajas lo hacen especialmente adecuado para productos que requieren un sellado estricto, un aspecto limpio y una precisión dimensional constante.
Sin embargo, el funcionamiento estable a largo plazo no depende solo de la calidad del diseño de la máquina. El mantenimiento diario, el manejo correcto y la inspección periódica son igual de importantes. Una máquina de moldeo por inyección y soplado bien mantenida puede reducir los tiempos de parada, mejorar la uniformidad del producto, prolongar su vida útil y reducir los costos de producción. Por el contrario, un mantenimiento deficiente puede provocar un peso de botella inestable, rebabas, poca transparencia, daños en el molde, fugas hidráulicas, fallas de calentamiento e interrupciones frecuentes de la producción.
Para las fábricas con producción continua, especialmente en sectores de envases con exigentes plazos de entrega, la estabilidad de la máquina está directamente relacionada con la eficiencia de la producción y la satisfacción del cliente. Por ello, el mantenimiento no debe tratarse como una tarea de emergencia que solo se realiza cuando aparecen los problemas. Debe ser una parte planificada y sistemática de la gestión diaria de la producción.
1: Mantenga en buen estado la unidad de inyección y el sistema de plastificación
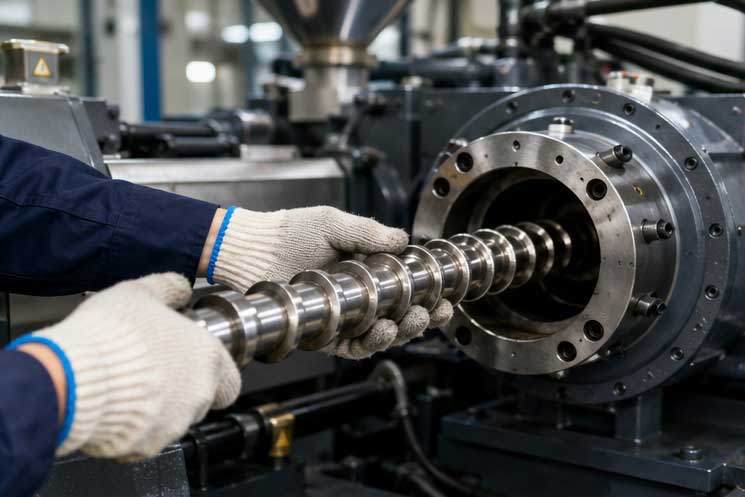
La unidad de inyección es una de las partes más importantes de una máquina de moldeo por inyección y soplado. Se encarga de fundir el material plástico e inyectarlo en el molde de preforma. Si este sistema no se mantiene correctamente, la calidad de la preforma se volverá inestable, lo que afectará directamente a la forma, el espesor de pared, el peso y el aspecto de la botella final.
Los operarios deben revisar periódicamente el husillo, el cilindro, la boquilla y las resistencias de calentamiento. Durante la producción, unas condiciones de plastificación anómalas pueden manifestarse como puntos negros, degradación del material, vetas de color, burbujas o un peso de inyección inestable. Estos problemas suelen estar relacionados con ajustes de temperatura incorrectos, restos de material, piezas del husillo desgastadas o procedimientos de limpieza deficientes.
Por ejemplo, al producir frascos farmacéuticos con altos requisitos de limpieza, incluso una pequeña cantidad de material quemado dentro del cilindro puede causar defectos visibles y el rechazo del producto. Por ello, el cilindro debe purgarse correctamente al cambiar de material o de color. El material de purga y la temperatura adecuados deben elegirse según el tipo de resina, como PP, PE, PETG u otros plásticos de uso común.
La boquilla también debe mantenerse limpia y sin obstrucciones. Una boquilla obstruida total o parcialmente puede provocar una presión de inyección insuficiente, inyecciones incompletas, un peso de preforma inestable y una mala formación del cuello. Como los productos moldeados por inyección y soplado suelen requerir dimensiones de cuello precisas para tapas, goteros, bombas o piezas de sellado, cualquier inestabilidad en la etapa de inyección puede generar después graves problemas de montaje.
Las resistencias de calentamiento y los termopares deben inspeccionarse con frecuencia. Si una zona de calentamiento falla o da una lectura de temperatura inexacta, el material puede no fundirse de manera uniforme. Esto puede provocar un flujo irregular, poca transparencia o tensiones internas en el producto moldeado. En la producción real, los operarios deben prestar atención a las fluctuaciones de temperatura en el panel de control y compararlas con los cambios en la calidad del producto.
También es necesario lubricar las piezas móviles de la unidad de inyección. Las varillas guía, las piezas deslizantes y las articulaciones mecánicas deben lubricarse según el programa de mantenimiento del fabricante. La falta de lubricación puede aumentar el desgaste, generar ruidos anómalos y reducir la precisión de los movimientos. Con el tiempo, esto puede afectar a la repetibilidad de la inyección y a la estabilidad de la máquina.
2: Mantenga con cuidado el molde, el sistema de cierre y la estación de soplado
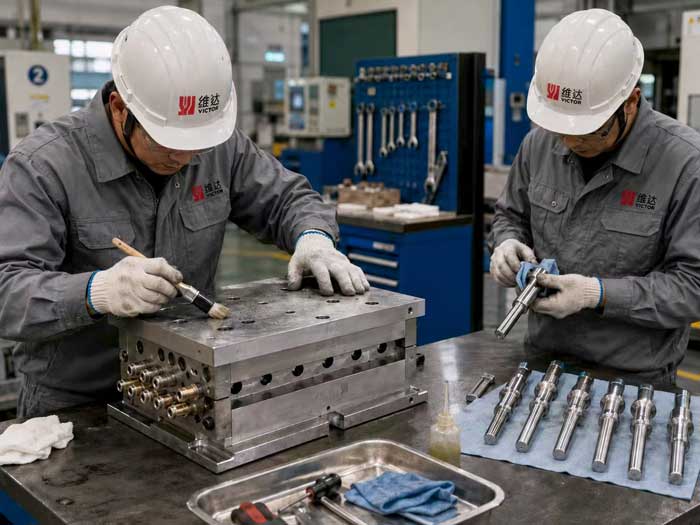
El sistema de moldes es el núcleo del conformado del producto en el moldeo por inyección y soplado. Suele incluir el molde de inyección, los machos, el molde de soplado y los canales de refrigeración correspondientes. Como el moldeo por inyección y soplado exige transferir con exactitud la preforma de la estación de inyección a la de soplado, la precisión y la alineación del molde son de suma importancia.
La superficie del molde debe limpiarse con regularidad. El polvo, el aceite, los residuos de plástico o las incrustaciones del agua de refrigeración pueden afectar al aspecto de botellas y envases. En los envases para cosméticos, defectos superficiales como arañazos, abolladuras, líneas de flujo o zonas opacas pueden restar valor visual al producto. En los envases médicos o farmacéuticos, la contaminación del molde también puede plantear problemas de limpieza.
Los machos requieren especial atención. En el moldeo por inyección y soplado, el macho forma el interior de la preforma y la sostiene durante la transferencia y el soplado. Si el macho está rayado, doblado, desgastado o mal refrigerado, el producto final puede presentar un espesor de pared irregular, mala concentricidad o dimensiones inestables en la boca de la botella.
Los operarios deben evitar golpear los machos durante el montaje o la limpieza del molde. Todo macho dañado debe repararse o sustituirse a tiempo.
Hay que revisar los canales de refrigeración para asegurar que el agua circule sin obstáculos. Una temperatura de molde estable es esencial para obtener ciclos de moldeo constantes. Si la refrigeración está obstruida por incrustaciones o suciedad, la preforma puede no enfriarse de manera uniforme y el resultado del soplado puede volverse inestable. En algunos casos, una mala refrigeración puede provocar deformaciones, adherencias, tiempos de ciclo largos o dificultades de desmoldeo.
Usar agua de refrigeración limpia y eliminar las incrustaciones con regularidad ayuda a mantener un rendimiento estable del molde.
También debe inspeccionarse el sistema de cierre. Pernos flojos, pasadores desgastados, una mala alineación o una fuerza de cierre desigual pueden causar rebabas, desgaste del molde o deformación del producto. Si durante la producción las rebabas aumentan de repente o el sonido de cierre del molde se vuelve anómalo, hay que detener la máquina para inspeccionarla. Seguir produciendo con un cierre deficiente puede dañar el molde y aumentar los costos de reparación.
La estación de soplado debe proporcionar una presión de aire estable y un movimiento preciso. Los filtros del aire de soplado, los reguladores de presión, las juntas y las válvulas deben revisarse con regularidad. Si la presión de soplado es inestable, las botellas pueden presentar un conformado incompleto, espesor de pared irregular, esquinas débiles o un fondo mal formado. En envases que necesitan una capacidad estable y un buen sellado, estos defectos pueden generar graves problemas de calidad.
En aplicaciones reales, como la producción de goteros oftálmicos o frascos pequeños para medicamentos, la precisión dimensional y el sellado son críticos.
Incluso un desgaste mínimo del molde o una pequeña fuga de aire pueden afectar a la boca, el hombro o el fondo de la botella. Por eso, el mantenimiento preventivo del molde es mucho más rentable que una reparación de emergencia cuando ya han aparecido defectos en masa.
3: Revise con regularidad los sistemas hidráulico, eléctrico, neumático y de seguridad
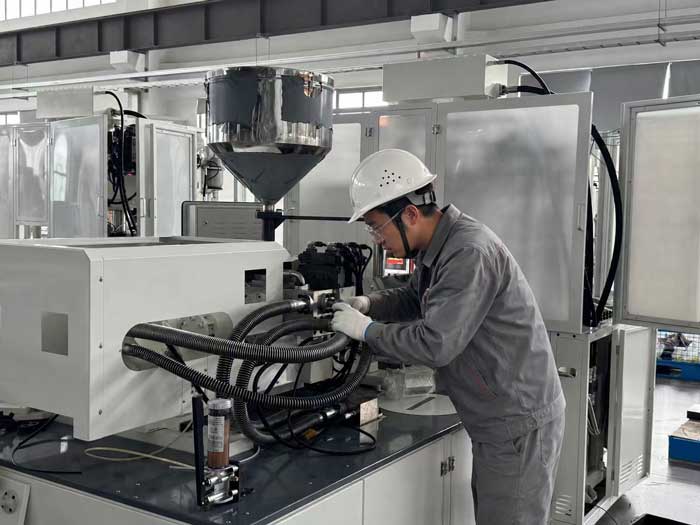
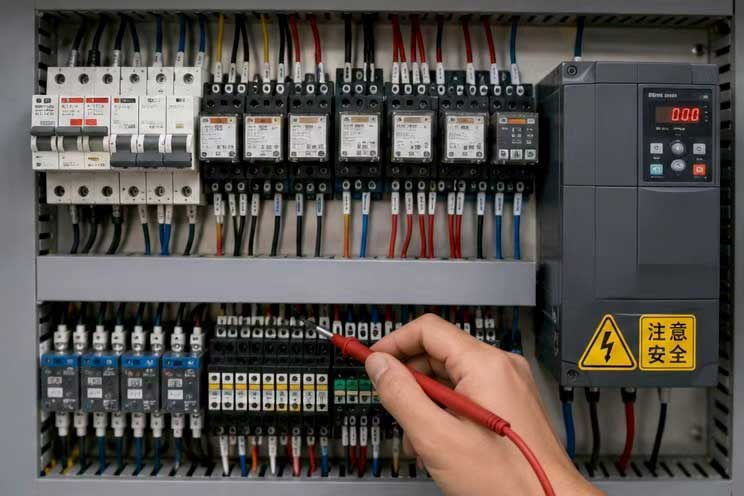
Además de los componentes de moldeo, los sistemas auxiliares de la máquina de moldeo por inyección y soplado también requieren mantenimiento rutinario. Entre ellos están el sistema hidráulico, el sistema de control eléctrico, el sistema neumático, el sistema de lubricación y los dispositivos de protección. El funcionamiento estable de estos sistemas garantiza un movimiento fluido de la máquina y una producción segura. En las máquinas hidráulicas, la calidad del aceite es muy importante. Hay que comprobar la limpieza, la viscosidad, el color y la contaminación del aceite hidráulico. Un aceite sucio o degradado puede dañar bombas, válvulas, juntas y cilindros. También puede provocar presión inestable, movimientos lentos, sobrecalentamiento o fugas. El filtro de aceite debe limpiarse o sustituirse con regularidad, y el nivel de aceite debe mantenerse dentro del rango correcto.
Nunca deben ignorarse las fugas hidráulicas. Las fugas pequeñas pueden parecer inofensivas al principio, pero pueden provocar pérdidas de presión, deslizamientos en los movimientos, superficies de la máquina sucias y riesgos para la seguridad. Los operarios deben revisar mangueras, conectores, cilindros y bloques de válvulas en las inspecciones diarias. Si se detecta una fuga, hay que reparar su origen lo antes posible. El sistema eléctrico debe mantenerse limpio, seco y bien ventilado. El polvo y la humedad dentro del gabinete eléctrico pueden causar falsos contactos, cortocircuitos o fallos de componentes. Los ventiladores de refrigeración deben funcionar correctamente y hay que comprobar que los bornes del cableado no estén flojos. Los sensores, los finales de carrera, los controladores de temperatura y los botones de mando deben probarse con regularidad para asegurar una respuesta precisa.
El sistema neumático cumple una función importante en el soplado, la extracción del producto, el control de válvulas y los movimientos auxiliares. Los filtros de aire deben purgarse y limpiarse. El aire comprimido debe ser seco y estable.
La humedad en la línea de aire puede dañar las válvulas y afectar a la calidad del soplado. También deben revisarse las fugas de aire, porque aumentan el consumo de energía y reducen la estabilidad de la presión.
Los dispositivos de seguridad deben estar siempre operativos. Los interruptores de puerta, los botones de parada de emergencia, las cubiertas de protección, las alarmas y los sistemas de enclavamiento no deben retirarse ni puentearse.
Las máquinas de moldeo por inyección y soplado implican altas temperaturas, alta presión y piezas mecánicas en movimiento. Descuidar el mantenimiento de seguridad puede provocar daños en el equipo o lesiones al operario.
Un plan de mantenimiento práctico debe incluir tareas diarias, semanales, mensuales y anuales. Las comprobaciones diarias pueden abarcar la lubricación, la presión de aire, el nivel de aceite, el caudal de agua, los ruidos anómalos y el aspecto del producto. Las semanales pueden incluir la limpieza de filtros, el apriete de pernos, la revisión de las resistencias calefactoras y la inspección de las piezas móviles.
El mantenimiento mensual puede comprender la inspección del aceite hidráulico, la alineación del molde, la limpieza del gabinete eléctrico y la prueba del sistema neumático. El mantenimiento anual puede incluir una inspección más a fondo del husillo, el cilindro, la bomba hidráulica, los componentes servo si los hay, los moldes y las principales estructuras mecánicas.
Un buen mantenimiento también depende de la capacitación de los operarios. Los operarios deben conocer las condiciones normales de la máquina, las causas de los defectos habituales y los procedimientos correctos de parada. Por ejemplo, al terminar la producción, hay que limpiar bien el cilindro, tratar el agua de refrigeración según los requisitos del proceso y proteger los moldes contra el óxido.
Hay que llevar registros de mantenimiento claros para poder rastrear y resolver los problemas recurrentes. En conclusión, el funcionamiento estable a largo plazo de una máquina de moldeo por inyección y soplado exige prestar atención a la unidad de inyección, el sistema de moldes, las estaciones de cierre y soplado, los sistemas hidráulico y eléctrico y los dispositivos de seguridad.
El mantenimiento preventivo ayuda a las fábricas a evitar paradas imprevistas, mantener la calidad del producto, reducir el desperdicio y prolongar la vida útil de los equipos. Para los fabricantes de envases farmacéuticos, cosméticos, alimentarios y de química de uso diario, una rutina de mantenimiento disciplinada no es solo un requisito técnico, sino una garantía importante de una producción confiable y de competitividad a largo plazo.
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega