Cómo se controla el espesor de pared en el moldeo por inyección y soplado
Cómo controla el moldeo por inyección y soplado la distribución del espesor de pared: diseño de la preforma, machos, temperatura y parámetros del proceso, con una tabla de ajustes clave.
La respuesta breve
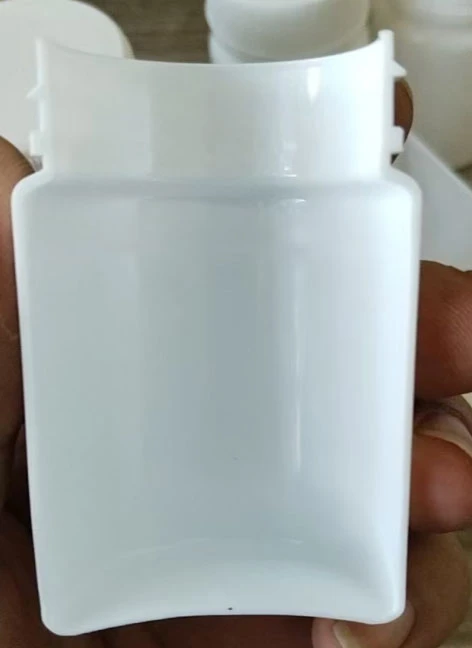
En el moldeo por inyección y soplado, el espesor de pared se decide en su mayor parte antes del soplado: la forma de la preforma y el diseño del macho determinan cuánto material hay en cada zona, y el control de temperatura de la preforma y del macho determina cómo se estira. Después, parámetros del proceso como la presión de inyección, el tiempo de mantenimiento y la sincronización del soplado afinan el resultado.
Qué le ayuda a decidir esta guía
- El espesor de pared empieza por el diseño de la preforma y del macho.
- El equilibrio de la refrigeración y el comportamiento del material influyen en la uniformidad final de la botella.
- La inspección debe relacionar el espesor de pared con la resistencia y el comportamiento frente a fugas.
En esta página
- 01¿Cómo pueden las máquinas de moldeo por inyección y soplado resolver los problemas de espesor de pared?
- 021. Controlador de espesor de pared
- 032. Regulación de los parámetros del proceso del equipo
- 04Tabla de optimización de los parámetros de control clave
- 05Importancia de los productos con distribución controlable del espesor de pared para el desarrollo tecnológico del IBM
¿Cómo pueden las máquinas de moldeo por inyección y soplado resolver los problemas de espesor de pared?
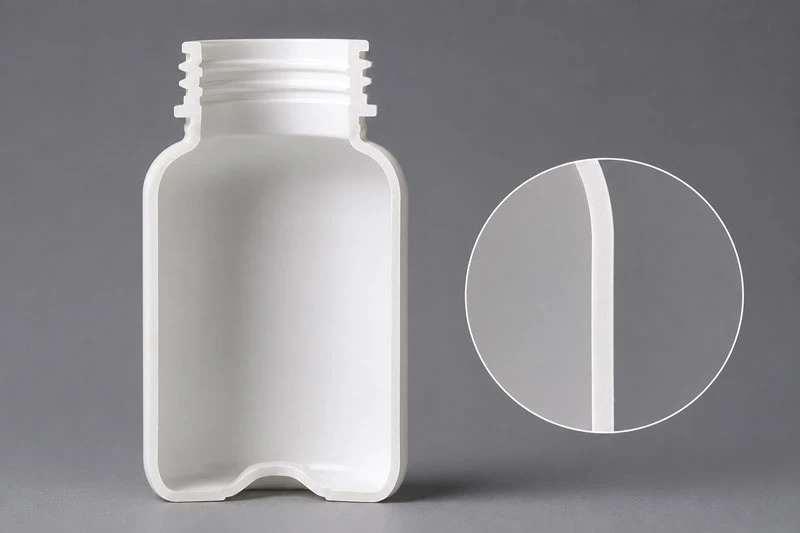
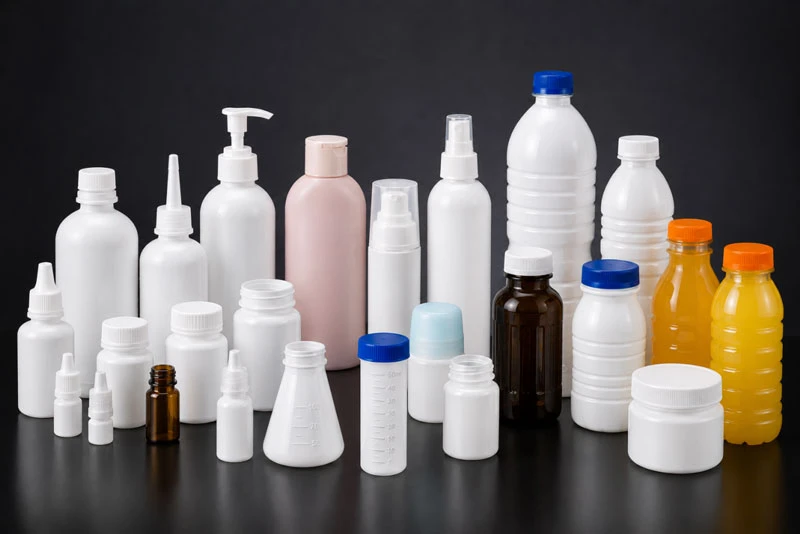
Cada producto tiene sus propios escenarios de aplicación, que exigen distintas características, prestaciones, capas y espesores de pared. Por ello, los procesos de control del espesor de pared varían de un producto a otro durante la producción.
Ya sea en productos plásticos monocapa o multicapa, el control del espesor de pared es esencial. La única diferencia es que los productos multicapa requieren un control más complejo: no solo hay que gestionar el espesor de cada capa, sino también la adhesión entre capas.
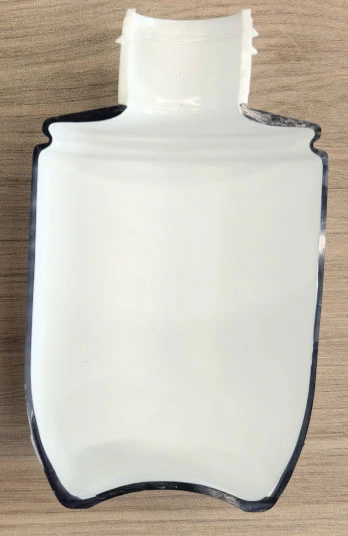
Para controlar el espesor de pared en las máquinas de moldeo por inyección y soplado (IBM) se utilizan dos enfoques principales:
- Controlador de espesor de pared
- Regulación de los parámetros del proceso del equipo
1. Controlador de espesor de pared
El controlador de espesor de pared es el método más común y se selecciona según los requisitos del proceso durante el diseño de la máquina y la producción. Se integra en la máquina IBM para ajustar el espesor de pared del producto en tiempo real.
En secciones transversales complejas, el efecto de ajuste de un controlador de espesor de pared es más limitado que el del control de temperatura o de caudal, pero aun así puede ofrecer ajustes rápidos y con ahorro de energía.
Ⅰ. Requisitos técnicos del sistema de control del espesor de pared
- Controla la apertura/cierre de la holgura del núcleo del molde mediante un servosistema de posición.
- Debe seguir con precisión los valores de consigna y responder con extrema rapidez.
- Ejemplo: en un controlador de 10 puntos, cada punto puede disponer de solo 0,5 segundos durante la extrusión; el sistema debe responder en 0,05–0,1 segundos.
- Debe garantizar curvas de contorno suaves mediante interpolación entre los puntos de control.
Ⅱ. Principio de control
- Sistema de realimentación en lazo cerrado que incluye: Controlador de espesor de pared Servoválvula electrohidráulica Actuador Regla electrónica (medición de la holgura)
- El controlador emite señales de tensión/corriente según la curva de espesor axial.
- El servo hidráulico acciona el movimiento del núcleo del molde y ajusta la holgura.
- La regla electrónica mide la holgura y envía la señal de vuelta al controlador para el ajuste en lazo cerrado.
2. Regulación de los parámetros del proceso del equipo
Ⅰ. Control segmentado de la abertura de la boquilla (control axial)
- Servocontrol multietapa De 15 a 32 puntos de control independientes ajustan en tiempo real la abertura de los labios del molde (0,5–3 mm) para compensar el descolgamiento por gravedad. Muy pocos puntos (<8) = líneas de soldadura; demasiados (>32) = respuesta retardada.
- Diseño inverso de la abertura Calcule la curva de la boca del molde a partir del espesor de pared objetivo mediante simulación por elementos finitos. Corrección iterativa para lograr un error de ±5 %.
Ⅱ. Control coordinado durante la etapa de soplado (conformado radial)
- Ajuste de presión de aire y estirado Presoplado a 0,8–1,2 MPa y, después, soplado a alta presión a 2,5–4,0 MPa con estirado axial sincronizado (0,5–1,2 m/s). Aumente un 20 % la presión en las zonas de pared gruesa para evitar grietas.
- Gestión de la temperatura por zonas Zonas de calentamiento por infrarrojos con una variación ≤2 °C. Calentamiento prolongado en las zonas gruesas y refrigeración reforzada en las zonas delgadas (agua ≤15 °C).
Ⅲ. Sistema de corrección inteligente en lazo cerrado
- Supervisión y compensación en tiempo real Sensores ultrasónicos miden en línea el espesor de pared y ajustan la abertura del molde/la presión de aire en ≤0,1 segundos. Los algoritmos PID difuso + aprendizaje iterativo mejoran la robustez del control en un 40 %.
- Intervención preventiva de defectos El aprendizaje automático predice las zonas propensas a la contracción y aumenta de antemano la presión de mantenimiento local.
Tabla de optimización de los parámetros de control clave
| Objetivo de control | Medidas técnicas | Rango de parámetros |
|---|---|---|
| Uniformidad axial | Ajuste servo segmentado de la abertura de la boquilla | 15–32 puntos de control |
| Equilibrio radial | Presoplado + presurización escalonada con soplado a alta presión | 0.8 → 4.0 MPa |
| Velocidad de respuesta | Realimentación ultrasónica en tiempo real vinculada al PLC | Retardo ≤ 0,1 segundos |
| Garantía de transparencia | Enfriamiento rápido en zonas de pared delgada (≤3 mm) | Temperatura del agua 5–10 °C |
![Marcador de imagen – Diagrama del proceso de espesor de pared IBM]()
Importancia de los productos con distribución controlable del espesor de pared para el desarrollo tecnológico del IBM
La distribución controlable del espesor de pared es una piedra angular del avance del IBM. Permite:
- Uniformidad del producto para envases premium y componentes de alta precisión.
- Eficiencia del material, al reducir el uso de plástico sin perder resistencia.
- Más posibilidades de diseño, incluidos envases multicapa con barrera.
- Mejores prestaciones, desde la durabilidad hasta la resistencia térmica.
A medida que las marcas exigen mayor calidad de producto y sostenibilidad, el control preciso del espesor de pared seguirá siendo un factor diferenciador clave de la tecnología IBM.
Siga investigando sobre el moldeo por inyección y soplado
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega