Cómo el IBM ayuda a reducir el costo de los envases sin sacrificar la calidad
Cómo el moldeo por inyección y soplado reduce el costo de los envases sin perder calidad: menos material, sin desperdicio por rebabas, producción multicavidad estable y moldes más duraderos.
La respuesta breve
El moldeo por inyección y soplado reduce el costo de los envases de cuatro maneras: botellas más ligeras gracias a una distribución precisa del material, sin rebabas que remoler, una producción multicavidad estable con menos rechazos y moldes duraderos que mantienen una calidad constante en series largas, todo ello sin debilitar la botella.
Qué le ayuda a decidir esta guía
- El IBM reduce los desechos de recorte en comparación con muchas aplicaciones de EBM.
- Un acabado del cuello estable puede reducir los costos de fugas, rechazos y manipulación secundaria.
- La automatización y la producción multicavidad mejoran el costo por botella.
En esta página
- 01Cómo ayuda el IBM a las marcas a reducir los costos de envase sin sacrificar el desempeño
- 021. Optimización del material: reducción inteligente sin concesiones
- 032. Perfeccionamiento del proceso de producción: más eficiencia, menos costos ocultos
- 043. Excelencia en moldes y equipos: ahorro a largo plazo gracias a la precisión
- 054. Integración de la cadena de suministro y las operaciones: control de costos de principio a fin
- 06Resultados reales: ahorros que mantienen el desempeño
- 07Conclusión: la eficiencia en costos como ventaja competitiva
Cómo ayuda el IBM a las marcas a reducir los costos de envase sin sacrificar el desempeño
En el competitivo panorama de los bienes de consumo, el envase actúa a la vez como barrera protectora y como embajador de la marca. Para los fabricantes que utilizan el moldeo por inyección y soplado (IBM) —un proceso de precisión ideal para botellas, viales y envases de alta calidad—, equilibrar la eficiencia en costos con un desempeño sin concesiones es un desafío constante. Las materias primas, la energía y las ineficiencias de producción suelen inflar los gastos; sin embargo, recortar costos de forma improvisada puede debilitar la integridad estructural, afectar la uniformidad del producto o dañar la reputación de la marca. IBM, como líder mundial en soluciones industriales y operativas, ofrece estrategias específicas que abordan los principales problemas de la producción por moldeo por inyección y soplado, lo que permite a las marcas reducir significativamente los costos de envase sin dejar de cumplir las normas de calidad, durabilidad y funcionalidad.
1. Optimización del material: reducción inteligente sin concesiones
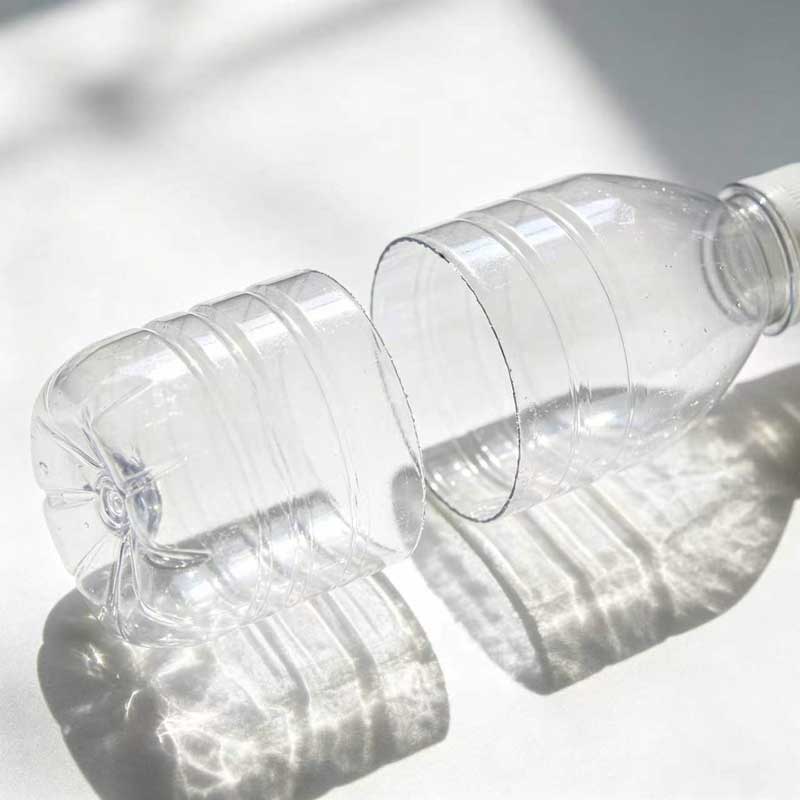
Los costos de material representan entre el 50 % y el 70 % de los gastos totales de envase en el moldeo por inyección y soplado, por lo que son el principal objetivo de ahorro. El enfoque de IBM se centra en la ingeniería de materiales de precisión y en formulaciones basadas en datos: no se trata de abaratar los materiales, sino de usar exactamente lo necesario, ni más ni menos. En el moldeo por inyección y soplado, donde el espesor de pared uniforme y la rigidez estructural son fundamentales, IBM colabora con las marcas para rediseñar las especificaciones de la resina. Mediante el análisis de los puntos de tensión, los requisitos de carga y los parámetros de desempeño (por ejemplo, resistencia a la compresión, propiedades de barrera y resistencia a las caídas), los equipos de ingeniería de IBM ayudan a las marcas a reducir el espesor de pared entre un 10 % y un 25 %, manteniendo o incluso mejorando la durabilidad. Por ejemplo, una marca de cuidado personal que produce botellas de PET mediante procesos IBM redujo el espesor de pared de 1,2 mm a 0,9 mm ajustando el flujo de la resina y los ciclos de enfriamiento del molde, lo que redujo el uso de material en un 22 % sin afectar la integridad del sellado ni la apilabilidad.
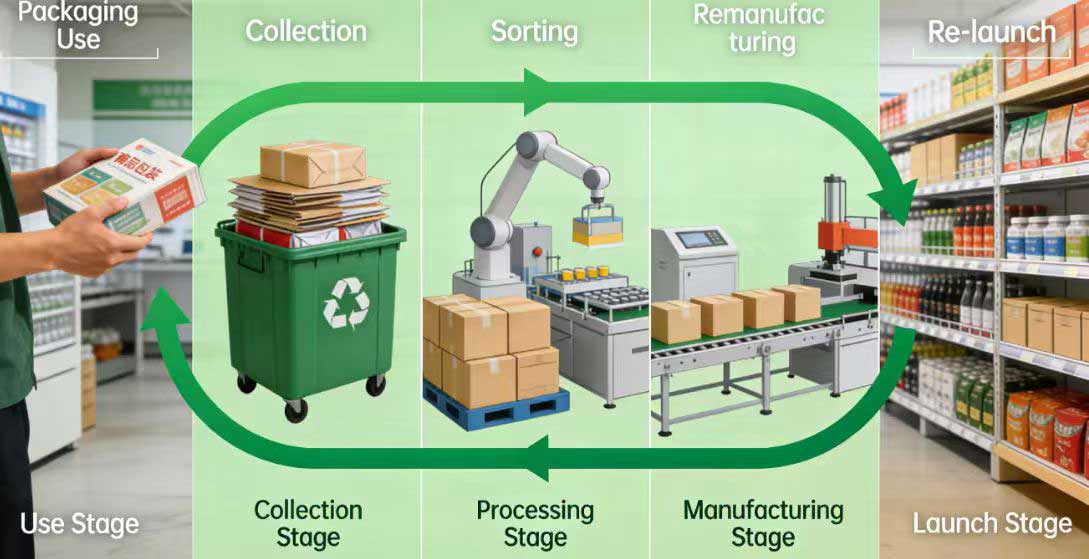
El IBM también favorece la mezcla estratégica de materiales: incorporar resinas recicladas aptas para alimentos (hasta un 30 % en aplicaciones aprobadas) o polímeros con carga mineral rentables, sin sacrificar la transparencia ni la resistencia al impacto. A diferencia de los recortes de costos genéricos, el IBM valida todas las mezclas mediante rigurosas pruebas de laboratorio: los ensayos de estallido, los ciclos térmicos y los estudios de vida útil garantizan que los materiales modificados cumplan las normas del sector (p. ej., FDA para contacto con alimentos, reglamentos de la UE sobre plásticos). Esto elimina el riesgo de fallas de producto o retiros del mercado que suelen acompañar a los cambios de material sin probar. Además, el IBM implementa sistemas de gestión de materiales en circuito cerrado adaptados a los flujos de trabajo del moldeo por inyección y soplado. La tecnología registra las tasas de desperdicio —desde las rebabas en los moldes de inyección hasta las preformas defectuosas— y automatiza la recogida, la limpieza y la reincorporación del material remolido a la producción. En una empresa de envases farmacéuticos, esto redujo el desperdicio de material del 18 % al 6 %, lo que supone millones en ahorro anual, manteniendo la producción plenamente conforme con las normas GMP.
2. Optimización del proceso de producción: más eficiencia y menos costos ocultos
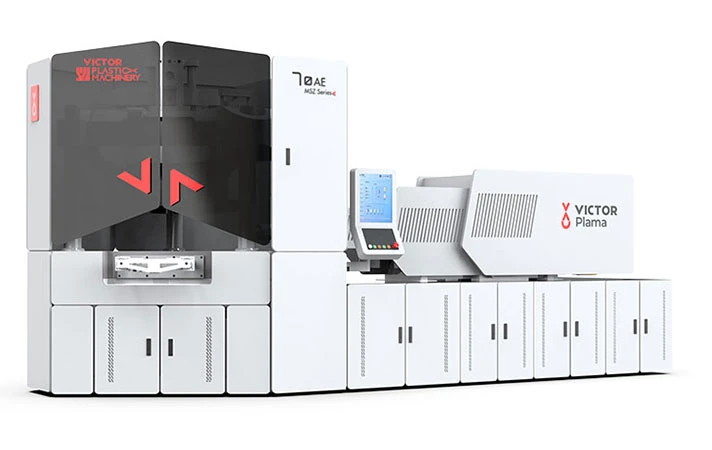
El moldeo por inyección y soplado es un proceso de varias etapas (inyección → enfriamiento → transferencia → soplado → expulsión) en el que pequeñas ineficiencias se acumulan hasta convertirse en grandes costos. La optimización operativa del IBM se centra en reducir el tiempo de ciclo, mejorar la eficiencia energética y aumentar el rendimiento, siempre con base en las realidades físicas de las máquinas IBM y del comportamiento de los moldes. En primer lugar, el IBM optimiza la dinámica del tiempo de ciclo sin apresurar la producción. Al analizar los parámetros de cada etapa —temperatura de fusión, presión de inyección, velocidades de enfriamiento y presión del aire de soplado—, los ingenieros de IBM ajustan las secuencias para eliminar los tiempos muertos. Por ejemplo, solapar las etapas de enfriamiento y transferencia, u optimizar la disposición de los canales de refrigeración del molde, reduce los tiempos de ciclo entre un 10 % y un 20 %. La máquina de moldeo por inyección y soplado totalmente eléctrica MSZ70AE de Victor Machinery utiliza servomotores y husillos de bolas para la apertura y el cierre del molde, lo que ofrece alta velocidad y alta precisión. Reduce el tiempo de producción en un 14,6 % por cada 100 000 piezas y el consumo de energía en un 27,9 %, lo que disminuye notablemente los costos de mano de obra y de energía por unidad de producto.
La energía es otro gasto importante: las máquinas IBM funcionan de forma continua y consumen electricidad para la calefacción, la hidráulica y el aire comprimido. El IBM incorpora sistemas de gestión energética que supervisan en tiempo real el consumo por zonas de la máquina (resistencias del cilindro, compresores de soplado, enfriadores de moldes) y ajustan automáticamente los parámetros en los periodos de baja carga. Pasar a una hidráulica servoaccionada (en lugar de las bombas tradicionales de velocidad constante) reduce el consumo de energía entre un 20 % y un 40 %. Las líneas IBM de una empresa de bebidas redujeron su factura energética anual en un 28 % tras aplicar estos ajustes, sin afectar a la velocidad de producción ni a la calidad de las preformas.
El IBM también eleva el rendimiento a la primera, algo crucial en el IBM de alta precisión, donde los defectos (p. ej., paredes irregulares, desalineación del cuello o sellos débiles) generan desperdicio. Al estandarizar los programas de mantenimiento de moldes, calibrar los sensores de temperatura y optimizar los patrones de flujo de aire en las estaciones de soplado, el IBM ayuda a las marcas a elevar el rendimiento del 92 % a más del 99 %. En un fabricante de envases cosméticos, esto redujo las tasas de rechazo en un 7 %, eliminando el costo de reprocesar o desechar miles de unidades cada mes.
3. Excelencia en moldes y equipos: ahorro a largo plazo gracias a la precisión
Los moldes son el corazón del moldeo por inyección y soplado, y las herramientas mal diseñadas o mal mantenidas elevan los costos por una calidad irregular, paradas frecuentes y una vida útil corta. Las soluciones del IBM se centran en la optimización de moldes, el mantenimiento predictivo y la modernización de equipos, para prolongar la vida de los activos y reducir el costo de producción por unidad.
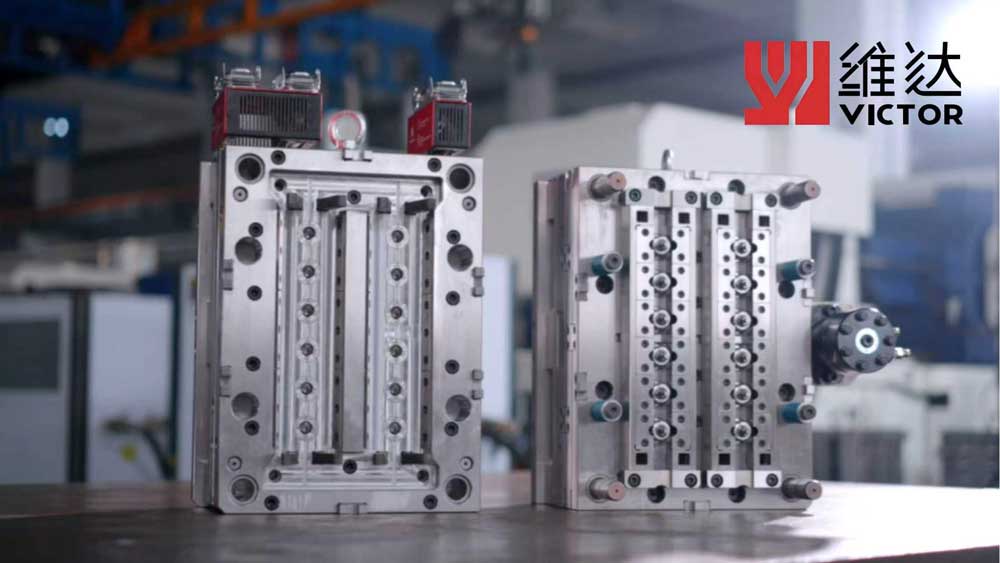
Para los moldes nuevos, los equipos de diseño de IBM utilizan análisis de flujo estructural para crear moldes multicavidad (de 4, 8 o 16 cavidades) con un flujo de resina equilibrado y un enfriamiento uniforme. Así, cada pieza —de la primera a la última cavidad— tiene el mismo espesor de pared y las mismas dimensiones, lo que elimina las variaciones que generan desperdicio. Los diseños optimizados de puntos de inyección y respiraderos también reducen las rebabas, lo que recorta la mano de obra de desbarbado posterior y la pérdida de material. En una marca mediana que pasó a moldes de 8 cavidades diseñados por IBM, el costo de producción por unidad bajó un 32 % gracias a una mayor producción y a menos desperdicio.
Para los equipos existentes, el IBM ofrece modernizaciones específicas en lugar de sustituciones completas, que cuestan entre un 10 % y un 30 % de una máquina nueva pero aportan entre un 80 % y un 90 % de las mejoras de rendimiento. Actualizar los sistemas hidráulicos antiguos a servocontrol, instalar controladores de temperatura de precisión o añadir manipulación automatizada de preformas resuelve los cuellos de botella. Una empresa de envases con máquinas IBM de 10 años de antigüedad redujo las paradas en un 45 % y el consumo de energía en un 25 % mediante modernizaciones, lo que le permitió aplazar más de 5 años la inversión en nuevas líneas.
El IBM también establece protocolos de mantenimiento predictivo para los equipos IBM. En lugar de hacer reparaciones reactivas, el personal supervisa el desgaste de las piezas críticas (husillos, moldes, válvulas de soplado) y programa el mantenimiento durante las paradas planificadas. Esto evita costosas paradas imprevistas: un gran fabricante ahorró unos 400 000 USD al año en producción perdida y reparaciones de emergencia.
4. Integración de la cadena de suministro y las operaciones: control de costos de principio a fin
Los costos van más allá de la planta de producción, y el enfoque integral del IBM optimiza toda la cadena de valor del envase —desde la compra de materias primas hasta la logística—, en línea con las necesidades de producción en volumen del moldeo por inyección y soplado.
El IBM ayuda a las marcas a negociar contratos estratégicos de suministro de resina mediante el análisis de los patrones de consumo, las tendencias del mercado y las referencias de proveedores. Al consolidar pedidos y cerrar acuerdos a largo plazo para resinas de alto volumen (PET, PP, HDPE), las marcas obtienen costos unitarios entre un 8 % y un 15 % más bajos sin comprometer la calidad del material. Para la demanda estacional o fluctuante, los modelos de inventario del IBM fijan niveles de existencias óptimos y evitan tanto el desperdicio por exceso de stock como las compras urgentes a precios elevados.
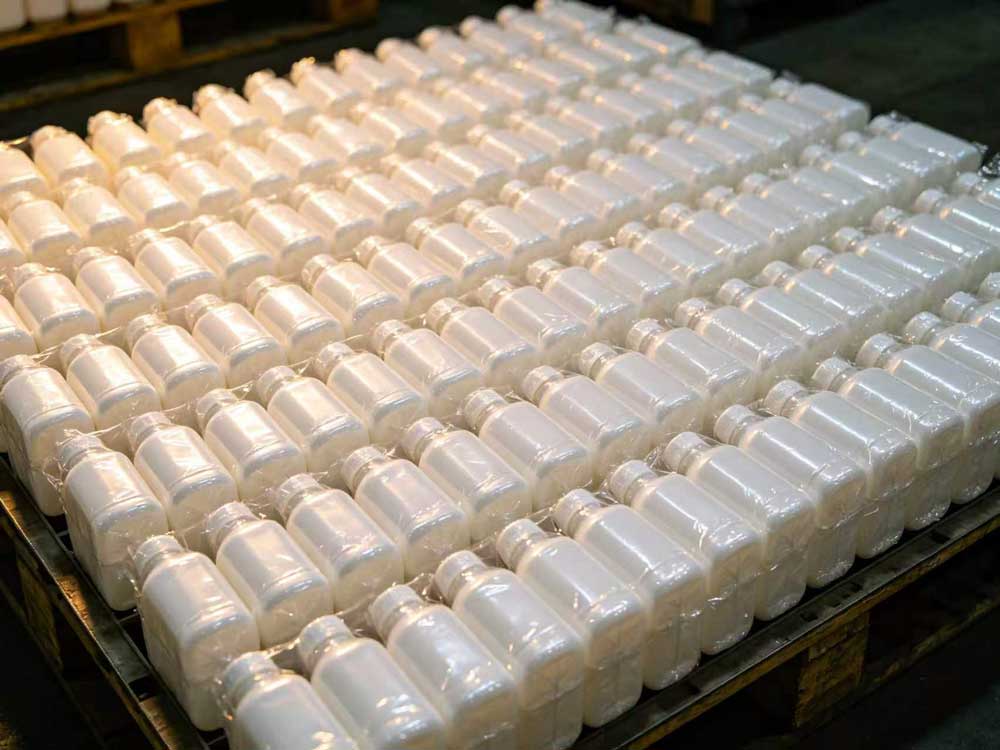
Los costos logísticos se reducen al dimensionar correctamente los envases para el transporte. Los equipos de ingeniería de IBM diseñan los envases producidos por IBM para maximizar la paletización: ajustan la altura, la forma y el diámetro de la base de las botellas para que quepan más unidades por palé (entre un 12 % y un 20 % más). Una marca de productos para el hogar redujo sus costos de envío en un 18 % al colocar 2400 botellas por palé en lugar de 2000, manteniendo la resistencia al apilamiento para evitar daños durante el transporte.
Resultados reales: ahorros que mantienen el rendimiento
En todas las aplicaciones del moldeo por inyección y soplado —farmacéutica, cuidado personal, alimentos y bebidas—, las estrategias del IBM ofrecen resultados constantes y medibles:
Una marca farmacéutica redujo sus costos de envase en un 24 % gracias a la optimización del espesor de pared y al uso de materiales en circuito cerrado, cumpliendo al mismo tiempo las estrictas normas USP Type III para envases.
Una empresa de cuidado personal recortó sus costos de energía y mano de obra en un 31 % mediante mejoras en el tiempo de ciclo y el rendimiento, sin cambios en la transparencia de las botellas ni en el desempeño del sellado.
Una empresa de envases para alimentos redujo sus gastos de material y logística en un 27 % mediante el aligeramiento y la optimización de la paletización, preservando la protección del producto y su atractivo en el punto de venta. En todos los casos, la reducción de costos se debió a un diseño más inteligente, a un control preciso del proceso y a la eficiencia operativa, no al sacrificio del rendimiento.
Los envases siguieron siendo duraderos, conformes con la normativa y coherentes con la marca.
Conclusión: la eficiencia en costos como ventaja competitiva
Para las marcas que utilizan el moldeo por inyección y soplado, reducir los costos de envase no exige renunciar a la calidad ni al rendimiento. Las soluciones del IBM parten de las realidades técnicas de la producción IBM y se centran en el uso de material, la eficiencia del proceso, la confiabilidad de los equipos y la optimización de la cadena de suministro. Al combinar experiencia en ingeniería, análisis basados en datos y conocimiento específico del sector, el IBM permite a las marcas reducir sus costos de forma significativa y, al mismo tiempo, reforzar el valor funcional y de marca de sus envases. En un mercado en el que los consumidores exigen precios asequibles y calidad, este equilibrio no es solo una medida de ahorro: es una ventaja estratégica que impulsa un crecimiento sostenible.
Siga investigando sobre el moldeo por inyección y soplado
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega