Cómo mejorar el aprovechamiento del material en la producción IBM
Formas prácticas de mejorar el aprovechamiento del material en el moldeo por inyección y soplado: diseño de preformas y moldes, control del proceso, gestión del material remolido y manipulación del material.
La respuesta breve
El moldeo por inyección y soplado ya desperdicia poco material porque no produce rebabas. El aprovechamiento mejora aún más si se dimensionan correctamente la preforma y el espesor de pared, se mantienen estables los ajustes del proceso para rechazar menos botellas, se seca y manipula la resina correctamente y se reutiliza el remolido limpio cuando la aplicación lo permite.
En esta página
- 01Diseñe la botella y la preforma para el peso que necesita
- 02Mantenga estable el proceso para reducir los rechazos
- 03Manipule correctamente la resina y el remolido
- 04Mantenga los moldes y los machos
- 05Mida lo que desperdicia
- 06Capacite a los operadores y comparta los resultados
- 07Conclusión
- 08Preguntas frecuentes
La resina suele ser el mayor costo individual en la producción de botellas, por lo que cada gramo que termina como desperdicio, rechazo o sobrepeso en las botellas repercute directamente en el resultado final. El moldeo por inyección y soplado (IBM) parte con ventaja: la botella se forma a partir de una preforma inyectada con el cuello ya terminado, por lo que no hay rebabas, colas ni restos de pellizco que recortar. El resto de las mejoras depende de cómo se gestionen la botella, el molde y el proceso.
Esta guía repasa las palancas prácticas que mejoran el aprovechamiento del material en la producción por moldeo por inyección y soplado, desde el diseño de la botella hasta el control diario del proceso.
Diseñe la botella y la preforma para el peso que necesita
La mayor parte del material se decide antes de la primera inyección. Una botella más pesada de lo que exige su función seguirá siéndolo durante toda su vida de producción.
- Fije un peso objetivo a partir de la función, no de la costumbre. Defina los requisitos de caída, carga vertical, compresión y barrera, y elimine el material que no contribuya a cumplirlos.
- Diseñe la preforma para un estiramiento uniforme. En el IBM, la distribución de la pared la determinan la forma de la preforma y el macho. Una preforma bien proporcionada permite adelgazar el cuerpo de manera uniforme en lugar de dejar esquinas gruesas y fondos pesados.
- Evite espesores innecesarios en el cuello y el fondo. El cuello debe mantenerse preciso para el sellado, pero los hombros y fondos demasiado gruesos son fuentes habituales de exceso de peso oculto.
- Estandarice los acabados de cuello y los cierres. Menos variantes de cuello significan menos moldes, menos arranques y menos desperdicio de arranque.
Nuestra guía sobre cómo se controla el espesor de pared en el moldeo por inyección y soplado explica cómo interactúan el diseño de la preforma y la temperatura.
Mantenga estable el proceso para reducir los rechazos
Cada botella rechazada consume la misma resina que una buena. Por eso, un proceso estable es una de las formas más económicas de mejorar el aprovechamiento.
- Controle el peso de inyección. Una temperatura de la masa fundida, una recuperación del husillo y una presión de inyección constantes mantienen el peso de la botella dentro de un margen estrecho, de modo que puede producir cerca del peso objetivo en lugar de añadir un margen de seguridad.
- Estabilice las temperaturas. Las temperaturas de la preforma, del macho y del molde de soplado influyen directamente en la distribución de la pared y en la contracción. Cualquier deriva se manifiesta como zonas delgadas, alabeo o dimensiones deficientes del cuello.
- Equilibre los moldes multicavidad. En la producción multicavidad, una sola cavidad deficiente puede generar un flujo constante de rechazos. Compruebe periódicamente el peso y las dimensiones entre cavidades.
- Acorte los arranques y los cambios de formato. Registre los ajustes probados de cada molde para que la producción alcance una calidad estable en menos ciclos.
Manipule correctamente la resina y el remolido
- Seque y almacene la resina según las especificaciones del proveedor. La humedad y la contaminación provocan defectos superficiales y puntos débiles que terminan en rechazos.
- Aplique un almacenamiento FIFO (primero en entrar, primero en salir) y mantenga las tolvas tapadas para evitar contaminaciones y mezclas de colores.
- Reutilice el remolido limpio cuando la aplicación lo permita. Las botellas de arranque y los rechazos de la misma resina a menudo pueden molerse y volver a mezclarse en una proporción controlada para productos no críticos. Las botellas farmacéuticas y las de contacto con alimentos pueden tener normas más estrictas, así que confirme qué permiten su cliente y la normativa.
- Mantenga separados los colores y los grados. El remolido mezclado suele ser remolido inutilizable.
Mantenga los moldes y los machos
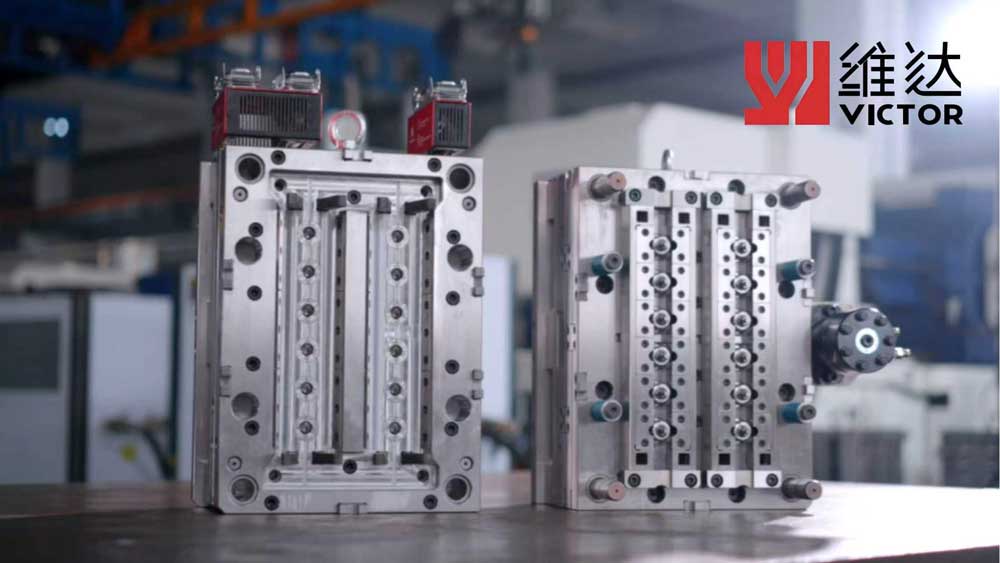
Un utillaje desgastado o sucio saca poco a poco el proceso de su ventana de operación. Las líneas de partición dañadas generan defectos, los canales de refrigeración obstruidos alteran la distribución de la pared y los machos desgastados afectan la precisión del cuello y la transferencia de la preforma. Una rutina planificada de limpieza e inspección mantiene el molde produciendo botellas buenas con el peso objetivo. Consulte cómo prolongar la vida útil de los moldes de inyección y soplado.
Mida lo que desperdicia
No se puede mejorar lo que no se mide. Un balance de material sencillo por molde y por turno muestra dónde se producen las pérdidas:
- Resina entregada a la máquina frente al peso de las botellas buenas producidas
- Desperdicio de arranque, rechazos de proceso y rechazos de calidad, registrados por separado
- Peso medio de la botella frente al peso objetivo
- Remolido generado y remolido reutilizado
Incluso los datos de producción básicos, recopilados de forma sistemática, muestran rápidamente si las pérdidas se deben al diseño de la botella, a los arranques, a la deriva del proceso o a una cavidad concreta.
Capacite a los operadores y comparta los resultados
Los operadores deciden con qué rapidez se estabiliza una máquina, cómo se gestionan los rechazos y si el remolido se mantiene limpio. Unas hojas de ajuste claras, la capacitación sobre el porqué de cada ajuste y unas cifras de desperdicio visibles para cada línea convierten la eficiencia del material en un hábito diario y no en un proyecto puntual.
Conclusión
El moldeo por inyección y soplado ya evita el desperdicio por rebabas de otros procesos de soplado. Para mejorar aún más el aprovechamiento del material, diseñe la botella y la preforma para el peso que realmente necesita, mantenga estables el proceso y los moldes, manipule la resina y el remolido con disciplina y mida las pérdidas por molde y por turno. Victor puede revisar el plano de su botella, la resina y el peso objetivo para proponerle ajustes de preforma, molde y máquina que consuman menos material.
Preguntas frecuentes
¿Produce el moldeo por inyección y soplado menos desperdicio que el moldeo por extrusión y soplado?
Por lo general, sí. El moldeo por inyección y soplado forma el cuello y el cuerpo a partir de una preforma inyectada, por lo que no hay rebabas, colas ni restos de pellizco que recortar. El moldeo por extrusión y soplado normalmente genera recortes que deben volver a molerse. Consulte nuestra comparativa IBM frente a EBM.
¿Se puede usar material remolido en los frascos farmacéuticos?
Depende del producto y de los requisitos de calidad y normativos del cliente. Muchos proyectos farmacéuticos y de contacto con alimentos restringen o prohíben el material remolido, por lo que conviene confirmar las normas antes de planificar su uso.
¿Cuál es la forma más rápida de reducir el consumo de material en una botella existente?
Empiece por comparar el peso real de la botella con el objetivo y por reducir los rechazos. Los ahorros mayores suelen requerir un rediseño de la preforma o de la botella, que debe validarse con pruebas de caída, de carga vertical y de sellado.
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega