Moldeo por inyección y soplado frente a moldeo por extrusión y soplado
Moldeo por inyección y soplado frente a extrusión y soplado: cómo funciona cada uno, precisión del cuello, materiales, desperdicio, costo y uso en envases médicos, y cómo elegir.
La respuesta breve
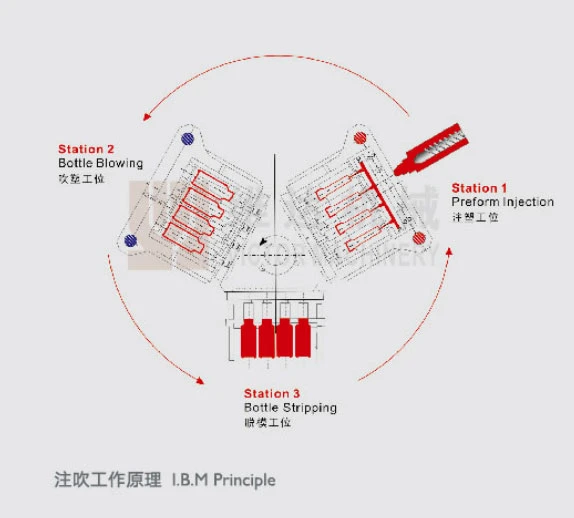
El moldeo por inyección y soplado (IBM) inyecta una preforma con el cuello ya terminado y luego la sopla, lo que da botellas pequeñas precisas y sin rebabas. El moldeo por extrusión y soplado (EBM) sopla un parison extruido, lo que conviene para envases más grandes, con asa y con menor costo de utillaje, pero requiere recorte. Elija IBM para botellas pequeñas de precisión y EBM para envases más grandes o con asa.
¿Lo que busca es comparar máquinas de soplado hidráulicas y eléctricas? Lea: Máquinas IBM hidráulicas frente a eléctricas: energía, precisión y ROI
En esta página
- 01¿Qué diferencias hay entre el moldeo por inyección y soplado y el moldeo por extrusión y soplado?
- 02IBM frente a EBM: ¿qué proceso de moldeo por soplado debe elegir?
- 03Comparación rápida: diferencias entre los procesos IBM y EBM
- 04¿Cómo funcionan las máquinas IBM y EBM?
- 05Aplicaciones habituales de botellas en IBM y EBM
- 06Materias primas usadas en IBM y EBM
- 07Diferencia de costos: el precio del equipo no lo es todo
- 08IBM frente a EBM en envases médicos y farmacéuticos
- 09Enlaces con imágenes para investigar máquinas y aplicaciones más rápido
- 10Referencias externas útiles para validar el proceso
- 11¿Aún no sabe qué proceso conviene al diseño de su botella?
- 12Preguntas frecuentes
Guía del proceso: IBM frente a EBM
Al montar una línea de fabricación de botellas de plástico, elegir el proceso ideal es clave para la rentabilidad y la calidad del producto. Esta guía práctica compara el moldeo por inyección y soplado frente al moldeo por extrusión y soplado para compradores B2B —incluida la grafía británica habitual injection blow moulding vs extrusion blow moulding— y repasa el flujo de proceso IBM frente a EBM, las tolerancias, el desperdicio, el costo del utillaje y las aplicaciones de botellas.
Ver la gama de máquinas IBM
Pida a Victor que revise su botella
El moldeo por inyección y soplado suele elegirse para botellas pequeñas de precisión; el moldeo por extrusión y soplado, para envases huecos más grandes. Los compradores que usan la terminología británica pueden encontrar estos mismos procesos como injection blow moulding y extrusion blow moulding.
Ideal para IBM
Botellas pequeñas de precisión
Envases farmacéuticos, médicos, cosméticos y de alto valor en los que importan la precisión del cuello y una producción limpia.
Ideal para EBM
Envases huecos grandes
Bidones, tambores, tanques y botellas grandes en los que priman la flexibilidad de forma y un menor costo inicial de utillaje.
Principal compromiso
Precisión frente a flexibilidad
El IBM reduce el desperdicio por rebabas y mejora la precisión del acabado del cuello. El EBM fabrica piezas más grandes con equipos más sencillos.
Fundamentos del proceso
¿Qué diferencias hay entre el moldeo por inyección y soplado y el moldeo por extrusión y soplado?
Ambos procesos producen envases de plástico huecos, pero forman la pieza de partida de maneras completamente distintas. El moldeo por inyección y soplado parte de una preforma moldeada por inyección. El moldeo por extrusión y soplado parte de un parison extruido. En inglés británico, esta misma comparación suele escribirse como injection blow moulding vs extrusion blow moulding.
Esta diferencia influye en la precisión del cuello, el control del espesor de pared, el desperdicio por recorte, la estructura del molde, el comportamiento del material, la estabilidad del ciclo y el tipo de botella que cada proceso puede producir de forma eficiente.
Moldeo por inyección y soplado (IBM)
- Inyección: el plástico fundido se inyecta alrededor de un macho para formar una preforma y un cuello precisos.
- Soplado: la preforma pasa a la estación de soplado y se infla dentro del molde de la botella.
- Desmoldeo: la botella terminada se retira sin necesidad de recortar rebabas.
Moldeo por extrusión y soplado (EBM)
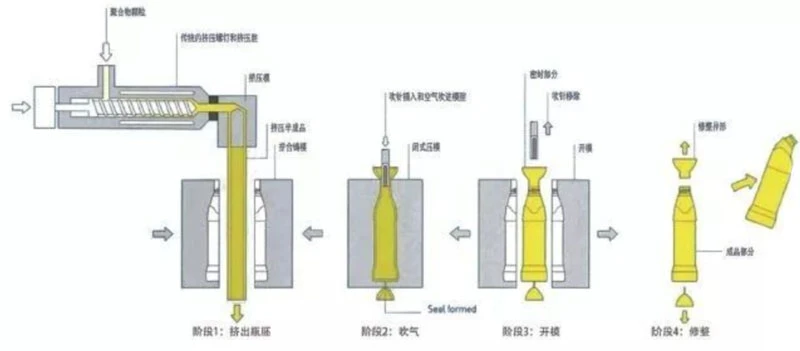
- Extrusión: el plástico fundido se extruye hacia abajo en forma de tubo hueco llamado parison.
- Cierre: el molde se cierra alrededor del parison y pellizca el material sobrante.
- Soplado y recorte: el aire forma la botella y, tras el enfriamiento, hay que recortar las rebabas.
Resumen para la decisión de compra
IBM frente a EBM: ¿qué proceso de moldeo por soplado debe elegir?
Elija el moldeo por inyección y soplado cuando necesite
- Botellas de precisión pequeñas o medianas con cuellos roscados exactos
- Envases farmacéuticos, médicos, cosméticos, de laboratorio o de alto valor
- Poco desperdicio por rebabas y una producción más limpia, sin recorte secundario
- Dimensiones estables, espesor de pared repetible y sellado confiable
Elija el moldeo por extrusión y soplado cuando necesite
- Botellas grandes, bidones, tambores, tanques o piezas huecas irregulares
- Menor costo de utillaje para envases en los que la precisión es menos crítica
- Flexibilidad para envases grandes y más opciones de geometría del producto
- Aplicaciones en las que es aceptable recortar rebabas en el proceso
Comparativa directa
Comparación rápida: diferencias entre los procesos IBM y EBM
| Característica / factor | Moldeo por inyección y soplado (IBM) | Moldeo por extrusión y soplado (EBM) |
|---|---|---|
| Pieza de partida | Preforma moldeada por inyección | Parison extruido |
| Precisión del cuello | Muy alta; el cuello se moldea previamente por inyección | Estándar; depende del cierre del molde, el recorte y la calibración del cuello |
| Merma / material de desecho | Cero rebabas y muy poco desperdicio en el proceso | Genera rebabas que hay que recortar y reciclar |
| Tamaño de envase ideal | Botellas de precisión pequeñas y medianas | Envases huecos medianos y grandes |
| Costo inicial del molde | Mayor inversión inicial en utillaje de precisión y machos | Menor costo inicial de molde para muchos envases huecos grandes |
| Aplicaciones ideales | Frascos farmacéuticos para pastillas, goteros oftálmicos, cosméticos, envases de laboratorio | Garrafas de leche grandes, tambores de detergente, bidones, asas complejas |
| Prioridad de calidad | Uniformidad dimensional, producción limpia y sellado confiable | Flexibilidad de tamaño, producción y economía según el volumen del envase |
Estructura del equipo
¿Cómo funcionan las máquinas IBM y EBM?
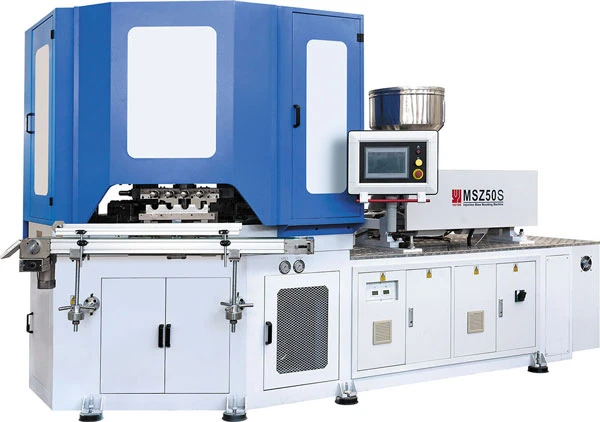
Una máquina de moldeo por inyección y soplado integra estaciones de inyección, soplado y desmoldeo. Esta estructura está pensada para formar preformas precisas y producir botellas de forma repetible. Una máquina de moldeo por extrusión y soplado usa una extrusora, un cabezal, una unidad de cierre y un sistema de recorte para producir envases huecos más grandes a partir de un parison. Para conocer el proceso IBM con más detalle, consulte nuestra guía de la máquina de moldeo por inyección y soplado de tres estaciones.
Desperdicio
El IBM evita las rebabas del parison; el EBM normalmente requiere recorte.
Precisión del cuello
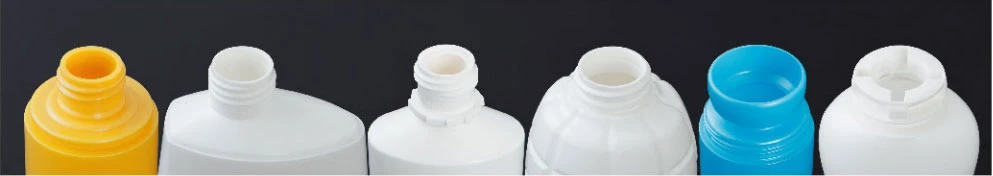
El IBM forma el cuello por inyección, lo que mejora la precisión de la rosca.
Tamaño del envase
El IBM es adecuado para botellas pequeñas de precisión; el EBM, para envases huecos más grandes.
Riesgo del proyecto
Los proyectos farmacéuticos y médicos suelen valorar más la repetibilidad que el menor costo inicial.
Aplicaciones
Aplicaciones habituales de botellas en IBM y EBM
| Aplicación | Mejor opción | Por qué es importante |
|---|---|---|
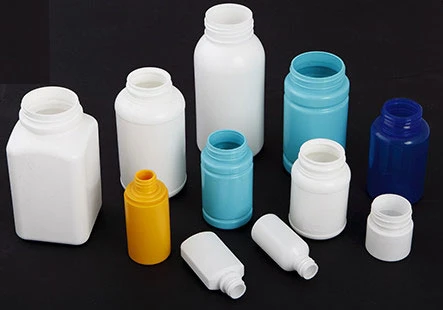
| Frascos farmacéuticos para pastillas | Moldeo por inyección y soplado | Un cuello preciso, una producción limpia y un sellado estable suelen importar más que un bajo costo de utillaje. Consulte la guía de fabricación de frascos para pastillas. Para envases médicos y farmacéuticos en particular, lea la comparación de procesos dedicada a los envases médicos. |
| Goteros oftálmicos y frascos para pulverizador nasal | Moldeo por inyección y soplado | Los envases de dosis pequeñas requieren una geometría de cuello precisa y dimensiones constantes. Revise las soluciones de goteros oftálmicos farmacéuticos. |
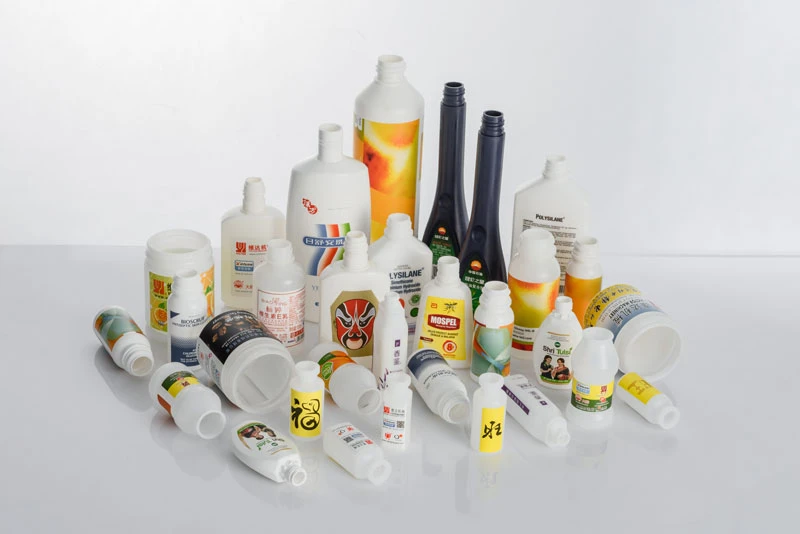
| Tarros cosméticos y botellas pequeñas de química de uso diario | Moldeo por inyección y soplado | El acabado superficial, el control dimensional y un menor desperdicio por recorte mejoran la calidad del producto. Explore las aplicaciones de máquinas para botellas cosméticas. |
| Bidones, tambores y envases grandes | Moldeo por extrusión y soplado | Los grandes volúmenes y las formas huecas flexibles suelen encajar mejor con equipos EBM. |
| Piezas huecas industriales grandes | Moldeo por extrusión y soplado | El EBM puede trabajar con parisons más grandes y formas de producto más variadas, aunque requiere recorte. |
Selección de materiales
Materias primas usadas en IBM y EBM
Ambos procesos pueden trabajar con los plásticos de envase habituales, pero la elección del material siempre debe validarse frente a la geometría de la botella, los requisitos de sellado, las exigencias normativas y la estabilidad de la producción.
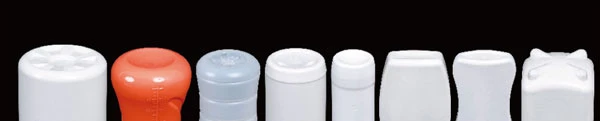
El HDPE y el PP son habituales en los envases IBM de precisión. El EBM se usa ampliamente con HDPE, LDPE y para envases industriales más grandes.
Costo y calidad
Diferencia de costos: el precio del equipo no lo es todo
Los equipos EBM pueden ser más sencillos y económicos para envases grandes, pero el costo total de producción también incluye la pérdida de resina, el recorte de rebabas, la mano de obra, la tasa de rechazo, la confiabilidad del sellado y la manipulación secundaria.
En botellas pequeñas de precisión, el IBM puede reducir el desperdicio posterior y el riesgo de calidad aunque la inversión en máquina y molde sea mayor. En envases industriales grandes, el EBM puede seguir siendo el proceso más económico.
Navegación visual
IBM frente a EBM en envases médicos y farmacéuticos
Los envases médicos, como frascos farmacéuticos, frascos para reactivos de diagnóstico, recipientes para muestras y envases para fármacos inyectables, son el ámbito en el que más pesan las diferencias entre ambos procesos. Estos envases suelen ser pequeños, deben sellar de forma confiable con tapas de rosca, tapones, septos o cierres con precinto de garantía, y se producen bajo GMP, a menudo en salas limpias.
Precisión del cuello y sellado
En el EBM, el cuello se forma al cerrar el molde sobre el parison y soplarlo, lo que puede dejar variaciones en el diámetro del cuello, la rosca y la superficie de sellado. El IBM moldea por inyección el cuello y la rosca bajo presión en utillaje de acero de precisión, por lo que la superficie de sellado, la rosca y el ajuste del cierre son mucho más uniformes. Pequeñas desviaciones en el cuello pueden causar fugas, contaminación, entrada de humedad y menor estabilidad del fármaco.
Esterilidad y control de la contaminación
En el EBM, el parison queda expuesto al aire ambiente antes del moldeo, y el recorte de rebabas añade manipulación y partículas. El IBM va de la preforma a la botella terminada en un solo ciclo cerrado y automatizado, sin recorte en la mayoría de los casos, lo que significa menos contaminación por el aire, menos contacto humano y una integración más sencilla en salas limpias.
Materiales de grado médico
Los envases médicos de EBM son en su mayoría de LDPE y HDPE. El IBM procesa una gama más amplia de resinas de grado médico, como PE, PP, PET y olefinas cíclicas (COC/COP), que ofrecen resistencia química y a la esterilización, transparencia y bajo nivel de extraíbles para envases de alto valor.
Validación y cumplimiento normativo
Organismos reguladores como la FDA y la EMA exigen procesos repetibles, parámetros documentados y trazabilidad de los materiales. Como el IBM está automatizado y su temperatura, presión y tiempo de ciclo pueden controlarse con precisión, resulta más fácil de validar y documentar que un proceso con más variación dimensional y recorte.
| Requisito del envase médico | Moldeo por inyección y soplado (IBM) | Moldeo por extrusión y soplado (EBM) |
|---|---|---|
| Precisión del cuello y la rosca | Excelente | De moderada a baja |
| Uniformidad del espesor de pared | Excelente | Menos uniforme |
| Control de la esterilidad | Ciclo cerrado y automatizado | Parison expuesto; requiere recorte |
| Desperdicio y posprocesado | Muy bajo; acabado mínimo | Recortes de desecho; acabado secundario |
| Materiales de grado médico | PE, PP, PET, COC/COP | Principalmente LDPE y HDPE |
| Usos médicos típicos | Frascos farmacéuticos, viales, envases de diagnóstico y de muestras | Envases más grandes o menos críticos |
Para la mayoría de los envases médicos pequeños, el IBM es la mejor opción. El EBM sigue siendo útil para envases más grandes, botellas con asa y envases de menor costo para productos no críticos. Vea también cómo se fabrican los frascos para pastillas y el moldeo por inyección y soplado en la fabricación de dispositivos médicos.
Enlaces con imágenes para investigar máquinas y aplicaciones más rápido
Gama de máquinas IBM
Compare los sistemas IBM de Victor: hidráulicos, híbridos y totalmente eléctricos.
Vea la máquina y el proceso IBM en una página de video práctica.
Moldes de inyección y soplado
Planifique el utillaje, los machos, el número de cavidades y la vida útil del molde.
Referencias externas
Referencias externas útiles para validar el proceso
Estas referencias, que no son de competidores, ayudan a los compradores a verificar la terminología, los fundamentos del proceso y el contexto de los datos estructurados, mientras la decisión comercial se mantiene en las páginas de aplicaciones y máquinas de Victor.
British Plastics Federation: Extrusion Blow Moulding
Explicación autorizada del proceso de los equipos EBM, la formación del parison y la producción de envases huecos.
Referencia del organismo sectorial para transformadores de plástico, fabricantes de equipos y fabricantes de moldes.
Datos estructurados de video de Google
Referencia del marcado de video usado en las páginas de video de las máquinas de Victor y en las mejoras SEO.
Soporte de ingeniería
¿Aún no sabe qué proceso conviene al diseño de su botella?
Nuestro equipo de ingeniería ofrece asesoramiento llave en mano a medida, diseño de moldes y selección de equipos según el plano de su botella, la resina, la capacidad, el cuello, el tipo de tapa y la producción deseada.
Enviar los requisitos de la botella
Lecturas relacionadas para elegir una máquina de soplado
Máquina de moldeo por inyección y soplado
Consulte las máquinas IBM de Victor para producir botellas de precisión.
Proceso de moldeo por inyección y soplado
Entienda el flujo del proceso, desde la inyección de la preforma hasta el desmoldeo de la botella.
Máquina IBM de tres estaciones
Vea cómo trabajan juntas las estaciones de inyección, soplado y desmoldeo.
Fabricación de frascos para pastillas
Descubra por qué el IBM se elige con frecuencia para los frascos farmacéuticos para pastillas.
Guía de botellas pequeñas que no son de PET
Compare IBM y EBM para botellas pequeñas de HDPE, PP, LDPE y PS.
Moldes de inyección y soplado
Planifique el utillaje, el número de cavidades y la vida útil del molde en proyectos IBM.
Explore las formas de botella y las aplicaciones adecuadas para el moldeo por inyección y soplado.
Revise las opciones de material HDPE, PP, LDPE y PS para proyectos de botellas de precisión.
Solución para goteros oftálmicos
Relacione la elección del proceso con los envases farmacéuticos y de dosis pequeñas.
Video IBM de la MSZ30
Vea la máquina de moldeo por inyección y soplado de Victor en una página de video específica.
FAQ
Preguntas frecuentes
¿Cuál es la principal diferencia entre el moldeo por inyección y soplado y el moldeo por extrusión y soplado?
El moldeo por inyección y soplado (IBM) forma el cuello de la botella en una etapa de inyección independiente, con alta precisión y sin rebabas, mientras que el moldeo por extrusión y soplado (EBM) extruye un parison y lo pinza en el molde, lo que permite preparar el utillaje más rápido pero exige un recorte posterior y genera desperdicio. El IBM es adecuado para envases pequeños de alta precisión; el EBM, para envases más grandes o con asa, con un costo inicial de molde menor.
¿Es el EBM más barato que el IBM?
La maquinaria y el utillaje de EBM suelen requerir una inversión inicial menor que los de IBM. Sin embargo, en la producción masiva de envases pequeños de precisión, el IBM puede reducir el costo por unidad a largo plazo gracias a su proceso sin desperdicio, sus tiempos de ciclo rápidos y la precisión estable de las botellas.
¿Dónde puedo comparar proyectos de botellas médicas o farmacéuticas?
Esta página ofrece el marco general de compra para IBM frente a EBM. Para envases médicos y farmacéuticos en particular, use nuestra guía comparativa dedicada a los envases médicos, para que la decisión específica de esa aplicación se trate en la página adecuada.
¿Por qué el moldeo por extrusión y soplado genera más desperdicio por rebabas?
El EBM parte de un parison extruido. Cuando el molde se cierra, el material sobrante queda pinzado en la línea de partición, el cuello o la base y debe recortarse después del moldeo.
¿Puede Victor ayudar a elegir entre IBM y EBM?
Sí. Victor puede revisar los planos de la botella, la capacidad, la resina, el acabado del cuello, el objetivo de producción y los requisitos de la aplicación para recomendarle si el moldeo por inyección y soplado es adecuado para el proyecto.
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega