Cómo elegir una máquina para fabricar botellas de plástico pequeñas que no son de PET
Compare el moldeo por inyección y soplado y el moldeo por extrusión y soplado para botellas pequeñas de HDPE, PP, LDPE y PS. Descubra cuándo el IBM es la mejor máquina para fabricar botellas de plástico y por qué esta guía no trata las botellas de PET para bebidas.
En esta página
- 01Por qué importa elegir el proceso de fabricación de botellas adecuado
- 02Principales tipos de máquinas para fabricar botellas de plástico
- 03Moldeo por inyección y soplado frente a moldeo por extrusión y soplado para botellas no PET
- 04Por qué los compradores de botellas PET deben elegir otra máquina
- 05Cómo el IBM reduce el desperdicio y mejora la calidad de la botella
- 06Cuándo considerar la Victor MSZ30 híbrida
- 07¿No está seguro de qué proceso es el adecuado para su botella?
- 08Preguntas frecuentes
Victor Machinery · Guía técnica · 2026
Guía práctica para fabricantes que deben elegir entre el moldeo por inyección y soplado y el moldeo por extrusión y soplado para botellas de HDPE, PP, LDPE y PS.
Por el Equipo de ingeniería de Victor Machinery · mayo de 2026 · 8 min de lectura
5 ml – 1 L
Gama de producción de botellas pequeñas no PET
Cero rebabas
El IBM elimina el desperdicio estructural de recorte
25–45%
Ahorro de energía frente a los sistemas IBM hidráulicos
50+
Países que usan máquinas IBM Victor
Esta guía no trata sobre máquinas para botellas de bebidas de PET. Si necesita una máquina para botellas de agua de PET, botellas de bebidas carbonatadas o envases de PET estirados y soplados, se requiere la tecnología de moldeo por estirado y soplado de PET. Este artículo trata solo de botellas pequeñas no PET de HDPE, PP, LDPE y PS.
Puntos clave para planificar un proyecto de botellas
- Proceso más adecuado: el moldeo por inyección y soplado suele ser el preferido para botellas pequeñas de HDPE, PP, LDPE y PS en las que importan la precisión del cuello y el bajo desperdicio.
- No apto para botellas de bebidas de PET: las botellas de PET para agua y bebidas carbonatadas normalmente requieren moldeo por estirado y soplado, no IBM.
- Factor de costo: el IBM evita las rebabas del parison, lo que reduce el desperdicio de resina, la mano de obra de recorte y la manipulación secundaria en botellas pequeñas de precisión.
- Siguiente paso: envíe a Victor el plano de la botella, la resina, la capacidad, el acabado del cuello y la producción objetivo para recibir una recomendación de proceso.
Por qué importa elegir el proceso de fabricación de botellas adecuado
La mayoría de los gerentes de compras e ingenieros de producción que buscan una máquina para fabricar botellas de plástico no comparan principalmente marcas de máquinas. Intentan resolver problemas reales de la planta de producción:
Costo de la materia prima
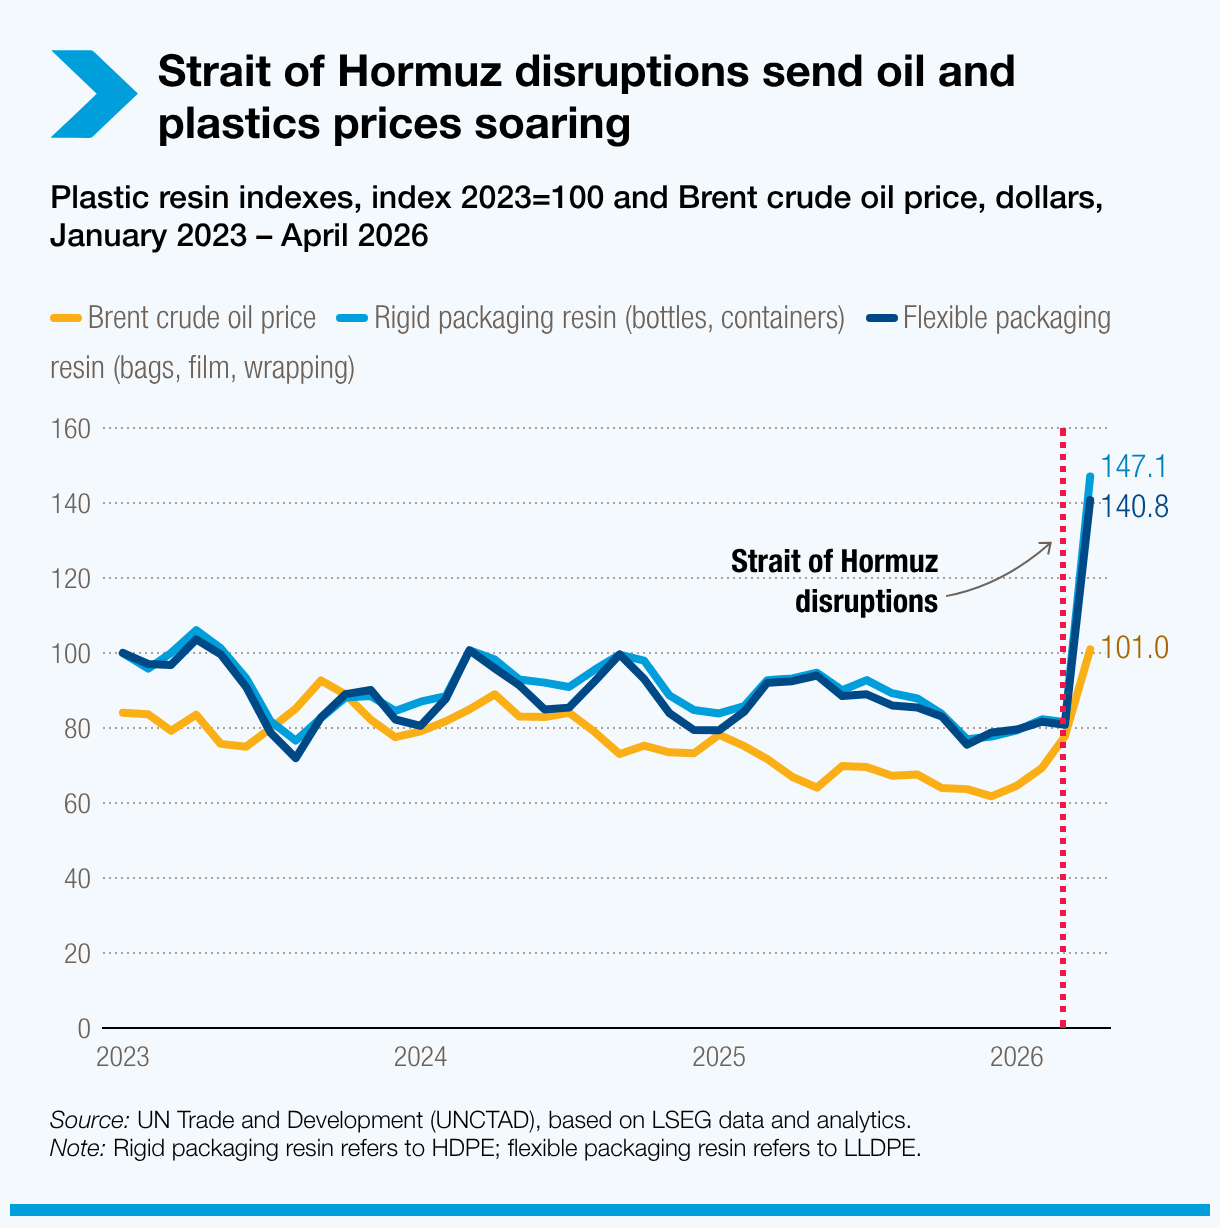
Los precios del HDPE y del PP siguen al petróleo crudo. Cada gramo que se convierte en desecho en lugar de en una botella vendible es un costo que nunca se recupera, y que se multiplica a gran escala.
Calidad del cuello e integridad del sellado
Las tapas con fugas, las roscas de cuello fuera de especificación y las pruebas de sellado fallidas elevan las tasas de rechazo, los reprocesos y las quejas de los clientes, sobre todo en envases farmacéuticos y de cuidado personal.
Costo oculto del recorte
Cuando hay que eliminar las rebabas de las botellas después del moldeo, usted paga mano de obra, equipos y espacio en planta para manipular material que ya compró y luego desperdició.
La elección del proceso de fabricación de botellas de plástico —y de la máquina que lo ejecuta— afecta directamente a todos estos factores. Acertar en la fase de selección del proceso evita años de costos innecesarios.
Principales tipos de máquinas para fabricar botellas de plástico
Para la producción de botellas de plástico se utilizan tres procesos principales. Entender dónde encaja cada uno evita comprar el equipo equivocado para su producto.
Recomendado
Moldeo por inyección y soplado
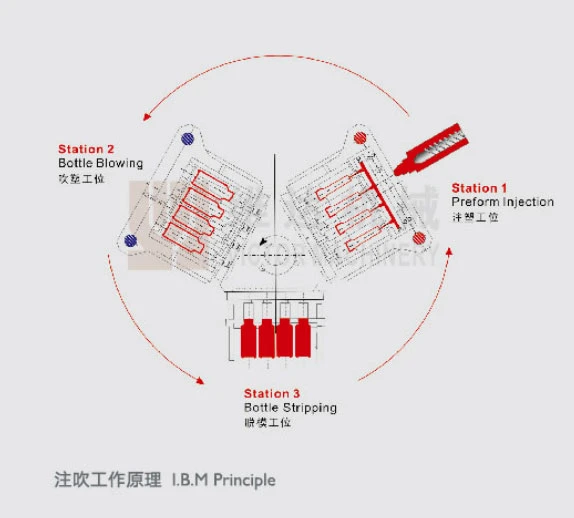
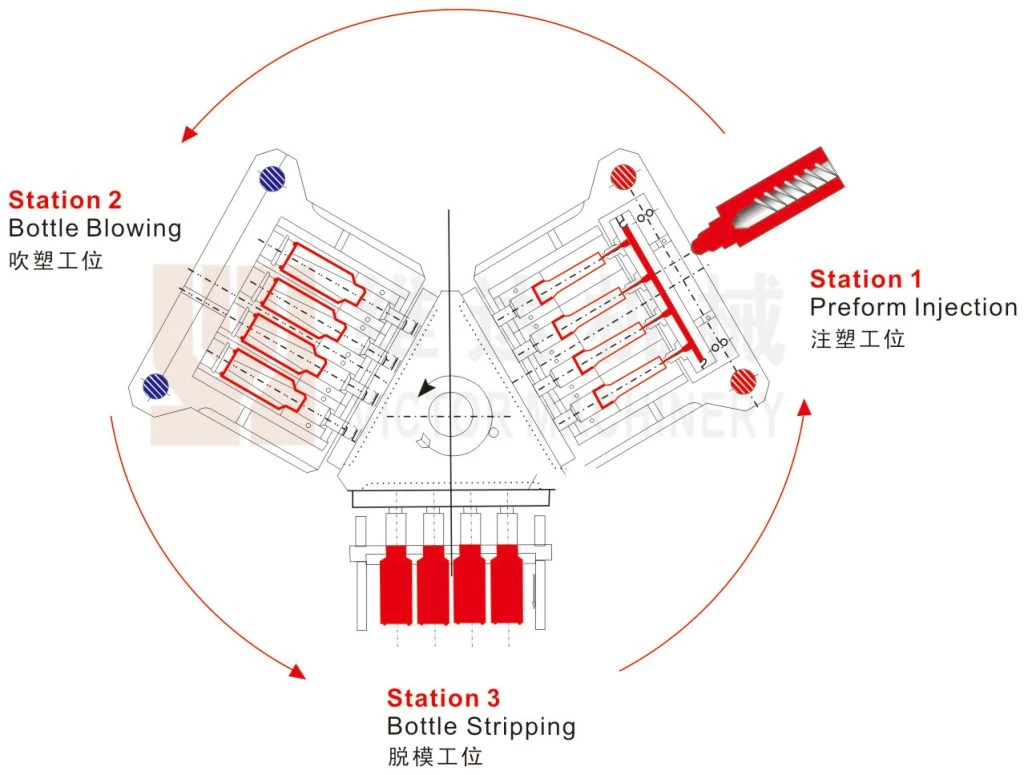
La resina se inyecta en un molde de preforma cerrado alrededor de un macho y luego se sopla hasta la forma final de la botella. Sin parison, sin desperdicio de recorte.
Ideal para
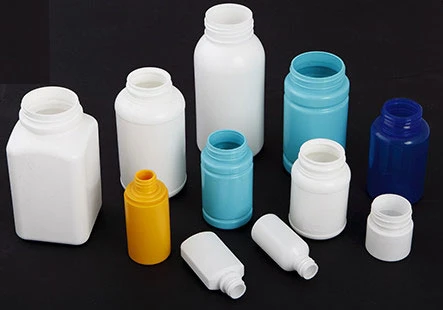
Botellas pequeñas de HDPE/PP/PS/LDPE, envases farmacéuticos y cosméticos, goteros, envases de laboratorio (5 ml – 1 L)
✅ Tratado en esta guía
Para comparar
Moldeo por extrusión y soplado
Se extruye un parison fundido continuo, se cierra en un molde y se sopla hasta darle forma. Las rebabas y el desperdicio de recorte son inherentes al proceso.
Ideal para
Envases más grandes, HDPE/LDPE/PP, envases industriales, formas irregulares
⚖️ Comparado en esta guía
No aplicable
Moldeo por estirado y soplado
Una preforma de PET se recalienta y se estira biaxialmente antes de soplarse. Da al PET su transparencia característica y su resistencia con poco peso.
Ideal para
Botellas de agua de PET, botellas de bebidas carbonatadas (CSD), jugos, envases de PET para bebidas
❌ No se trata: solo PET
Para los fabricantes de botellas pequeñas no PET —envases farmacéuticos, frascos para suplementos, envases cosméticos, goteros oftálmicos o envases de laboratorio—, la elección relevante es entre el moldeo por inyección y soplado y el moldeo por extrusión y soplado. El moldeo por estirado y soplado está pensado para PET y no forma parte de esta evaluación.
Moldeo por inyección y soplado frente a moldeo por extrusión y soplado para botellas no PET
Para los fabricantes de botellas pequeñas de HDPE, PP, LDPE o PS, la comparación IBM frente a EBM se reduce a cinco factores prácticos: precisión del cuello, desperdicio por rebabas, necesidad de recorte, uniformidad del espesor de pared y adecuación al tamaño de la botella.
| Punto de comparación | Moldeo por inyección y soplado (IBM) | Moldeo por extrusión y soplado (EBM) |
|---|---|---|
| Precisión del cuello | Formado por inyección alrededor del macho: alta precisión dimensional, sin recorte secundario | Formado al cerrar el molde sobre el parison: la precisión varía y puede requerir escariado o recorte |
| Desperdicio por rebabas | Eliminado por diseño del proceso: sin parison, sin desperdicio de cola, sin rebabas en la línea de partición | Generado por el propio proceso: rebabas en la línea de partición y pinzado en el cuello y la base |
| Recorte secundario | Normalmente no es necesario en botellas pequeñas de precisión | A menudo necesario: añade mano de obra, equipos y espacio en planta |
| Control del espesor de pared | Muy buena en botellas pequeñas: la inyección de la preforma controla la distribución del material | Depende de la programación del parison y de la estabilidad del proceso |
| Rango de tamaños de botella | Botellas pequeñas de precisión de 5 ml – 1 L | Más flexible para envases más grandes y formas irregulares |
| Aprovechamiento del material | Cerca del 100 %: solo se inyecta el peso de inyección necesario | Reducido por las rebabas, el desperdicio de recorte y la manipulación del material remolido |
| Aplicaciones adecuadas | Envases farmacéuticos, cosméticos, de laboratorio, de cuidado personal y de suplementos | Envases industriales más grandes, productos para el hogar, formatos grandes flexibles |
La conclusión práctica: para botellas pequeñas no PET en las que importan la precisión del acabado del cuello, la uniformidad del espesor de pared y una baja tasa de desechos —sobre todo en envases farmacéuticos, de cuidado personal y especiales—, el moldeo por inyección y soplado suele ser el mejor proceso.
Por qué los compradores de botellas PET deben elegir otra máquina
El IBM no es adecuado para botellas de bebidas de PET
Si su producto objetivo es una botella de agua de PET, una botella de bebida carbonatada, una botella de jugo o cualquier otro envase de PET estirado y soplado, una máquina de moldeo por inyección y soplado no es la opción correcta. Las botellas de bebidas de PET requieren moldeo por estirado y soplado, un proceso fundamentalmente distinto en el que una preforma de PET se recalienta y se estira axialmente antes de soplarse hasta su forma final.
Las soluciones IBM de Victor están diseñadas para botellas pequeñas no PET en las que importan la precisión del cuello, el bajo desperdicio y la consistencia dimensional. Si su proyecto incluye botellas de PET, consulte a un especialista en equipos de moldeo por estirado y soplado de PET.
No para botellas de agua de PET
No para botellas de bebidas carbonatadas (CSD)
No para envases de jugo de PET
Victor IBM = solo no PET
Cómo el IBM reduce el desperdicio y mejora la calidad de la botella
La razón por la que el IBM genera menos desperdicio que el EBM es estructural, no operativa. En el EBM, cada cierre del molde pinza el material sobrante del parison, y cada apertura puede dejar rebabas en la línea de partición. No es señal de una máquina mal operada: es consecuencia de la forma en que el proceso conforma la botella.
En el IBM no se extruye ningún parison. Se inyecta exactamente la cantidad justa de resina en un molde de preforma cerrado. No hay tubo que pinzar, ni cola que recortar, ni rebabas en la línea de partición. La botella sale de la máquina completa, con las dimensiones correctas y lista para las siguientes operaciones.
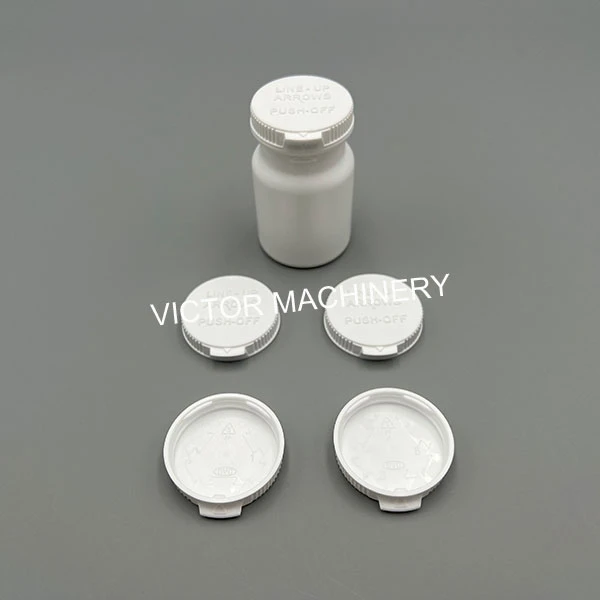
Los envases farmacéuticos necesitan un acabado del cuello preciso y un sellado uniforme de la tapa. 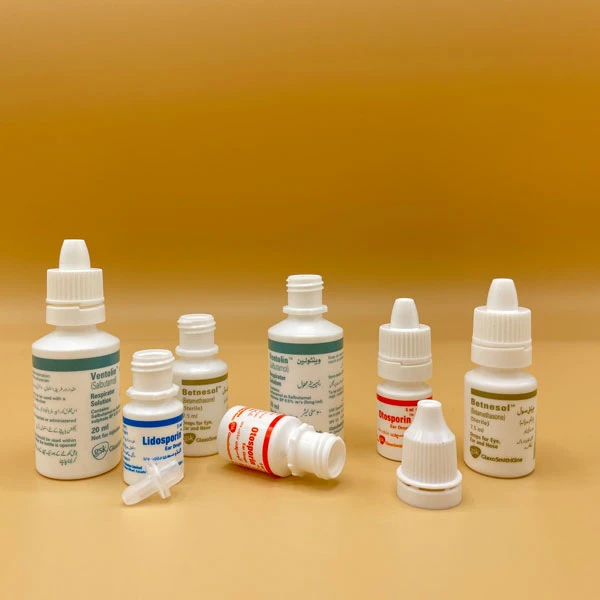
Los goteros son una aplicación típica del IBM para botellas pequeñas de precisión.
Aprovechamiento de la resina
El IBM convierte prácticamente toda la resina inyectada en producto terminado. Las rebabas y los recortes del EBM suelen representar entre el 3 % y el 8 % del consumo total de resina por ciclo.
Calidad del acabado del cuello
El cuello IBM se moldea por inyección alrededor de un macho de precisión con presión controlada: dimensiones de cuello uniformes, rosca precisa y un sellado confiable de la tapa.
Sencillez en las operaciones posteriores
Las botellas IBM suelen salir de la máquina sin necesidad de inspección manual de rebabas ni de recorte, lo que elimina un puesto de operario completo que las líneas EBM de botellas pequeñas suelen requerir.
Recursos útiles de Victor para esta decisión
- Gama de máquinas de moldeo por inyección y soplado
- Máquina IBM híbrida MSZ30
- Materias primas para el moldeo por inyección y soplado
- Opciones de moldes de inyección y soplado
- Aplicaciones en frascos farmacéuticos para pastillas
- Aplicaciones en goteros oftálmicos
Cuándo considerar la Victor MSZ30 híbrida
Una vez comprendidas las diferencias de proceso anteriores, la pregunta es si su proyecto de botella concreto se adapta al IBM y, en ese caso, si la MSZ30 híbrida cumple sus requisitos.
| Su requisito de producción | Idoneidad de la MSZ30 híbrida |
|---|---|
| Botellas pequeñas no PET (5 ml – 1 L) | ✅ Diseñada para este rango |
| Materiales HDPE, PP, PS y LDPE | ✅ Compatible |
| Alta precisión del acabado del cuello (farmacéutico, cosmético) | ✅ Cuello moldeado por inyección |
| Reducir el desperdicio por rebabas y la mano de obra de recorte | ✅ Producción sin rebabas |
| Reducción del costo energético | ✅ Ahorro del 25–45 % frente al IBM hidráulico |
| Producción de botellas de bebidas de PET | ❌ No adecuada: se requiere otro proceso |
| Envases industriales grandes (>1 L) | ❌ Fuera del rango previsto |
| Envases de consumo masivo de muy alto volumen | ⚠️ Requiere evaluar la capacidad |
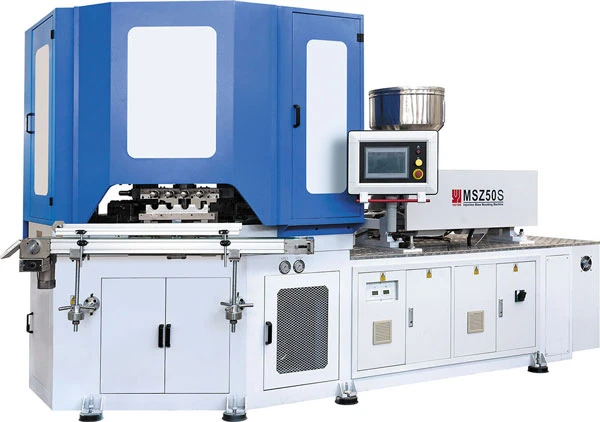
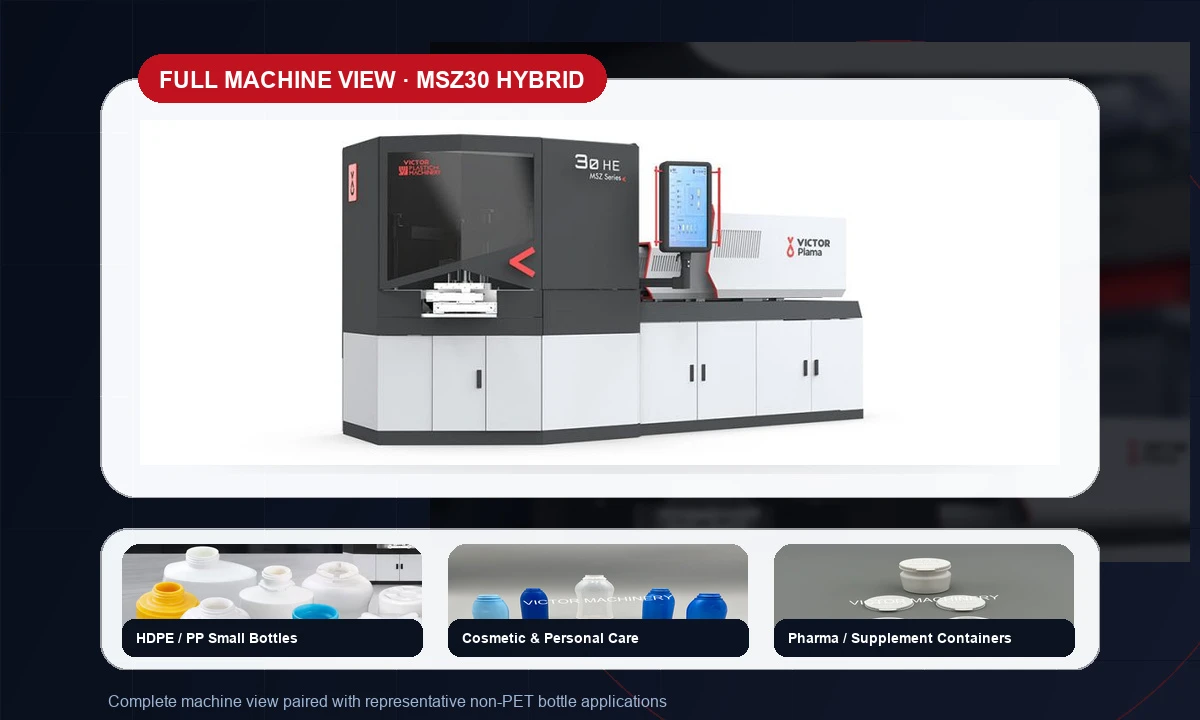
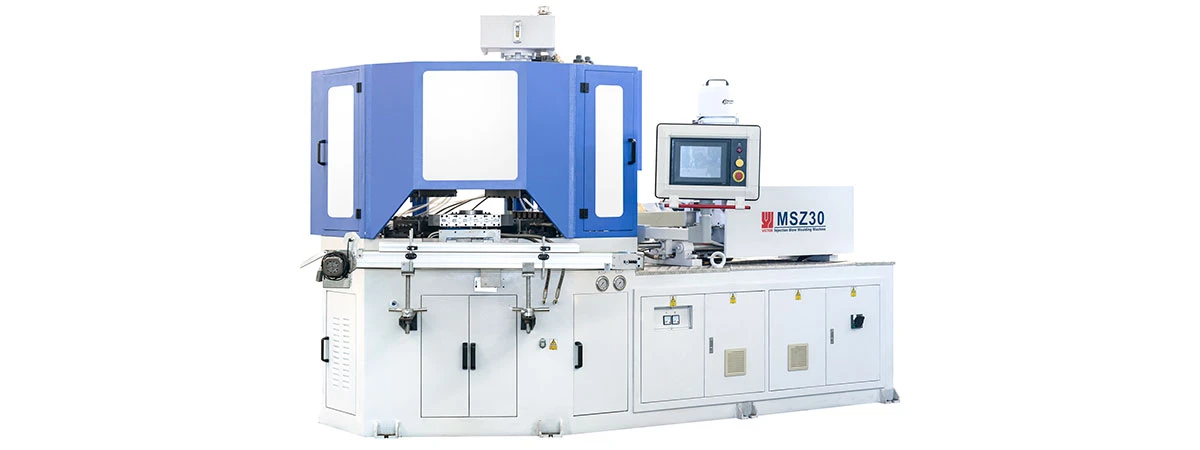
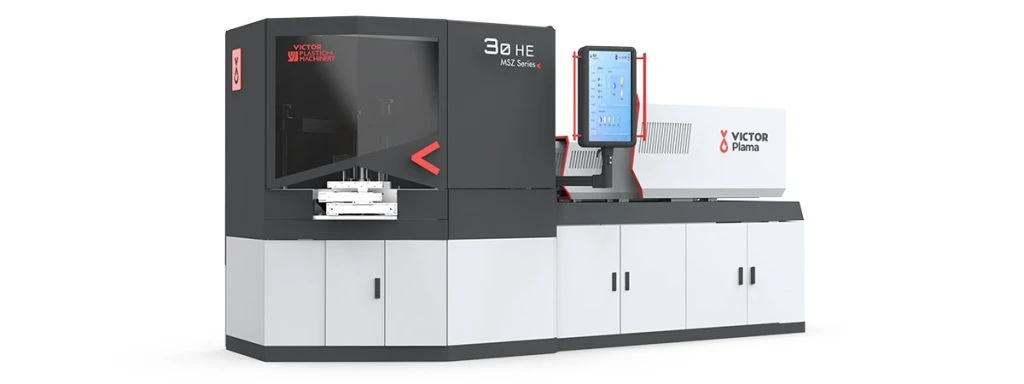
La MSZ30 híbrida es una máquina de moldeo por inyección y soplado de tres estaciones con preplastificación eléctrica, sistema rotativo servoaccionado y control preciso de la temperatura:
Videos de máquinas
Vea las máquinas IBM de Victor en funcionamiento
Use estos videos para conocer la disposición de la máquina, el movimiento de las estaciones y la capacidad de la fábrica antes de hablar de su proyecto de botella con el equipo de ingeniería de Victor.
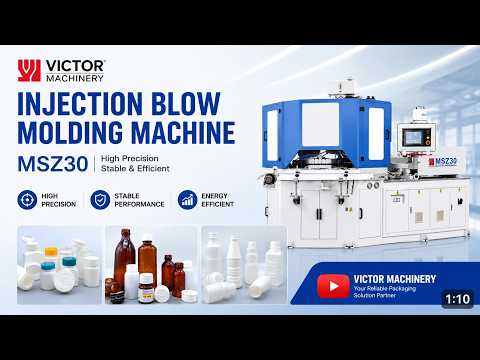
Máquina de moldeo por inyección y soplado MSZ30
Video de funcionamiento de la máquina para proyectos de botellas pequeñas no PET.
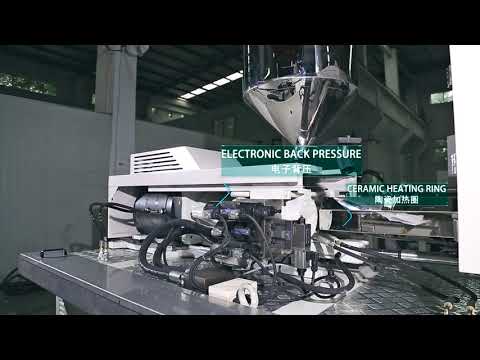
Máquina IBM híbrida MSZ30HE
Video del sistema híbrido que muestra la configuración y el funcionamiento de la máquina.
Presentación de la empresa Victor Machinery
Capacidad de la fábrica, soporte de ingeniería y trayectoria de fabricación.
Preplastificación eléctrica
Peso de inyección preciso y repetible para una calidad de preforma uniforme ciclo tras ciclo. Sin sobreinyección: solo entra en el molde de preforma el volumen de resina necesario.
Sistema rotativo servoaccionado
Posicionamiento preciso entre estaciones que los sistemas hidráulicos no pueden igualar. Es fundamental para un acabado del cuello uniforme y un espesor de pared homogéneo.
Zonas de temperatura de precisión
Control de temperatura independiente en el cilindro y el canal caliente. Una viscosidad estable del material fundido reduce la variación de calidad en series de producción largas.
Ahorro de energía del 25–45 %
Los accionamientos servo y eléctricos reducen el consumo de energía frente a máquinas IBM hidráulicas equivalentes, una ventaja de costos que se acumula a medida que suben los precios de la energía.
Para ver las especificaciones técnicas completas y las opciones de cavidades del molde, consulte la página de producto de la máquina de moldeo por inyección y soplado híbrida MSZ30. Para ver toda la gama IBM de Victor, consulte la colección de máquinas de moldeo por inyección y soplado.
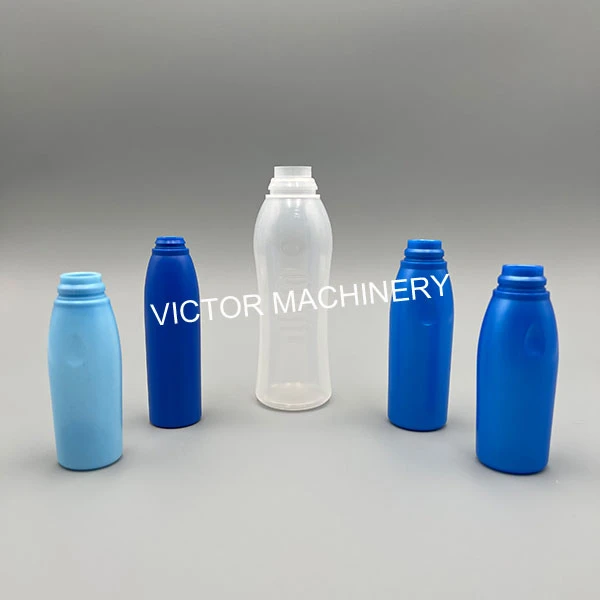
Los envases de cuidado personal y cosméticos suelen beneficiarse de una mayor uniformidad del cuello. 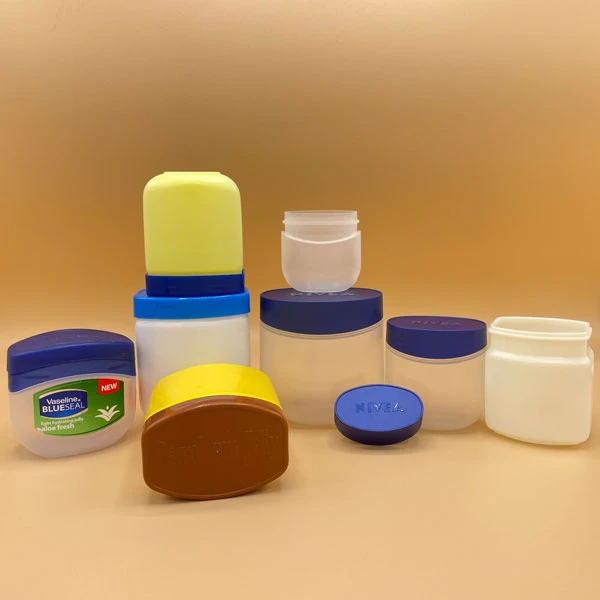
Los tarros pequeños y los envases especiales encajan con el posicionamiento del IBM: precisión y bajo desperdicio.
¿No está seguro de qué proceso es el adecuado para su botella?
Envíenos el plano de su botella, el material, la capacidad, el diseño del cuello y la producción objetivo. El equipo de ingeniería de Victor puede evaluar si la MSZ30 híbrida es adecuada para su proyecto de botellas no PET y ofrecerle una recomendación de proceso gratuita en 24 horas.
Envíenos los requisitos de su botella →
Ver la gama de máquinas IBM
Conozca la MSZ30 híbrida
o escriba a [email protected] · Sin compromiso
Lecturas relacionadas
Cómo funciona el moldeo por inyección y soplado de tres estaciones
Explicación del proceso y desglose estación por estación de la tecnología IBM
IBM frente a EBM para envases médicos
Comparación centrada en los requisitos de las botellas farmacéuticas y de grado médico
Gama de máquinas de moldeo por inyección y soplado
Gama completa de productos: series MSZ30, MSZ50S, MSZ70S y MSZ135
Referencias técnicas externas
Para los compradores que necesiten lecturas de contexto neutrales, estas referencias explican el panorama más amplio de la fabricación de botellas y del moldeo por estirado y soplado de PET. Se incluyen para aclarar los límites entre procesos, no como recomendaciones de proveedores.
- Thomasnet: panorama del proceso de fabricación de botellas de plástico
- Nature Index: panorama del tema de investigación sobre el moldeo por soplado de botellas PET
Sobre Victor Machinery
Jiangsu Victor Machinery Co., Ltd. fabrica máquinas de moldeo por inyección y soplado desde 1958. Las soluciones IBM de Victor las utilizan fabricantes de envases farmacéuticos, cosméticos, de cuidado personal y especiales en más de 50 países de todo el mundo.
CE
Desde 1958
Más de 50 países
Preguntas frecuentes
¿Es adecuada una máquina de moldeo por inyección y soplado para botellas de PET?
No. Las botellas de PET para bebidas requieren moldeo por estirado y soplado de PET, un proceso diferente que utiliza el estirado biaxial para desarrollar las propiedades mecánicas y de barrera del PET. Las máquinas IBM están diseñadas para materiales distintos del PET, como HDPE, PP, LDPE y PS. Si su proyecto incluye botellas de PET, necesita equipos de moldeo por estirado y soplado, no IBM.
¿Cuál es la mejor máquina para fabricar botellas de plástico pequeñas de HDPE o PP?
Para botellas pequeñas de HDPE o PP de 5 ml a 1 L, sobre todo cuando importan la precisión del cuello, la uniformidad dimensional y una baja tasa de desperdicio, el moldeo por inyección y soplado suele ser el proceso más adecuado. El IBM forma el cuello de la botella por moldeo por inyección, lo que ofrece mayor precisión y elimina el recorte de rebabas que el EBM suele requerir en este rango de tamaños.
¿Cuál es la diferencia entre el moldeo por inyección y soplado y el moldeo por extrusión y soplado?
El moldeo por inyección y soplado inyecta una cantidad precisa de resina fundida en un molde de preforma cerrado y luego transfiere la preforma caliente a un molde de soplado, donde se expande hasta la forma final de la botella. No se genera material sobrante: ni cola de parison ni rebabas en la línea de partición.
El moldeo por extrusión y soplado extruye un tubo continuo de plástico fundido, lo cierra dentro de un molde y lo sopla hasta darle forma. Al cerrarse, el molde pinza el material sobrante y genera rebabas en la línea de partición y en el cuello y la base de la botella.
¿Por qué el moldeo por extrusión y soplado genera rebabas?
En el EBM, las rebabas son estructurales: son una consecuencia directa de la forma en que el proceso conforma la botella. El parison se extruye como un tubo continuo y el molde debe cerrarse a su alrededor y pellizcar el material sobrante. No se deben a un mal ajuste de la máquina; forman parte de la geometría del propio proceso EBM. El IBM las elimina al inyectar una preforma precisa en un molde cerrado: no hay parison que pellizcar ni rebabas que retirar.
¿Cómo puedo elegir la máquina adecuada para mi proyecto de botella?
Facilite al equipo de ingeniería de su proveedor de máquinas lo siguiente: plano o muestra de la botella, material previsto (HDPE, PP, etc.), capacidad de la botella en ml, diámetro del cuello y especificación de la rosca, producción diaria objetivo y si actualmente realiza operaciones secundarias como el recorte. Con esta información, un especialista en IBM puede evaluar si su botella es adecuada para el IBM, estimar el número de cavidades apropiado y confirmar si una máquina como la MSZ30 híbrida cumple sus requisitos.
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega