Proceso de la máquina de moldeo por inyección y soplado de tres estaciones
Descubra cómo una máquina de moldeo por inyección y soplado de tres estaciones forma, sopla y desmolda botellas de precisión, con consejos para elegir una máquina IBM para envases farmacéuticos y cosméticos.
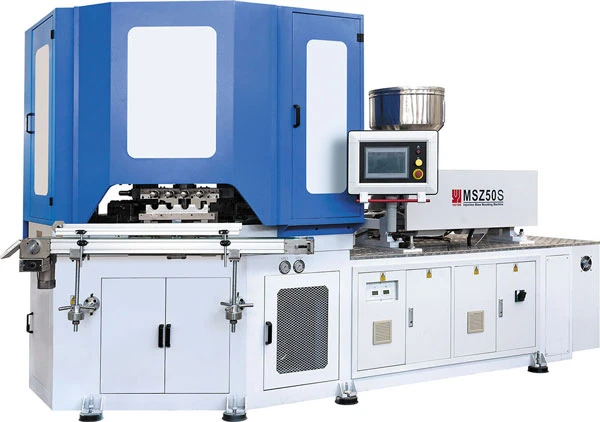
¿Busca una máquina de moldeo por inyección y soplado? Compare las 19 máquinas de moldeo por inyección y soplado de Victor
En esta página
- 01Respuesta rápida: ¿cómo funciona una máquina IBM de tres estaciones?
- 02El proceso IBM de tres estaciones de un vistazo
- 03Estación 1: la inyección forma la preforma de precisión
- 04Estación 2: el soplado expande el cuerpo de la botella
- 05Estación 3: el desmoldeo retira la botella terminada
- 06Por qué los compradores eligen el IBM de tres estaciones para farmacia y cosmética
- 07Botellas habituales fabricadas mediante IBM
- 08Lista de verificación para elegir la máquina antes de solicitar una cotización
- 09Preguntas frecuentes
Una máquina de moldeo por inyección y soplado de tres estaciones forma una preforma de precisión, la sopla hasta darle la forma final de la botella y desmoldea el envase terminado en un ciclo rotativo continuo. Resulta más útil cuando la botella necesita dimensiones de cuello exactas, una producción limpia y un espesor de pared estable.
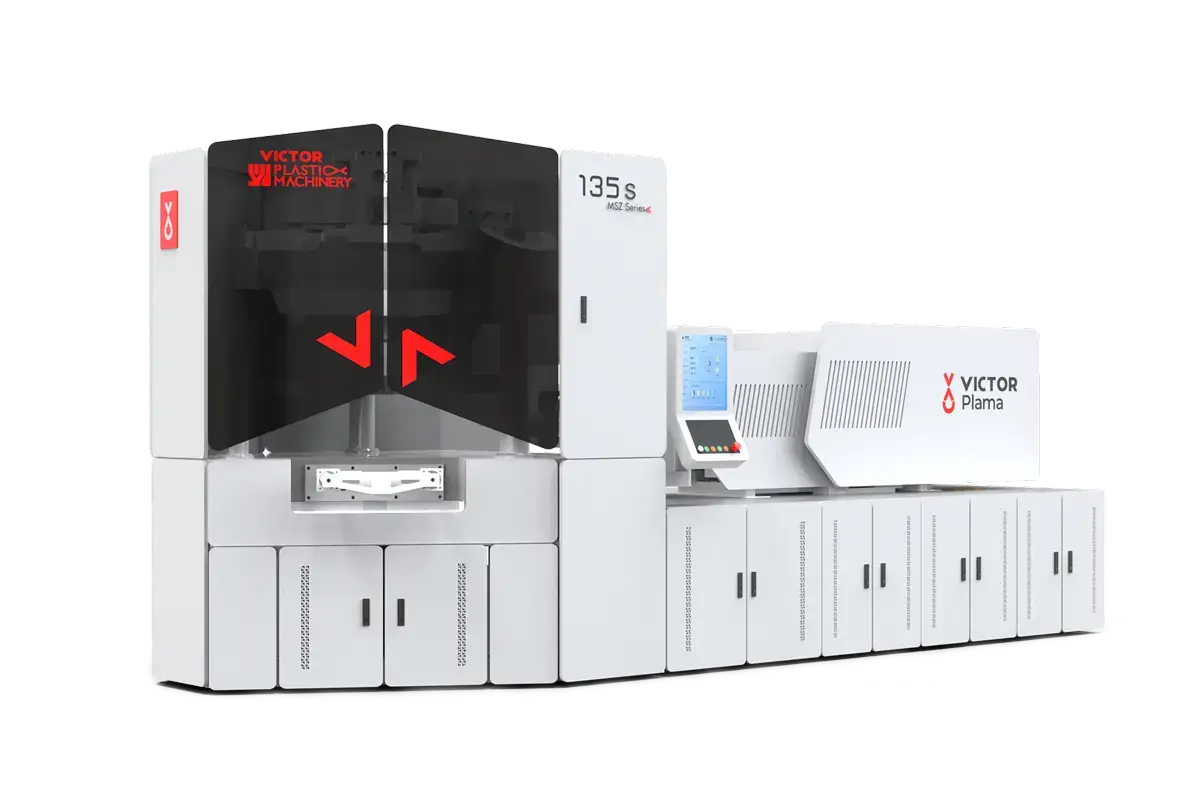
Aplicaciones más adecuadas
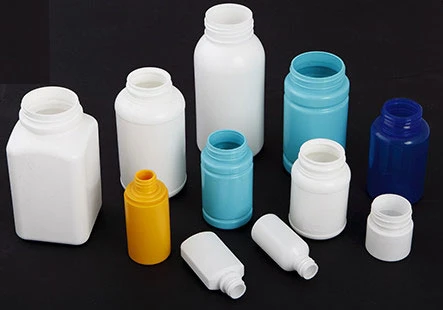
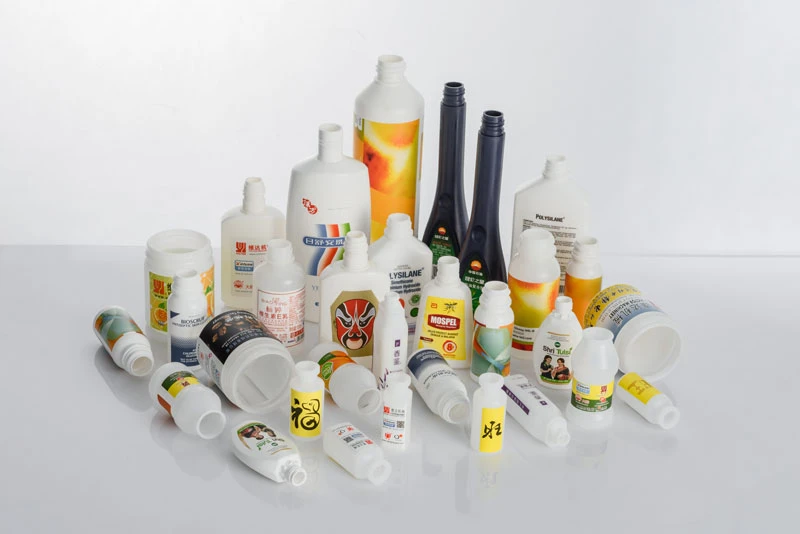
- Frascos farmacéuticos para pastillas, goteros oftálmicos, frascos para pulverizador nasal y frascos para reactivos de laboratorio
- Envases cosméticos, de cuidado personal y sanitarios con cuellos roscados o superficies de sellado
- Botellas de HDPE, PP, PS, PE y PETG en las que importan un bajo desperdicio por rebabas y unas dimensiones repetibles
Respuesta rápida: ¿cómo funciona una máquina IBM de tres estaciones?
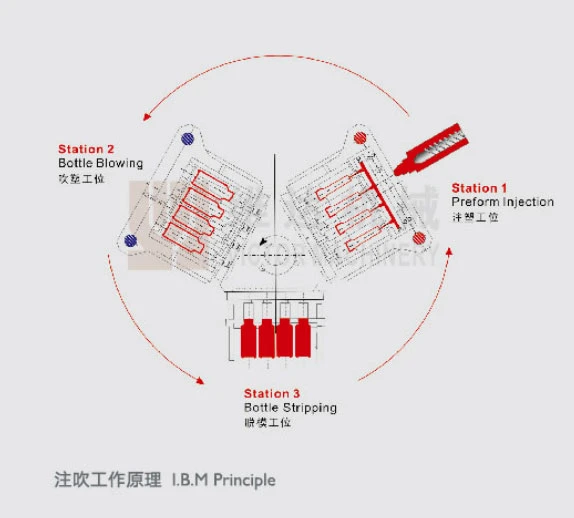
Inyección: la máquina moldea por inyección la preforma y el cuello preciso de la botella alrededor de un macho. Soplado: la preforma se transfiere al molde de soplado y se expande hasta formar el cuerpo final de la botella. Desmoldeo: la botella terminada se retira automáticamente sin necesidad de recortar una cola de parison. Por eso el IBM suele elegirse para envases farmacéuticos y cosméticos de alta precisión.
El proceso IBM de tres estaciones de un vistazo
Inyección
El cuello, la rosca, el hombro y la preforma se moldean con un alto control dimensional alrededor del macho.
Soplado
La preforma pasa a la estación de soplado, donde la presión del aire la expande dentro de la cavidad de la botella terminada.
Desmoldeo
La botella terminada se desmoldea del macho, lo que reduce el trabajo de recorte y mantiene limpio el cuello.
Estación 1: la inyección forma la preforma de precisión
En la estación de inyección, el plástico fundido se inyecta alrededor del macho para formar la preforma y el acabado del cuello. Como la rosca y la superficie de sellado se fabrican por moldeo por inyección, el IBM puede mantener tolerancias de cuello más estrechas que los procesos que forman el cuello a partir de un parison extruido.
Esta estación es la razón por la que se prefiere una máquina de moldeo por inyección y soplado avanzada para botellas que requieren sellado de la tapa, ajuste del gotero, compatibilidad con bombas o manipulación en sala limpia.
Estación 2: el soplado expande el cuerpo de la botella
Tras la inyección, el macho transfiere la preforma al molde de soplado. El aire comprimido expande la preforma caliente contra la pared del molde y crea el cuerpo final de la botella, conservando el cuello moldeado con precisión.
| Proceso | Control del cuello | Nivel de desperdicio | Tipo de botella más adecuado |
|---|---|---|---|
| Moldeo por inyección y soplado (IBM) | Alto, porque el cuello se moldea por inyección | Bajo, sin recorte del parison | Botellas pequeñas de precisión, farmacia, cosmética, goteros |
| Moldeo por extrusión y soplado (EBM) | Moderado, se forma a partir de un parison extruido | Mayor, porque se recortan las rebabas | Botellas más grandes, con asa y proyectos con menor costo de moldes |
| Moldeo por inyección, estirado y soplado (ISBM) | Alto para preformas de PET | De bajo a moderado | Bebidas en PET y envases transparentes |
Estación 3: el desmoldeo retira la botella terminada
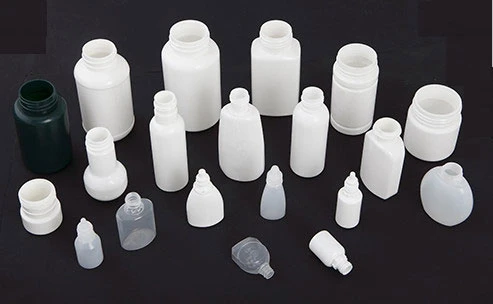
En la estación de desmoldeo, la botella terminada se retira del macho. Como la pieza no necesita que se corte una cola de un parison extruido, el proceso ayuda a reducir el recorte secundario y mantiene más limpio el cuello de la botella.
Para los compradores de envases farmacéuticos y cosméticos, esta etapa favorece una producción más limpia, menos desperdicio y un taponado o llenado posterior más predecible.
Por qué los compradores eligen el IBM de tres estaciones para farmacia y cosmética
Acabado del cuello preciso
Las roscas y las superficies de sellado se moldean en la estación de inyección, lo que mejora el ajuste de la tapa y el control de fugas.
Bajo desperdicio por rebabas
El IBM evita el recorte del parison, lo que lo hace atractivo para una producción limpia y un uso controlado del material.
Espesor de pared estable
La transferencia de los machos y el diseño del molde ayudan a mantener una geometría de botella uniforme en todas las cavidades.
Botellas habituales fabricadas mediante IBM
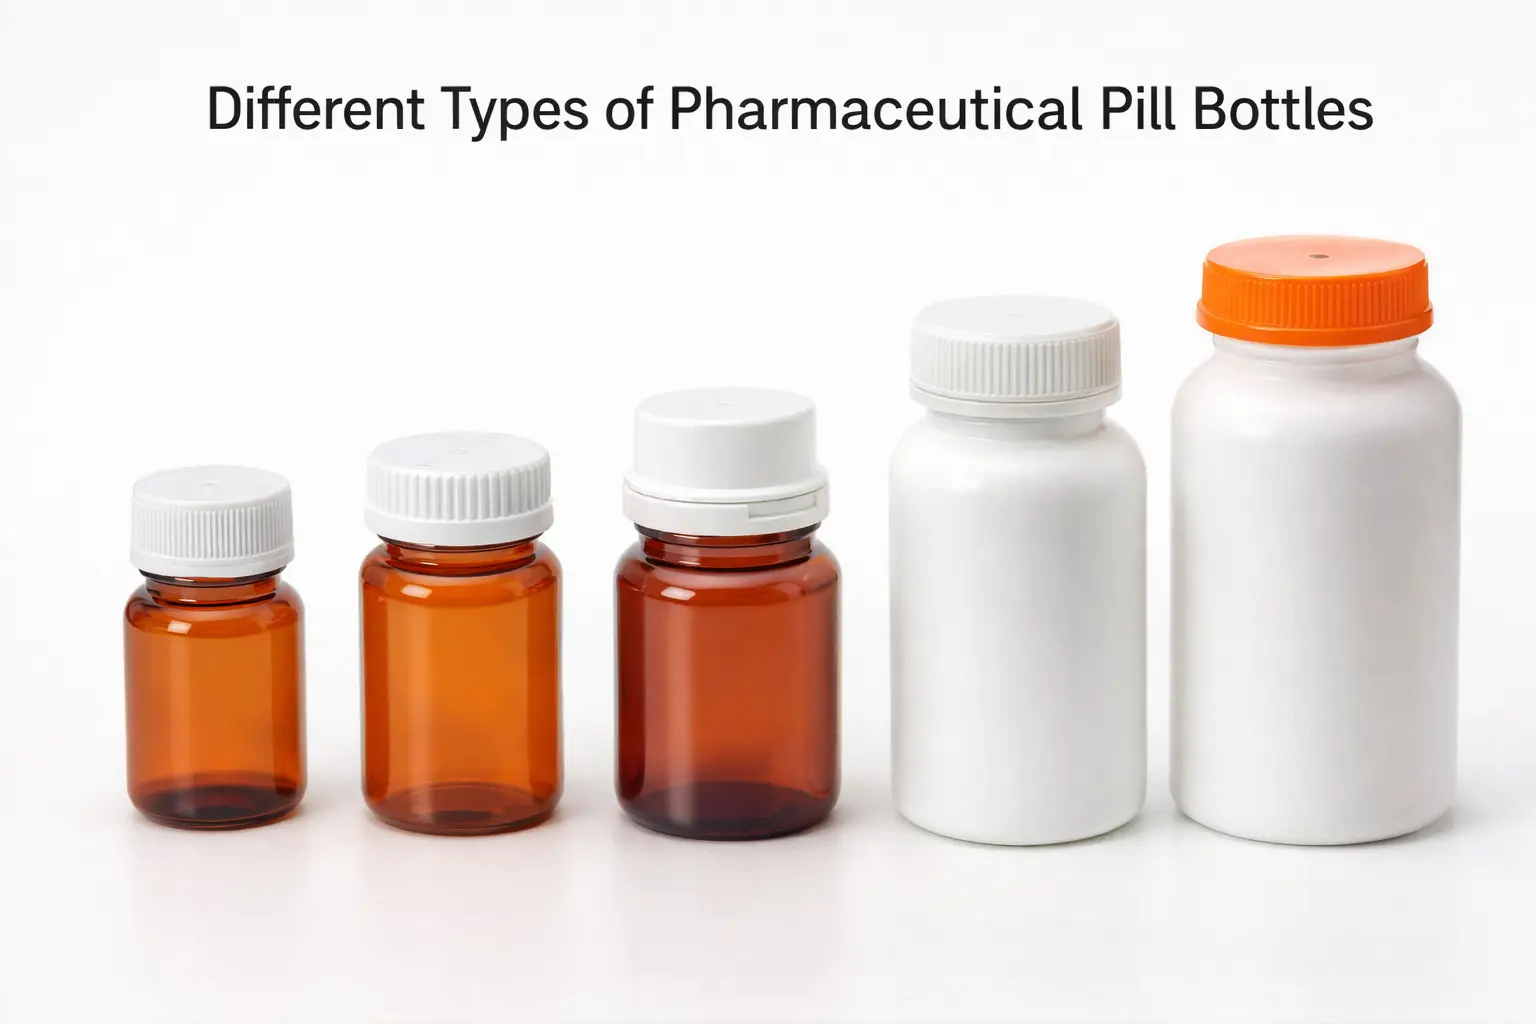
Categorías de productos típicas
- Frascos para tabletas, cápsulas y vitaminas
- Goteros oftálmicos y pequeños envases dosificadores
- Botellas para lociones cosméticas, tarros y envases de cuidado personal
- Frascos para reactivos de laboratorio y envases para el sector salud
- Pequeños envases para alimentos, condimentos y productos químicos domésticos
Lista de verificación para elegir la máquina antes de solicitar una cotización
Antes de seleccionar un modelo MSZ, Victor suele revisar el plano de la botella, el material, el peso objetivo, el acabado del cuello, el número de cavidades, la producción objetivo y los requisitos de automatización posteriores.
| Información del proyecto | Por qué es importante |
|---|---|
| Capacidad y plano de la botella | Define la fuerza de cierre, el tamaño del molde, la disposición de los machos y los requisitos de refrigeración. |
| Grado de resina y peso de la botella | Influye en la capacidad de plastificación, la temperatura de procesamiento y el tiempo de ciclo. |
| Acabado del cuello y tipo de tapa | Determina el diseño de la rosca, la tolerancia de sellado y los requisitos de precisión del molde. |
| Producción requerida y cavidades | Vincula el diseño de la botella con el tamaño de máquina y la configuración de molde adecuados. |
Utilice la página de la gama completa de máquinas MSZ para comparar modelos, aplicaciones y requisitos de cotización al planificar su producción.
Ver máquinas de moldeo por inyección y soplado
MSZ30
Adecuada para botellas pequeñas de precisión, como goteros oftálmicos, frascos dosificadores médicos y envases compactos para el sector salud.
MSZ50S
Un punto de partida práctico para botellas farmacéuticas, cosméticas y sanitarias en las que importa una precisión estable.
Gama MSZ completa
Consulte la gama completa de máquinas de moldeo por inyección y soplado MSZ de Victor según la capacidad de la botella, el material y la planificación de la producción.
Victor revisa los planos de la botella, la selección de resina, el número de cavidades del molde y las necesidades de automatización antes de recomendar una máquina. Este paso de ingeniería es importante porque la configuración IBM correcta depende de la geometría de la botella y del objetivo de calidad, no solo del volumen nominal de la botella.
Para recibir una recomendación práctica, envíe el plano o las muestras de la botella, el grado de resina, la producción objetivo, el acabado del cuello y cualquier requisito de sala limpia o de inspección.
Tecnología de moldeo por inyección y soplado
Lea la guía completa de la tecnología de moldeo por inyección y soplado para conocer los fundamentos del proceso IBM, los factores de utillaje, las aplicaciones y la selección de máquinas.
IBM frente a EBM
Compare el moldeo por inyección y soplado con el moldeo por extrusión y soplado en cuanto a idoneidad del proceso y calidad de la botella.
Fabricación de frascos para pastillas
Descubra cómo se fabrican los frascos para pastillas y por qué el IBM se usa habitualmente para envases de formas farmacéuticas sólidas.
Moldes de inyección y soplado
Revise los factores de planificación de moldes IBM, el número de cavidades, la vida útil del utillaje y el control de calidad de las botellas.
Preguntas frecuentes
¿Cuáles son las tres estaciones de una máquina IBM?
Las tres estaciones son inyección, soplado y desmoldeo. La estación de inyección forma la preforma y un cuello preciso. La estación de soplado expande la preforma hasta darle la forma de la botella. La estación de desmoldeo retira la botella terminada del macho.
¿Por qué una máquina IBM de tres estaciones produce cuellos de botella precisos?
El cuello de la botella se forma por moldeo por inyección alrededor del macho antes de soplar el cuerpo de la botella. Esto permite controlar mejor las roscas, las superficies de sellado y el ajuste de la tapa que los procesos que forman el cuello a partir de un parison extruido.
¿Qué botellas se fabrican habitualmente con IBM de tres estaciones?
Entre los productos habituales figuran frascos farmacéuticos para pastillas, goteros oftálmicos, botellas cosméticas para loción, frascos para reactivos de laboratorio, envases de cuidado personal y otros envases pequeños de precisión.
¿Necesita elegir la máquina IBM adecuada para su botella?
Envíe a Victor el plano de su botella, la resina, el acabado del cuello, el tipo de tapa, el número de cavidades objetivo y la producción requerida. El equipo de ingeniería puede recomendarle una máquina MSZ y un plan de molde adecuados.
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega