¿Por qué la tecnología IBM es ideal para goteros oftálmicos y envases para pulverizadores nasales?
Cómo el moldeo por inyección y soplado protege la esterilidad, la precisión de dosificación y la integridad del sellado de los goteros oftálmicos y los envases para pulverizadores nasales en el envasado farmacéutico.
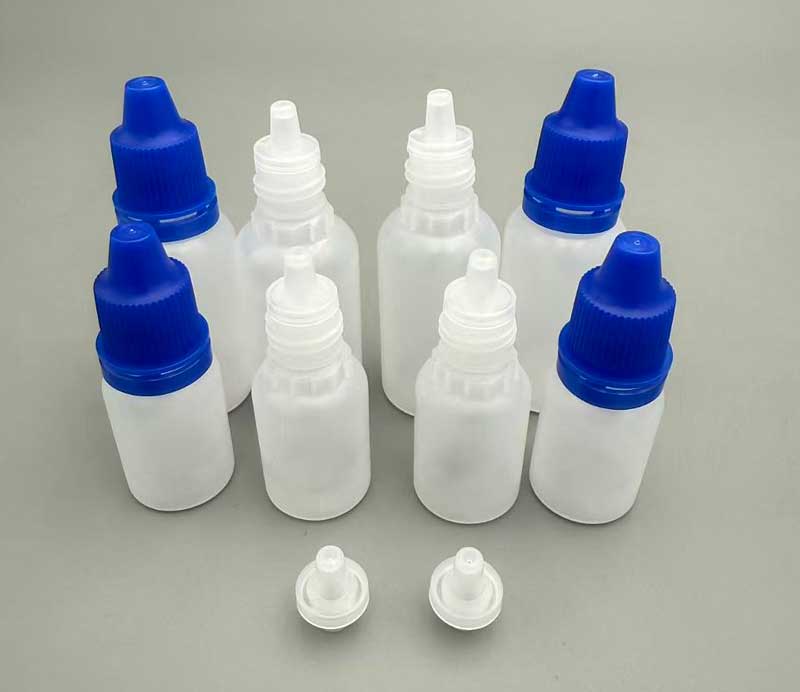
La respuesta breve
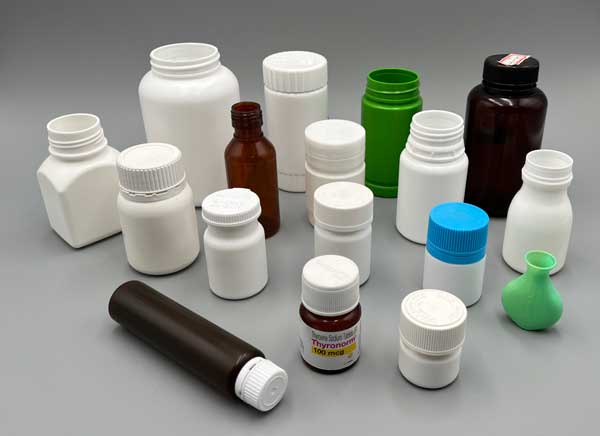
Los envases para colirios y pulverizadores nasales necesitan un cuello preciso para la punta del gotero o la bomba, un espesor de pared uniforme para una dosificación repetible al apretar y una producción limpia y sin rebabas. El moldeo por inyección y soplado forma el cuello por inyección contra un macho y sopla el cuerpo en el mismo ciclo cerrado, lo que ofrece esa precisión a gran escala.
En esta página
Los envases farmacéuticos no admiten fallos. Un solo defecto puede comprometer la seguridad del paciente. El moldeo por inyección y soplado aporta la precisión y la confiabilidad que exigen estos productos sensibles.
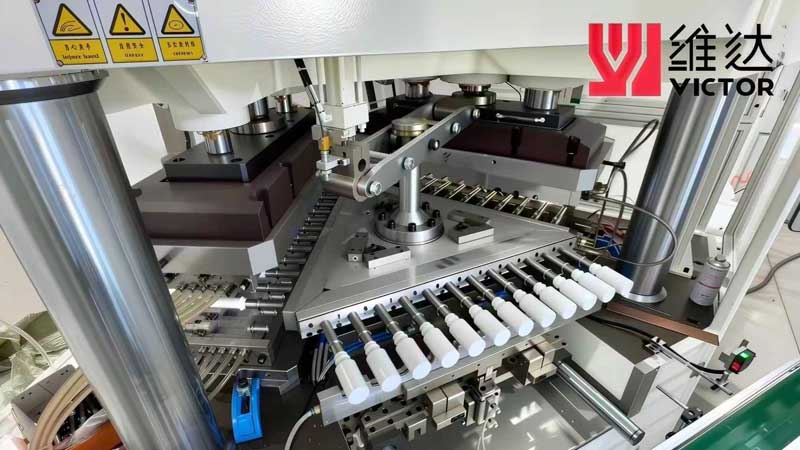
El IBM es ideal para goteros oftálmicos y envases para pulverizadores nasales porque crea en un solo paso botellas sin costuras, estériles y dimensionalmente perfectas. Este proceso garantiza la integridad necesaria para la compatibilidad con el fármaco, permite incorporar funciones de dosificación precisas y respalda una producción en masa confiable.
La elección de la tecnología de fabricación influye directamente en el desempeño del producto. Veamos las tres razones clave por las que el IBM destaca en estas aplicaciones críticas.
¿Cómo garantiza el IBM la esterilidad y la integridad?
Las fugas y los contaminantes son inaceptables en los envases médicos. Estos defectos ponen en riesgo el producto, que puede deteriorarse, y la salud del paciente. La tecnología IBM elimina estos puntos de falla por diseño desde el principio.
El IBM garantiza la esterilidad y la integridad al producir un envase de una sola pieza y sin costuras. Esto elimina las costuras laterales donde podrían producirse fugas o esconderse bacterias. El proceso también permite un espesor de pared uniforme y una alta pureza del material, aspectos vitales para la compatibilidad con el fármaco y las propiedades de barrera.
Construir una barrera contra la contaminación
La esterilidad de un envase farmacéutico no es negociable. No se trata solo de la limpieza inicial, sino de mantener una barrera protectora durante toda la vida útil del producto. Los métodos tradicionales de fabricación de envases pueden crear puntos débiles. El IBM afronta este reto gracias a su mecánica fundamental.
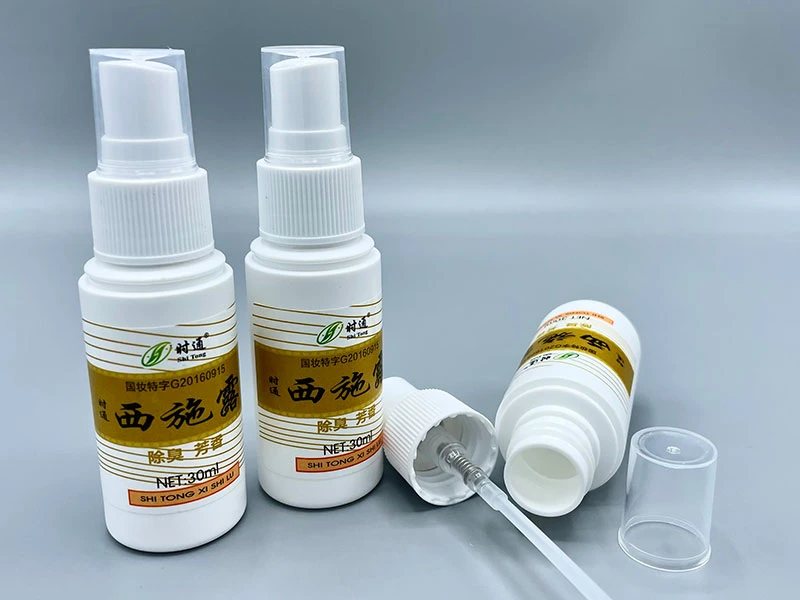
En primer lugar, considere la estructura del envase. Muchas botellas se fabrican en dos partes que luego se unen, lo que crea una costura. Incluso una costura perfecta es un posible punto de falla. El IBM forma toda la botella en una sola operación cerrada. El parison de plástico se inyecta en un molde y luego se sopla hasta su forma final. El resultado es un envase monolítico, sin costuras soldadas ni pegadas. Este diseño sin costuras es la primera y más sólida defensa contra las fugas y la entrada de microorganismos.
En segundo lugar, hay que hablar de la consistencia del material. La fase de inyección del IBM impulsa el plástico fundido a alta presión dentro de un molde de preforma de precisión. Esta acción no solo da forma al plástico: también asegura que el material quede densamente compactado, sin huecos ni puntos débiles. Una estructura molecular uniforme en toda la pared del envase proporciona propiedades de barrera confiables, algo crucial para proteger soluciones sensibles del oxígeno o la humedad.
En tercer lugar, el proceso permite obtener acabados críticos. El acabado del cuello de un gotero oftálmico debe ser perfecto: tiene que aceptar una punta de gotero o una bomba de spray sin ninguna holgura. Los moldes IBM forman este acabado directamente en el envase con una precisión extrema. Las roscas y las superficies de sellado se forman en el mismo paso que el cuerpo de la botella. Esto crea una interfaz impecable con el sistema de cierre y garantiza un sellado hermético.
A continuación se detalla cómo las características del IBM combaten riesgos específicos:
| Factor de riesgo | Debilidad de los envases convencionales | Solución del IBM |
|---|---|---|
| Fugas | Posibles en las costuras laterales o en la soldadura de la base. | La construcción de una sola pieza, sin costuras, elimina los puntos de unión. |
| Entrada de microorganismos | Grietas o poros en secciones de pared delgada. | El espesor de pared uniforme y la compactación densa del material reducen la porosidad. |
| Falla del sellado | Un acabado del cuello imperfecto provoca un mal ajuste del cierre. | El acabado del cuello moldeado con alta precisión asegura un acoplamiento perfecto con el cierre. |
| Degradación del material | Las paredes irregulares pueden generar puntos de tensión. | La estructura homogénea proporciona una barrera y una resistencia uniformes. |
He revisado informes de calidad de fabricantes. Uno de ellos comparaba las tasas de fuga entre distintos tipos de botellas. La tasa de fuga de las botellas IBM sin costuras fue estadísticamente nula en las pruebas de estabilidad. En las botellas con costuras laterales siempre hubo una tasa de falla pequeña pero medible con el tiempo. Estos datos demuestran que la integridad incorporada en un envase IBM no es solo una afirmación: es una ventaja medible.
¿Cómo resuelve el IBM los retos de dosificación y facilidad de uso?
Las dosis inexactas y las botellas difíciles de usar frustran a los pacientes. Un mal diseño puede provocar errores de medicación. El IBM permite a los diseñadores incorporar soluciones directamente en el propio envase.
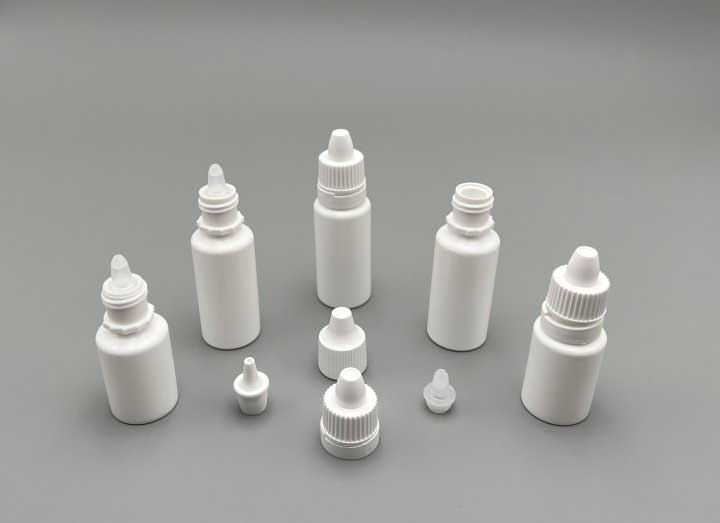
El IBM resuelve los retos de dosificación y facilidad de uso al permitir acabados del cuello ultraprecisos y volúmenes internos uniformes. También puede formar figuras ergonómicas para un mejor agarre y una presión controlada, de modo que cada gota o pulverización entregue la dosis prevista.
Ingeniería para un desempeño centrado en el paciente
Un envase farmacéutico es un dispositivo de administración de fármacos. Su desempeño es tan importante como el medicamento que contiene. Los pacientes, sobre todo las personas mayores o con destreza limitada, necesitan envases que les faciliten la tarea, no que se la dificulten. El IBM proporciona las herramientas para hacerlo posible.
La base de una dosificación precisa es la consistencia. Cada botella debe contener el mismo volumen y entregar la misma cantidad de líquido por gota o pulverización. El IBM lo logra mediante el control del proceso. La fase de inyección dosifica una cantidad exacta de plástico en el molde de preforma. Este control influye directamente en el volumen interno final de la botella. Cuando la fase de soplado utiliza una presión y unos tiempos constantes, el resultado es un conjunto de botellas con capacidades casi idénticas. Esta consistencia volumétrica es el primer paso hacia la consistencia de la dosis.
A continuación está la interfaz: el cuello. El ajuste entre el cuello de la botella y el gotero o la bomba de spray es crítico. Un ajuste flojo puede causar fugas o la entrada de aire. Un mal ajuste puede alterar la fuerza de accionamiento de una bomba de spray. El IBM moldea el acabado del cuello con tolerancias de centésimas de milímetro. Esta precisión garantiza que cada cierre encaje igual en todas las botellas. En una bomba de spray, esto significa que el patrón de pulverización y el tamaño de las gotas se mantienen constantes desde el primer uso hasta el último.
Por último, el IBM permite una ergonomía funcional. El molde puede diseñarse para crear botellas con zonas de agarre para los dedos, superficies texturizadas o laterales planos. Estas características no son solo una cuestión de imagen de marca. Un mejor agarre da a los pacientes más control al apretar un gotero oftálmico, lo que les ayuda a administrar una sola gota en lugar de un chorro. En los pulverizadores nasales, una forma ergonómica facilita la colocación correcta y un uso cómodo.
Considere las características de diseño específicas que el IBM puede incorporar:
| Reto de usabilidad | Problema para el paciente | Solución de diseño IBM |
|---|---|---|
| Tamaño de gota irregular | Dosis insuficiente o excesiva. | El acabado preciso del cuello asegura un ajuste y un orificio constantes en la punta del gotero. |
| Difícil de apretar | Sobre todo para personas con artritis. | El cuerpo contorneado con paneles de agarre o nervaduras reduce la fuerza necesaria. |
| Resbaladizo cuando está mojado | Pérdida de control y desperdicio de producto. | Patrones de textura moldeados en los laterales de la botella. |
| Control deficiente de la pulverización | Dosis o dirección impredecibles. | Asiento del cuello perfectamente perpendicular y liso para el accionador de la bomba. |
Recuerdo haber hablado con un diseñador de un nuevo colirio con receta. Necesitaban una botella que pudieran usar fácilmente los pacientes con glaucoma, que a menudo tienen menos visión y menos fuerza en las manos. Con el IBM crearon una botella ovalada única con marcas táctiles claras. La forma indicaba de manera natural la dirección en la que apretar, y las marcas ayudaban a los pacientes a encontrar la punta del gotero. Este diseño sencillo, moldeado en la propia botella, mejoró directamente la adherencia al tratamiento y la seguridad de los pacientes.
¿Cómo respalda el IBM la escalabilidad y la confianza en la cadena de suministro?
Un envase farmacéutico brillante no sirve de nada si no se pueden fabricar millones de copias idénticas. Escalar la producción suele revelar defectos ocultos en un proceso de fabricación. El IBM ofrece una base estable para crecer.
El IBM respalda la escalabilidad y la confianza en la cadena de suministro gracias a una producción rápida y repetible y a tasas de defectos increíblemente bajas. Una vez perfeccionado el molde, puede producir millones de envases idénticos con una variación mínima, lo que asegura un suministro confiable de componentes críticos para la calidad.
Del prototipo al suministro global
El camino desde un prototipo de laboratorio hasta un producto listo para la venta es largo. Cualquier incertidumbre en el proceso de fabricación genera riesgos. Las compañías farmacéuticas necesitan una confianza absoluta en sus proveedores de envases. La tecnología IBM genera esa confianza gracias a su consistencia y eficiencia inherentes.
La historia de la escalabilidad empieza por el molde. Un molde de producción IBM es una obra maestra de ingeniería de precisión. Se mecaniza en acero de alta calidad con especificaciones exactas. Esta inversión inicial es considerable. Sin embargo, este molde se convierte en la fuente de toda la consistencia. Una vez instalado en la máquina y fijados los parámetros del proceso, cada ciclo replica al anterior. La primera botella y la botella número un millón son funcionalmente idénticas. Esta repetibilidad es la base de la confianza en la cadena de suministro y significa que los controles de calidad pueden ser predictivos en lugar de reactivos.
A continuación, debemos considerar la velocidad de producción y el rendimiento. El IBM es un proceso de alta velocidad: las máquinas modernas pueden producir decenas de miles de unidades al día. Más importante aún, el proceso es limpio y controlado. No hay recorte de rebabas ni soldaduras secundarias que puedan introducir defectos. La tasa de defectos de un proceso IBM bien ajustado es excepcionalmente baja. Un alto rendimiento significa menos desperdicio de un fármaco valioso y de materiales de envase. También significa que los programas de producción son confiables. Cuando pide un millón de botellas, sabe que recibirá a tiempo un millón de botellas utilizables.
Por último, el IBM encaja en una cadena de suministro centrada en la calidad. Los datos del proceso son fáciles de monitorear. Los parámetros de la máquina, como la presión de inyección, el tiempo de ciclo y la temperatura, se registran constantemente. Estos datos proporcionan un registro de auditoría verificable. Si alguna vez surge una duda sobre un lote de producción, los datos pueden demostrar que el proceso estaba bajo control. Este nivel de trazabilidad es muy valorado en la fabricación farmacéutica.
Comparemos los atributos de escalabilidad del IBM con los de las alternativas habituales:
| Requisito de escalabilidad | Dificultad con algunos métodos | Ventaja del IBM |
|---|---|---|
| Volumen de producción en masa | Las velocidades de ciclo más bajas o los pasos manuales limitan la producción. | Proceso cíclico totalmente automatizado y de alta velocidad, apto para funcionar 24/7. |
| Calidad constante | Deriva dimensional con el tiempo o entre líneas de producción. | La replicación basada en el molde garantiza la consistencia entre piezas y entre lotes. |
| Baja tasa de defectos | Alto desperdicio por operaciones secundarias como el recorte. | El proceso de forma casi final minimiza el posprocesamiento y los defectos asociados. |
| Cumplimiento normativo | Dificultad para documentar un proceso variable. | Un proceso estable con registro digital de parámetros permite una trazabilidad completa. |
Un responsable de cadena de suministro de una gran empresa de medicamentos genéricos me compartió su experiencia. Estaban lanzando un importante producto en pulverizador nasal y eligieron un proveedor de envases IBM. Durante la temporada de mayor demanda necesitaron aumentar de repente un 50 % el suministro de botellas. Como el proceso IBM era tan estable y automatizado, el proveedor pudo incrementar la producción de inmediato, sin retrasos por recalificación de calidad. Las nuevas botellas eran idénticas a las anteriores. Esta confiabilidad convirtió una posible crisis de suministro en un simple trámite. Me demostró que, en el sector farmacéutico, la mejor tecnología de envasado es aquella por la que nunca tiene que preocuparse.
Conclusión
La tecnología IBM ofrece la seguridad, la precisión y la confiabilidad esenciales para envases farmacéuticos sensibles como los goteros oftálmicos y los pulverizadores nasales.
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega