Por qué las marcas de cuidado personal prefieren los envases moldeados por inyección y soplado
Por qué las marcas de cuidado personal eligen botellas moldeadas por inyección y soplado: formas premium complejas, producción rentable de gran volumen y cuellos a prueba de fugas para productos viscosos.
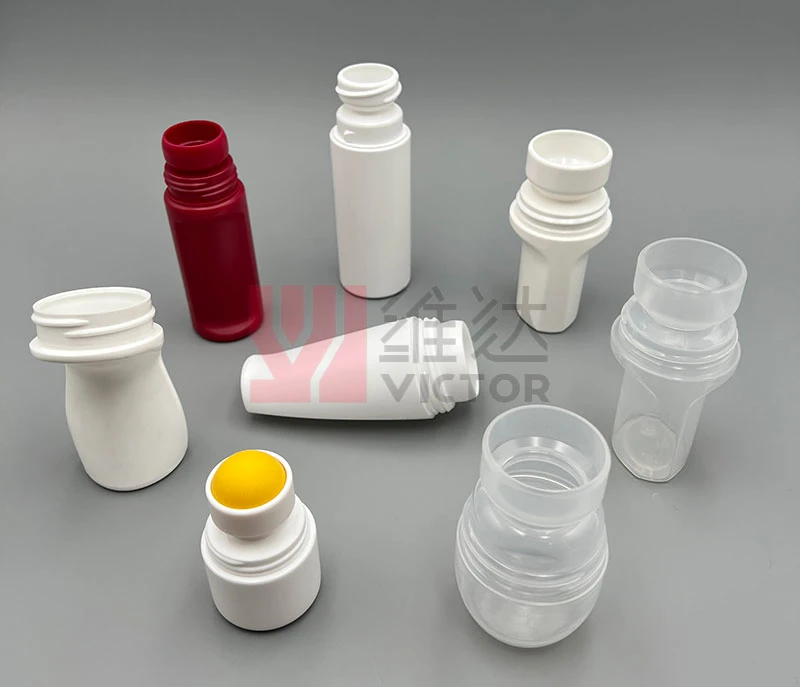
La respuesta breve
Las marcas de cuidado personal prefieren el moldeo por inyección y soplado por tres razones: produce formas distintivas con detalles nítidos y una superficie premium, trabaja de forma rentable con moldes multicavidad en grandes volúmenes, y sus cuellos moldeados por inyección sellan de forma confiable con bombas y tapas para lociones, geles y otras fórmulas viscosas.
En esta página
Los envases de cuidado personal se enfrentan a retos a diario. Las botellas con fugas arruinan los productos. Los diseños genéricos pasan desapercibidos en los estantes. Los costos de producción pueden mermar las ganancias. Las marcas necesitan soluciones que funcionen.
El moldeo por inyección y soplado crea envases premium con sellados perfectos y formas complejas. Ofrece producción de alto volumen a menor costo. Este método garantiza la consistencia de la marca y evita las fugas. Estas ventajas lo convierten en la opción preferida de las empresas de cuidado personal.
Veamos cómo este método de fabricación resuelve los principales retos. Analizaremos la libertad de diseño, la eficiencia de costos y la confiabilidad del desempeño.
Formas complejas y diseños estéticos premium: ¿cómo se logran?
Los envases insulsos desaparecen en los estantes abarrotados. Los diseños simples no logran transmitir lujo. Los clientes juzgan la calidad, en primer lugar, por el aspecto del envase.
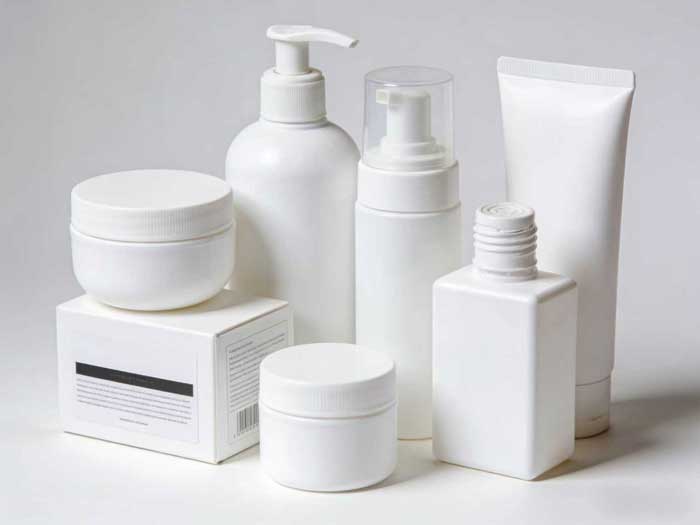
El moldeo por inyección y soplado produce contornos intrincados y detalles finos de manera constante. Logra un espesor de pared preciso y superficies lisas. Esto permite formas únicas y propias de la marca que destacan. Los acabados premium transmiten lujo al tacto.
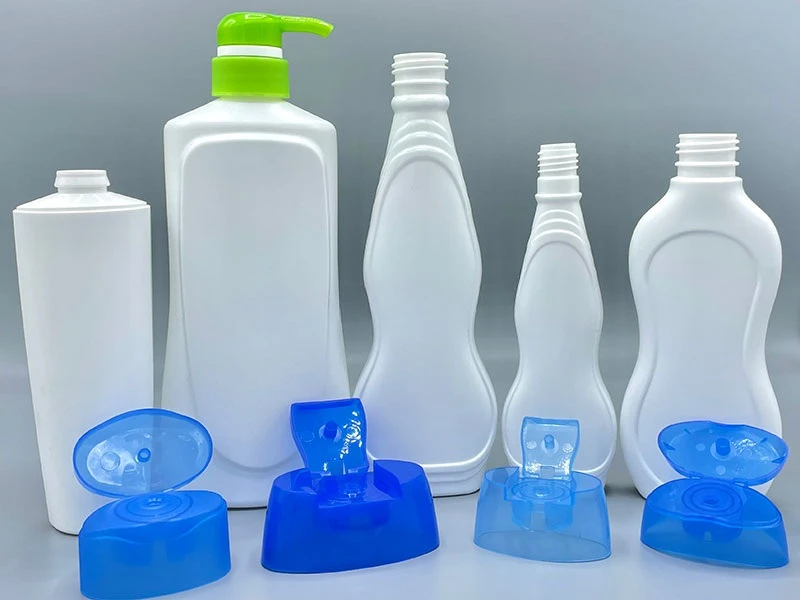
Posibilidades de diseño y calidad superficial
Este proceso abre la libertad creativa gracias a un control preciso:
- Contrasalidas y curvas: crean agarres ergonómicos y siluetas fluidas
- Superficies texturizadas: producen acabados mate, brillantes o de tacto suave
- Detalles finos: logran logotipos, patrones y letras nítidos
- Efectos del material: permiten secciones transparentes, opacas o de color
Comparación de características de diseño entre métodos
| Característica | Moldeo por inyección y soplado | Moldeo por extrusión y soplado | Moldeo por inyección |
|---|---|---|---|
| Complejidad de forma | Alta (formas huecas) | Media | Alta (solo piezas macizas) |
| Uniformidad de pared | Variación de ±5 % | Variación de ±15 % | Variación de ±3 % |
| Acabado superficial | Liso como un espejo | Líneas visibles | Liso como un espejo |
| Precisión de detalle | Detalles de 0,2 mm | Detalles de 0,5 mm | Detalles de 0,1 mm |
| Transparencia | Transparencia cristalina | Turbia | Transparencia cristalina |
La ejecución del diseño empieza con un utillaje de precisión. Utilizamos moldes de aluminio de grado aeronáutico. Cada cavidad se pule a mano hasta lograr un acabado óptico. El material fluye de manera uniforme hacia todos los detalles bajo una presión constante. Los sistemas de refrigeración mantienen una estabilidad de ±2°F para evitar rechupes. Se pueden integrar varios materiales en un solo ciclo. Las resinas personalizadas permiten efectos perlados o translúcidos. Las texturas superficiales se graban químicamente en el molde. Todo ello se combina para crear envases premium listos para el punto de venta.
Producción rentable en grandes volúmenes: ¿de dónde proviene el ahorro?
La producción en masa suele implicar concesiones en la calidad. Los métodos tradicionales desperdician material. Los procesos manuales aumentan los costos de mano de obra. Las limitaciones presupuestarias restringen las opciones de diseño.
El moldeo por inyección y soplado reduce el desperdicio en un 40 % frente a las alternativas. La automatización reduce las necesidades de mano de obra. Las máquinas de alta velocidad producen más de 15 000 botellas por hora. Los sistemas de cambio rápido de molde permiten flexibilidad entre lotes.
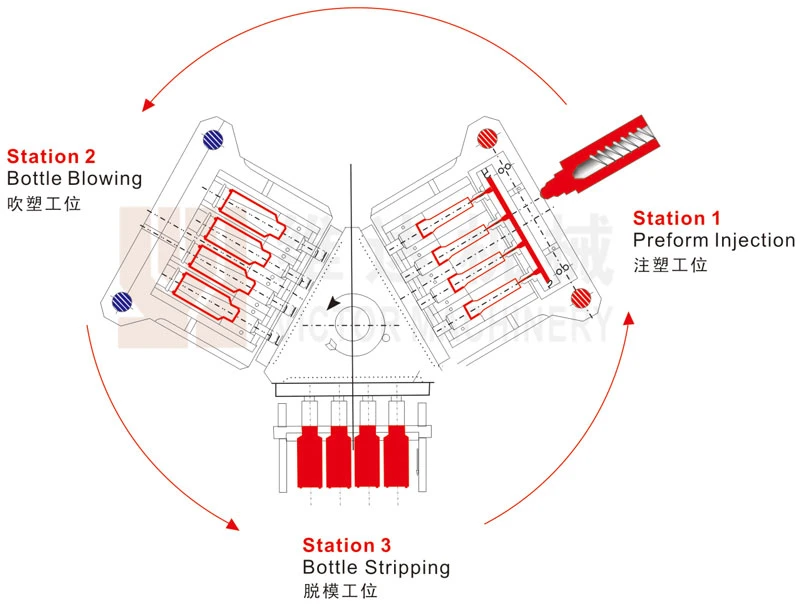
Factores de eficiencia y estructura de costos
Principales áreas de ahorro:
- Uso de material: desperdicio casi nulo gracias a la formación controlada del parison
- Eficiencia energética: un 30 % menos de energía que el moldeo por extrusión y soplado
- Reducción de mano de obra: un solo operario gestiona varias máquinas
- Durabilidad del utillaje: los moldes superan los 5 millones de ciclos con un mantenimiento adecuado
Desglose del costo de producción por cada 10 000 botellas
| Componente de costo | Moldeo por inyección y soplado | Moldeo por extrusión y soplado | Diferencia |
|---|---|---|---|
| Materias primas | $220 | $310 | -29% |
| Tiempo de máquina | $80 | $120 | -33% |
| Mano de obra | $30 | $90 | -67% |
| Desperdicio/merma | $15 | $85 | -82% |
| Total por 10 000 | $345 | $605 | -43% |
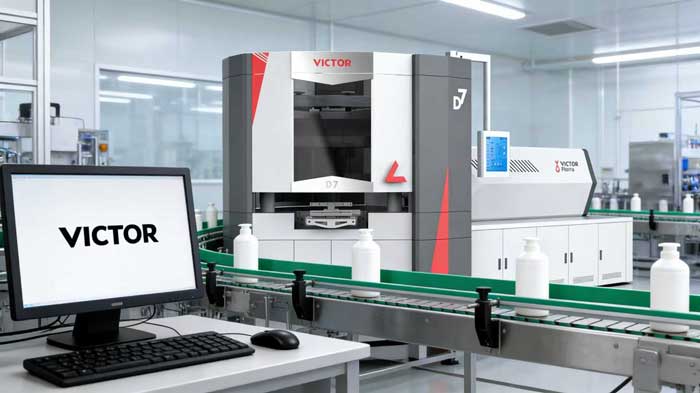
Robots integrados se encargan de todo, desde el moldeo hasta el embalaje. Los sistemas de remolido reutilizan todos los recortes. Los moldes multicavidad aumentan drásticamente la producción. Un molde de 16 cavidades produce un ciclo cada 7 segundos. Los sistemas de recuperación de energía reducen el consumo total. Estos factores reducen el costo por unidad y liberan presupuesto para mejores materiales y acabados.
Hermeticidad superior para fórmulas viscosas: ¿qué la hace tan segura?
Los champús que se derraman arruinan el equipaje. Las cremas espesas obstruyen las tapas mal selladas. El desperdicio de producto molesta a los clientes. La reputación de la marca sufre con estos fallos.
El moldeo por inyección y soplado crea envases de una sola pieza, sin costuras, con acabados del cuello precisos. El espesor de pared uniforme evita puntos débiles. El resultado soporta la presión de las fórmulas densas.
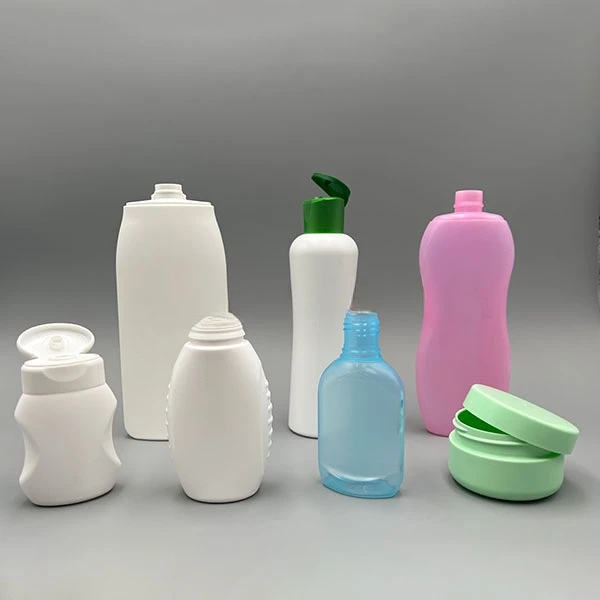
Tecnología de sellado y validación del desempeño
Mecanismos de prevención de fugas:
- Precisión de la rosca moldeada: ±0,03 mm para una alineación ajustada de la tapa
- Superficies de sellado de 360°: contacto perfecto con sellos interiores y juntas
- Memoria del material: las resinas recuperan su forma después de apretarlas
- Distribución de tensiones: elimina las paredes delgadas que causan grietas
Comparación de resultados de pruebas de fugas
| Tipo de producto | Método de prueba | Tasa de aprobación IBM | Tasa de aprobación EBM | Mejora |
|---|---|---|---|---|
| Champú (SLS) | Prueba invertida de 48 h | 99.8% | 95.1% | +4.7% |
| Sérum de silicona | Ciclo térmico a 120°F | 99.5% | 92.3% | +7.2% |
| Loción con SPF | Diferencial de presión | 99.9% | 97.4% | +2.5% |
| Acondicionador | Simulación de vibraciones | 99.6% | 94.8% | +4.8% |
Utilizamos materiales resistentes al agrietamiento por tensión para soportar los tensioactivos. Las líneas de soldadura se eliminan durante el moldeo. Las dimensiones del cuello se verifican por láser. El control del torque garantiza un tapado correcto. Las pruebas en condiciones reales incluyen almacenamiento invertido, ciclos de presión y vibraciones. Los controles de calidad rechazan cualquier unidad defectuosa antes del envío.
Conclusión
El moldeo por inyección y soplado ofrece libertad de diseño, eficiencia de costos y un desempeño a prueba de fugas. Para las marcas de cuidado personal que buscan envases que destaquen y una producción confiable, sigue siendo la solución preferida del sector.
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega