Proceso de desarrollo de moldes IBM: del concepto a la producción en serie
El proceso de desarrollo de un molde de inyección y soplado paso a paso: requisitos y DFM, diseño del molde, validación CAE, fabricación, pruebas, aprobación y producción en serie.
La respuesta breve
Un molde de inyección y soplado pasa del concepto a la producción en seis pasos: definición de requisitos y revisión DFM, concepto del molde y diseño estructural, ingeniería de detalle con validación CAE, fabricación y montaje de precisión, pruebas y ajuste del molde y, por último, validación y aprobación del proceso antes de la producción en serie.
Qué le ayuda a decidir esta guía
- Defina la función, el material y la tolerancia de la botella antes de diseñar el molde.
- Utilice las pruebas para validar el acabado del cuello, la distribución de pared y el comportamiento frente a fugas.
- Pase a la producción en serie solo cuando las ventanas de proceso sean estables.
En esta página
- 01Del concepto a la producción en serie: el proceso de desarrollo de moldes IBM
- 021. Definición de requisitos y análisis DFM
- 032. Concepto del molde y diseño estructural
- 043. Ingeniería de detalle y validación CAE
- 054. Fabricación y montaje de precisión
- 065. Pruebas del molde, muestreo y ajuste
- 076. Validación del proceso y aprobación PPAP
- 08Producción en serie y mejora continua
- 09Conclusión
Del concepto a la producción en serie: el proceso de desarrollo de moldes IBM
El moldeo por inyección y soplado (IBM) es una tecnología clave para fabricar productos plásticos huecos de alta precisión, desde frascos farmacéuticos y envases cosméticos hasta envases industriales. El molde —el corazón del proceso IBM— exige una ingeniería rigurosa, una fabricación precisa y una validación sistemática para transformar el concepto de un producto en una producción en serie constante. Este artículo describe de principio a fin el flujo de desarrollo de un molde IBM, basado en aplicaciones reales de fabricación, con especial atención al diseño mecánico, la ciencia de materiales, la validación del proceso y el control de calidad.
1. Definición de requisitos y análisis DFM
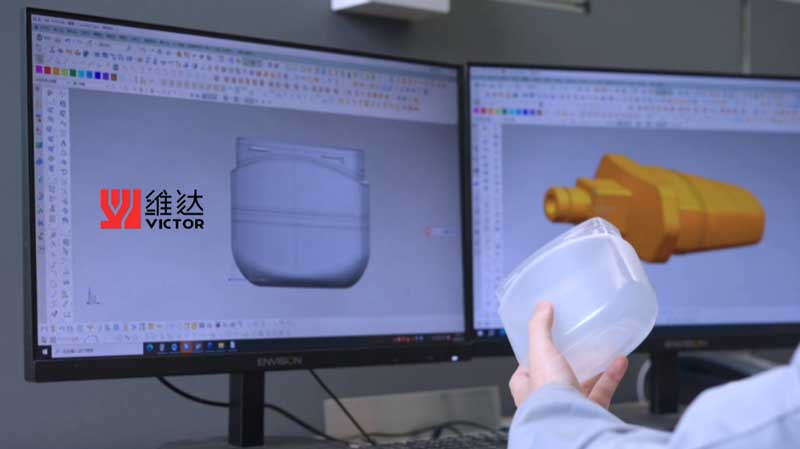
El recorrido comienza con la definición de requisitos y el análisis de diseño para la fabricabilidad (DFM), la base de un desarrollo de molde exitoso. El equipo del proyecto colabora estrechamente con el cliente para concretar todas las especificaciones técnicas: geometría del producto (incluidos el acabado del cuello, el espesor de pared y las contrasalidas), tipo de material (PE, PP, PET u otros termoplásticos), volumen de producción, tolerancias dimensionales (normalmente ±0,05–0,1 mm en las características críticas) y acabado superficial (liso, texturizado o en relieve).
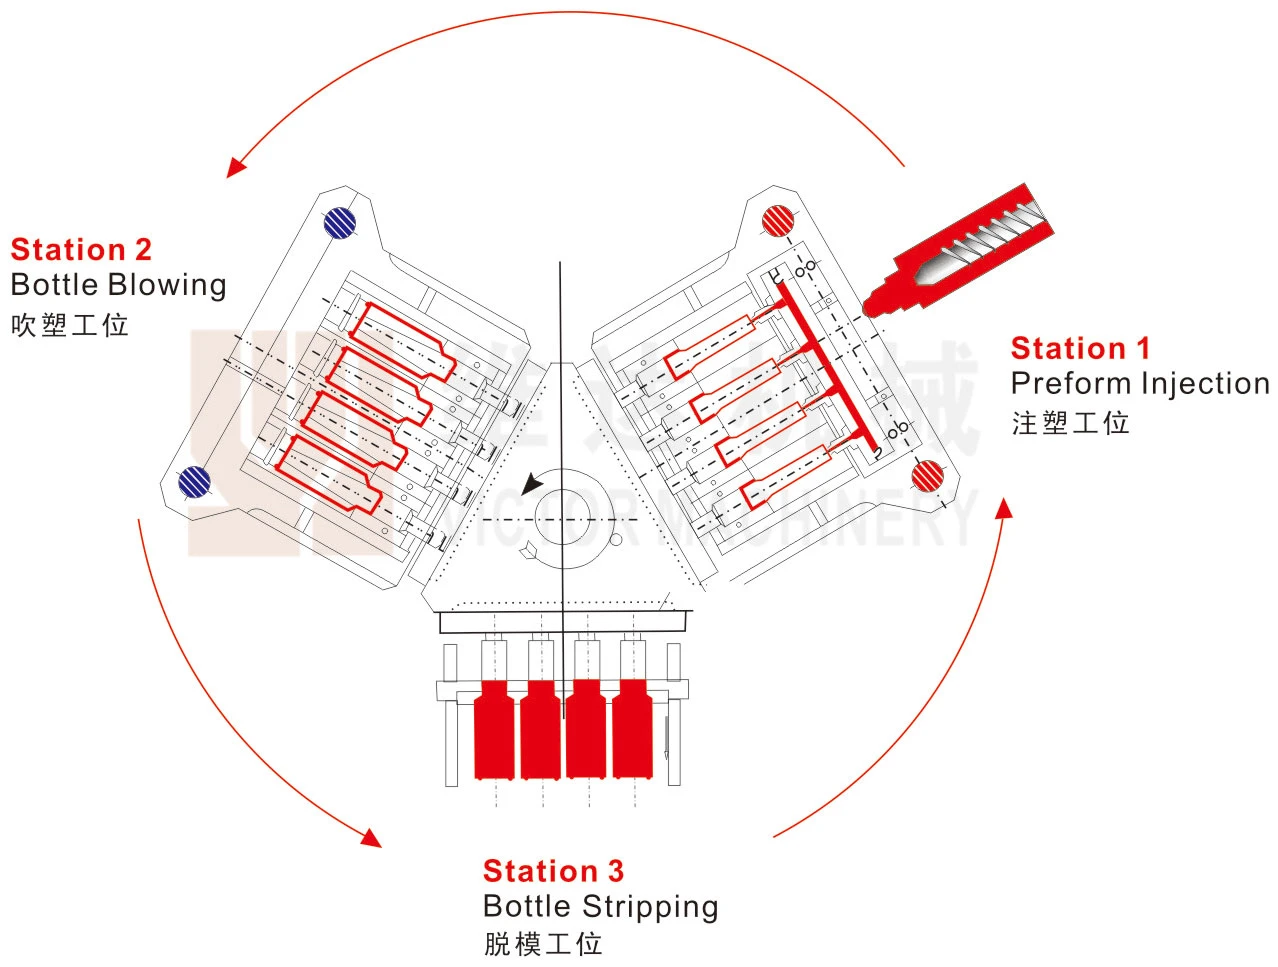
A continuación, los ingenieros realizan una revisión DFM exhaustiva adaptada al mecanismo único de tres estaciones del IBM (inyección, soplado, expulsión). Las comprobaciones clave incluyen:
Viabilidad de la preforma: garantizar que la forma de la preforma permita un soplado uniforme sin zonas delgadas ni deformaciones.
Ángulos de desmoldeo: verificar que haya suficiente salida (1°–3°) para un desmoldeo limpio de los machos y de las cavidades de soplado.
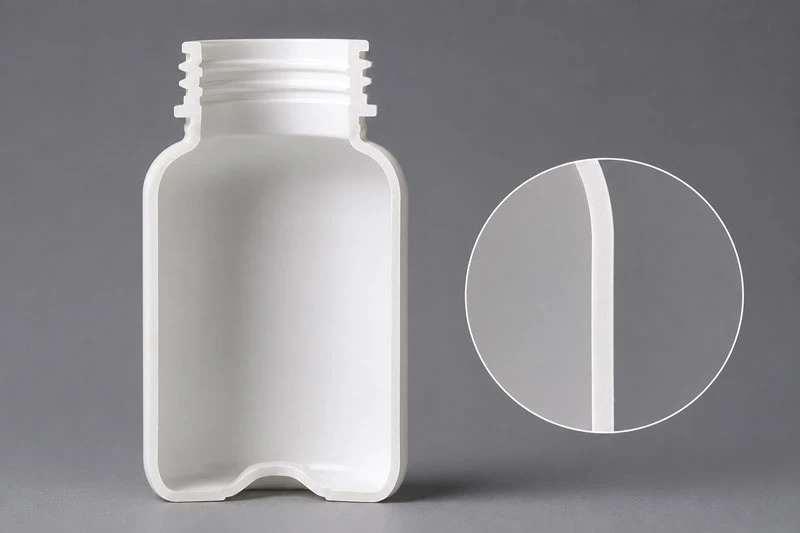
Uniformidad de la pared: equilibrar el espesor para evitar un inflado desigual y garantizar la integridad estructural.
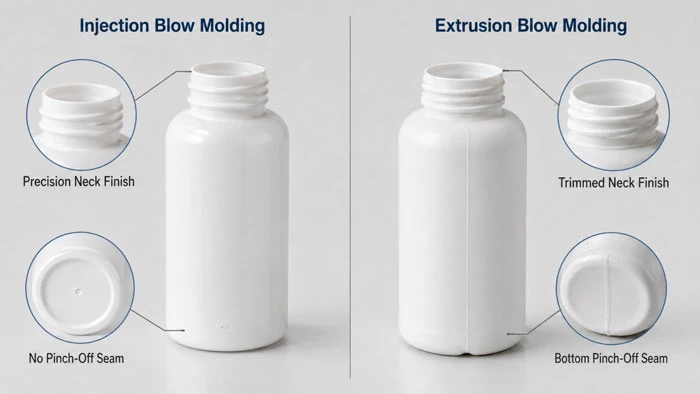
Precisión del cuello: confirmar que la rosca crítica del cuello y la superficie de sellado puedan moldearse y mantenerse con exactitud.
Esta fase concluye con un informe formal de viabilidad y un modelo 3D del producto aprobado, que congela los cambios de diseño para evitar costosas iteraciones a mitad del proceso.
2. Concepto del molde y diseño estructural
Con el producto definido, el equipo pasa al concepto del molde y el diseño estructural. Los moldes IBM son mucho más complejos que los moldes de inyección estándar, ya que integran dos cavidades distintas (preforma y soplado) y trabajan con machos giratorios en una máquina de varias estaciones. Los ingenieros definen primero la disposición del molde:
Número de cavidades: decidir entre un diseño de una cavidad o multicavidad (4–32 cavidades es lo habitual en IBM de alto volumen) según la producción requerida.
Disposición de machos y cavidades: alinear las cavidades de preforma y de soplado con el giro indexado de la máquina.
Sistemas clave: diseño de la entrada de inyección (normalmente de punto o de canal caliente), los circuitos de refrigeración (para una extracción uniforme del calor), los venteos (para eliminar el aire atrapado) y los mecanismos de expulsión/desmoldeo.
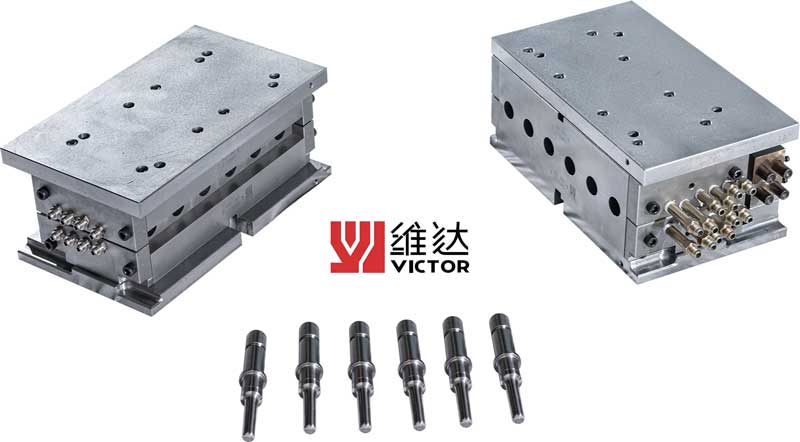
En cuanto a materiales, se seleccionan aceros para herramientas de alto rendimiento: acero inoxidable S136 o 420 por su resistencia a la corrosión y al desgaste (ideal para PE/PP), y H13 para el procesamiento de PET a alta temperatura. Los machos requieren una dureza precisa (HRC 50–54) y un pulido superficial (Ra ≤ 0,2 μm) que garanticen una liberación suave de la preforma y un espesor de pared uniforme. El diseño se finaliza mediante modelado CAD y revisión interna, con especial atención a la durabilidad, la facilidad de mantenimiento y la adecuación a las especificaciones de la máquina IBM.
3. Ingeniería de detalle y validación CAE
La ingeniería de detalle y la validación CAE (ingeniería asistida por computadora) perfeccionan el diseño y reducen los riesgos de producción. Los ingenieros elaboran planos de fabricación 2D de cada componente, con tolerancias, acabados superficiales, tratamiento térmico y requisitos de montaje. Se crea una lista de materiales (BOM) completa para las piezas estándar y a medida. Un elemento crítico de esta fase es la simulación del flujo en el molde (p. ej., Moldflow) para analizar:
Inyección de la preforma: patrones de flujo de la masa fundida, distribución de la presión y velocidades de enfriamiento para evitar líneas de soldadura o llenado incompleto.
Inflado por soplado: distribución del aire y del espesor de pared durante la etapa de soplado, para garantizar la uniformidad en todo el envase.
Rendimiento térmico: eficiencia del circuito de refrigeración para mantener tiempos de ciclo constantes y la estabilidad de las piezas. Las simulaciones identifican posibles defectos —como un adelgazamiento irregular de la pared o un sobrecalentamiento— y permiten ajustar el diseño antes de la fabricación. Esta validación digital reduce drásticamente los costos de prototipado físico y acorta los ciclos de desarrollo.
4. Fabricación y ensamblaje de precisión
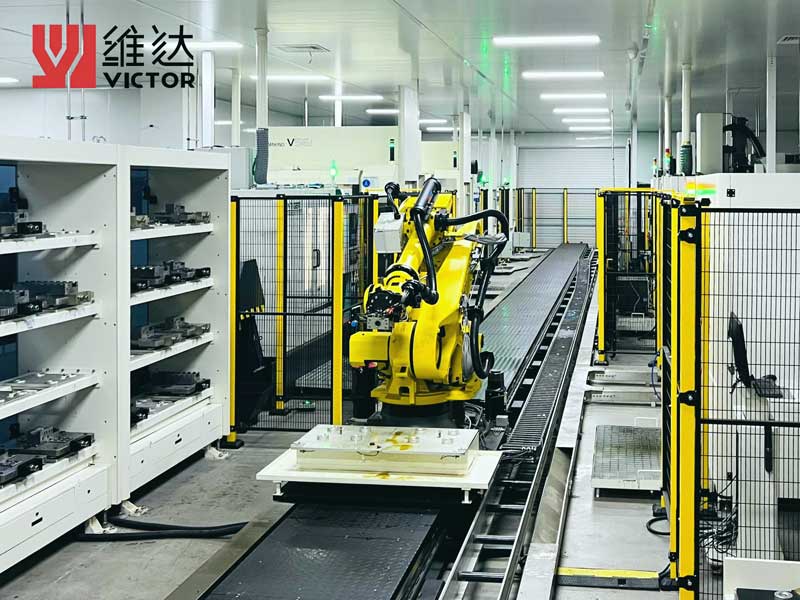
El diseño aprobado pasa a la fase de fabricación y ensamblaje de precisión, donde los modelos digitales se convierten en utillaje físico. El proceso sigue estrictos protocolos de mecanizado CNC:
1. Desbaste: corte de los bloques del molde, los machos y las cavidades a partir de tochos de acero macizo.
2. Semiacabado y tratamiento térmico: mecanizado hasta una forma casi final y, después, endurecimiento mediante temple y revenido para alcanzar la dureza objetivo.
3. Acabado: fresado CNC de alta velocidad, electroerosión (EDM) para contornos complejos y rectificado de las superficies críticas.
4. Pulido: pulido manual y automatizado para lograr acabados espejo (Ra ≤ 0,1 μm) en envases transparentes.
A continuación, matriceros especializados ensamblan el molde e integran las secciones de preforma y de soplado, los circuitos de refrigeración, los pernos guía, los expulsores y los sistemas de canal caliente (si se utilizan). La alineación precisa es fundamental: los machos y las cavidades deben alinearse con una tolerancia de ±0,01 mm para evitar rebabas, paredes descentradas o piezas defectuosas. Una revisión mecánica completa verifica que la apertura y el cierre sean suaves y que todos los componentes móviles funcionen correctamente.
5. Pruebas, muestreo y depuración del molde
En la fase de pruebas, muestreo y depuración, el molde demuestra su viabilidad. La herramienta terminada se instala en una máquina IBM dedicada (por ejemplo, máquinas Jomar o Uniloy) para el muestreo inicial. Los ingenieros realizan pruebas progresivas y ajustan los parámetros del proceso:
Inyección: temperatura, presión, velocidad y tiempo de mantenimiento para formar preformas sin defectos.
Transferencia: velocidad de indexación y posicionamiento para evitar la deformación de la preforma.
Soplado: presión de aire (3–8 bar), caudal y tiempo de soplado para reproducir por completo la cavidad.
Enfriamiento: tiempo de ciclo y caudal de agua para asegurar la solidificación antes de la expulsión.
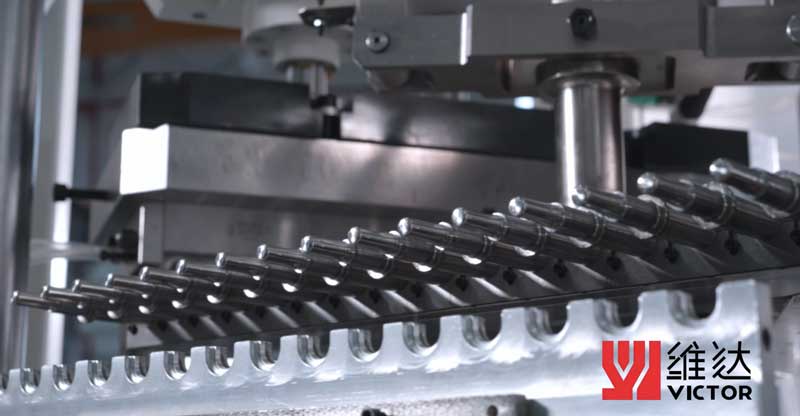
Las muestras se inspeccionan para verificar la precisión dimensional (mediante máquina de medición por coordenadas, CMM), el espesor de pared (medidor ultrasónico), los defectos visuales (rebabas, opacidad, rayaduras) y el desempeño funcional (prueba de fugas, ajuste de la rosca). Cualquier problema —como paredes irregulares, un mal sellado del cuello o piezas que se adhieren— da lugar a un análisis de causa raíz y a modificaciones específicas del molde: pulido, soldadura, mecanizado o ajustes de refrigeración. Este ciclo iterativo continúa hasta que el molde produce muestras uniformes y conformes.
6. Validación del proceso y aprobación PPAP
Antes de la producción a plena escala, la validación del proceso y el proceso de aprobación de piezas de producción (PPAP) garantizan la estabilidad a largo plazo. Se realizan (como mínimo) tres corridas de validación en condiciones que simulan la producción en serie, con supervisión continua de los indicadores clave:
Repetibilidad dimensional: todas las dimensiones críticas deben cumplir la tolerancia; CPK ≥ 1,33 para las características críticas.
Capacidad del proceso: el SPC (control estadístico de procesos) supervisa la consistencia del peso, el espesor de pared y el tiempo de ciclo.
Confiabilidad: corridas prolongadas (8–16 horas) evalúan el desgaste, la eficiencia de refrigeración y las necesidades de mantenimiento. Una vez superada la validación, se compila un paquete PPAP completo —con informes dimensionales, certificados de materiales, FMEA y planes de control— para obtener la aprobación formal del cliente. Después, el molde se limpia, se etiqueta y se prepara para su entrega a producción.
Producción en serie y mejora continua
La etapa final es la producción en serie y la mejora continua. El molde validado entra en la fabricación a gran escala, con operadores que siguen protocolos estandarizados de preparación, mantenimiento e inspección. Las revisiones rutinarias incluyen:
Diarias: limpieza, lubricación y auditorías de calidad de las muestras.
Semanales: inspección del desgaste de los machos, las cavidades y las piezas móviles.
Periódicas: prueba de presión del circuito de refrigeración (8 bar, 15 minutos o más) para prevenir fugas.
Con el tiempo, los datos de producción impulsan mejoras graduales: pequeños ajustes de geometría para aumentar el rendimiento, mejoras de material para prolongar la vida útil del molde u optimizaciones del proceso para lograr ciclos más rápidos. Este sistema de ciclo cerrado garantiza que el molde ofrezca una calidad constante durante todo su ciclo de vida (normalmente de 1 a 5 millones de ciclos en moldes IBM de alto volumen).
Conclusión
El proceso de desarrollo de moldes IBM es un recorrido disciplinado de varias etapas que combina experiencia en ingeniería, fabricación de precisión y una validación rigurosa. Al avanzar de forma sistemática desde el análisis de requisitos hasta la producción en serie —con atención constante al DFM, la simulación, las pruebas y la mejora—, los fabricantes garantizan que sus moldes IBM ofrezcan la precisión, la eficiencia y la confiabilidad que exigen las industrias farmacéutica, cosmética y de envases. En una época en la que la calidad y la consistencia no son negociables, un proceso de desarrollo de moldes bien ejecutado no es solo una necesidad técnica, sino una ventaja competitiva decisiva.
Siga investigando sobre el moldeo por inyección y soplado
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega