Por qué el moldeo por inyección y soplado logra cuellos más precisos que el moldeo por extrusión y soplado
Por qué el moldeo por inyección y soplado produce cuellos de botella más precisos que el moldeo por extrusión y soplado: cuellos moldeados por inyección, utillaje rígido y menos acabado.
La respuesta breve
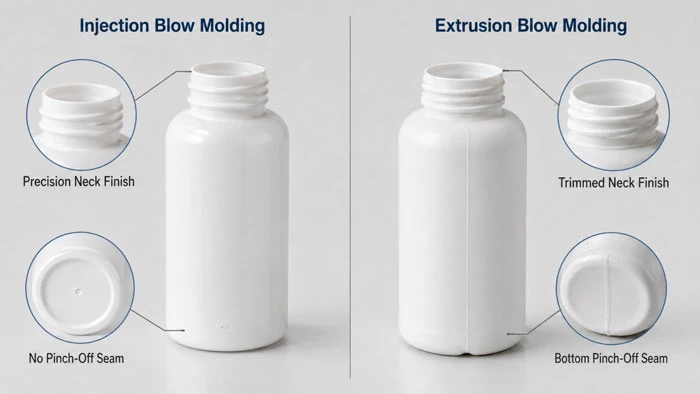
El moldeo por inyección y soplado forma el cuello, las roscas y la superficie de sellado inyectando plástico en un utillaje rígido de acero alrededor de un macho antes de soplar el cuerpo. El moldeo por extrusión y soplado forma el cuello a partir de un parison pinzado y a menudo requiere recorte, por lo que el moldeo por inyección y soplado ofrece dimensiones del cuello más ajustadas y repetibles.
En esta página
En las botellas para productos farmacéuticos, sanitarios, cosméticos y alimentarios, el cuello suele ser la zona funcional más crítica. Su perfil de rosca, su superficie de sellado, sus diámetros y su concentricidad determinan si una tapa, un gotero, una bomba o un tapón encajan correctamente. Incluso una botella visualmente perfecta puede fallar si las dimensiones de su cuello varían. En comparación con el moldeo por extrusión y soplado, el moldeo por inyección y soplado ofrece por lo general una forma más directa y repetible de fabricar este elemento de precisión.
El cuello se moldea por inyección antes de soplar la botella
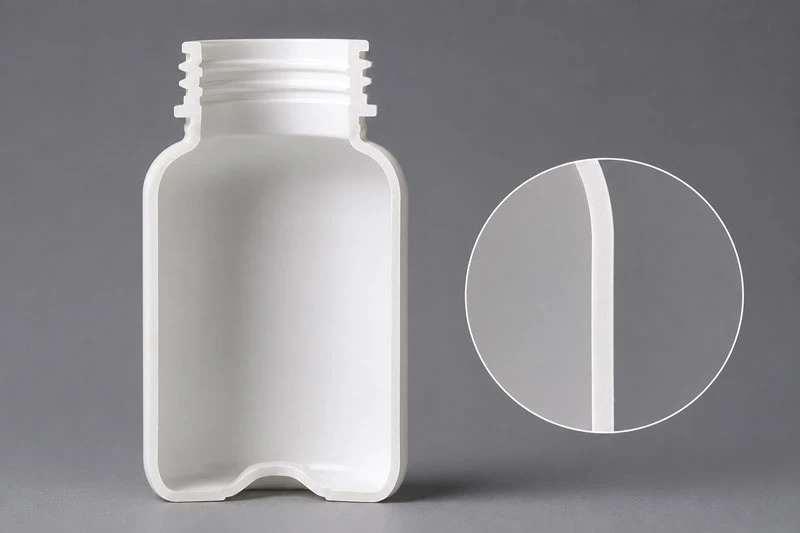
La principal diferencia comienza en cómo se produce la preforma. En el moldeo por inyección y soplado, el polímero fundido se inyecta en un molde de preforma de precisión alrededor de un macho. El cuello, las roscas, la superficie de sellado y la abertura se forman durante esta etapa de inyección mediante un utillaje rígido de acero. Después, la preforma se transfiere al molde de soplado, todavía sostenida por el macho. El aire expande solo la sección caliente del cuerpo hasta la forma final de la botella.
Como el cuello ya se ha moldeado por inyección, no se crea principalmente estirando con aire un tubo sin soporte. Sus dimensiones provienen de la relación, mecanizada con precisión, entre la cavidad del cuello y el macho. Esto es especialmente valioso en botellas pequeñas con roscas finas, aberturas estrechas, cierres a presión o componentes de montaje automático.
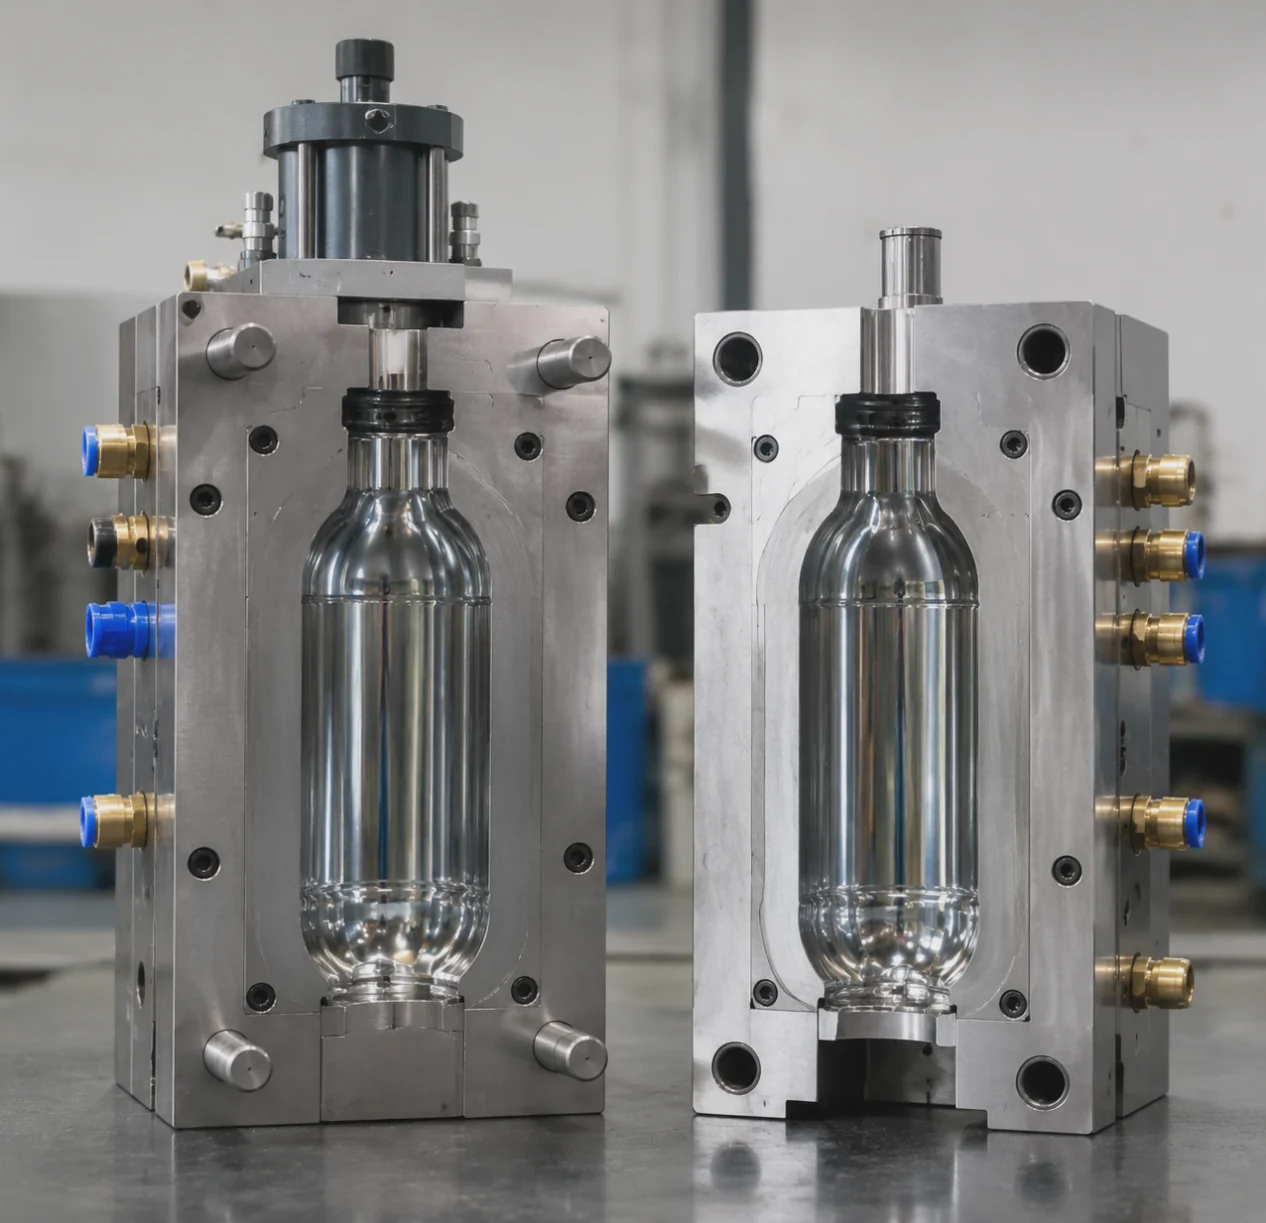
En el moldeo por extrusión y soplado, se extruye un parison continuo entre dos mitades de molde. El molde se cierra a su alrededor y una aguja de soplado introduce aire para formar el envase. El proceso es muy productivo y flexible, sobre todo para envases más grandes o con asa, pero la secuencia de formación del cuello depende más del estado del parison, del cierre del molde, de la acción de la aguja de soplado y de la eliminación del material sobrante. Cada influencia adicional crea otra posible fuente de variación dimensional.
Un utillaje rígido mejora la repetibilidad
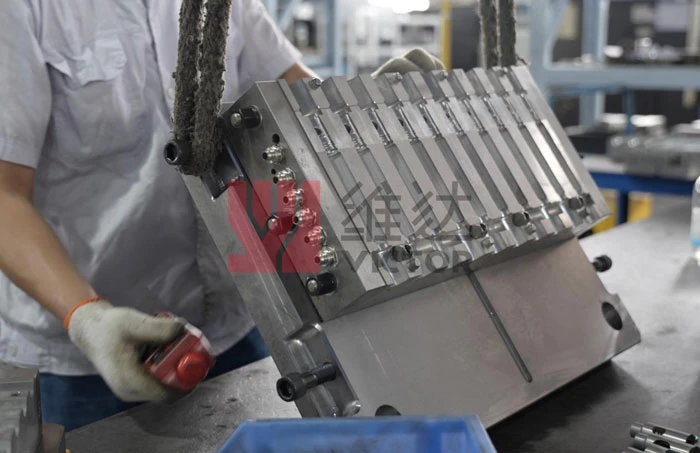
La presión de inyección obliga al material a reproducir la geometría detallada del molde del cuello. Por ello, las raíces y crestas de la rosca, los elementos de evidencia de manipulación y las superficies de sellado pueden definirse con los mismos principios de utillaje controlado que se emplean en el moldeo por inyección. El macho también define el diámetro interior y sostiene la preforma durante la transferencia, lo que ayuda a que el cuello se mantenga redondo y concéntrico.
Este control es importante en la producción multicavidad. Si el enfriamiento, el volumen de inyección y la temperatura del molde son estables, cada cavidad puede producir una y otra vez las mismas dimensiones de cuello. El proceso puede validarse entonces mediante mediciones como el diámetro de la rosca, la altura del cuello, el diámetro de la abertura y el torque de apriete de la tapa.
El moldeo por extrusión y soplado también puede producir buenos cuellos, y las máquinas avanzadas utilizan agujas de soplado precisas, insertos de cuello y sistemas de desbarbado. Sin embargo, el parison extruido se ve afectado por la resistencia en fundido, el hinchamiento a la salida del cabezal, la distribución de temperatura, el tiempo de colgado y la variación de espesor. Cuando el molde se cierra, el material debe capturarse y conformarse de manera uniforme. Después puede ser necesario recortar las rebabas o el sobrante del cuello. El desgaste del utillaje, el ajuste de la cuchilla o la variación del recorte pueden afectar a la superficie superior y a la calidad del sellado.
Menos acabado secundario, menos fuentes de error
Una gran ventaja práctica del moldeo por inyección y soplado es que normalmente produce un cuello terminado sin necesidad de recorte. Esto elimina riesgos como cortes irregulares, rebabas, partículas de plástico, roscas dañadas o alturas de botella irregulares. También simplifica la inspección y reduce la manipulación entre el moldeo y el llenado.
Esto es importante en los envases farmacéuticos y médicos, donde la limpieza y la integridad del cierre se controlan estrictamente. Una superficie de sellado lisa y repetible favorece una aplicación confiable de la tapa y ayuda a reducir el riesgo de fugas. En los goteros oftálmicos, los frascos para reactivos de diagnóstico, los envases para pastillas y otros envases de precisión, unas dimensiones estables del cuello también mejoran el montaje de boquillas, tapones y cierres a prueba de niños o con evidencia de manipulación.
En una línea automatizada, una geometría precisa del cuello ofrece ventajas que van más allá del sellado. Las botellas pueden guiarse por el cuello, transferirse mediante ruedas estrella, orientarse, llenarse y taparse a alta velocidad. Una menor variación dimensional significa menos atascos, tapas rechazadas, alarmas de torque y ajustes de línea.
El control del proceso sigue determinando el resultado final
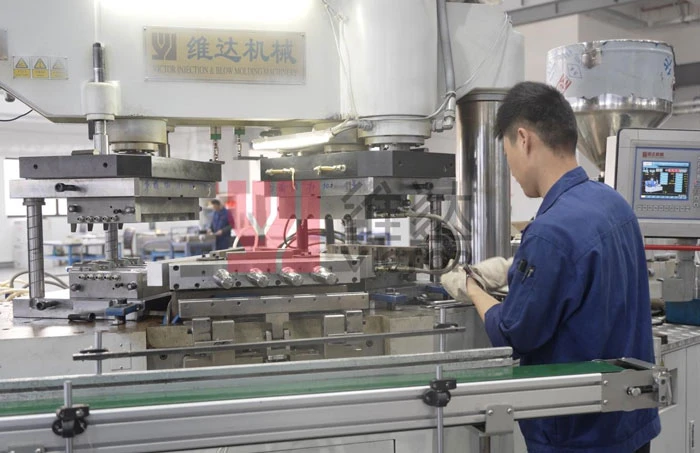
El moldeo por inyección y soplado tiene una ventaja inherente en la precisión del cuello, pero los buenos resultados no son automáticos. El molde de preforma, los machos, los insertos de cuello y el sistema de transferencia deben fabricarse y mantenerse con precisión. También son esenciales una inyección equilibrada, un enfriamiento uniforme, un secado correcto de la resina, una temperatura de fusión estable y unos tiempos de ciclo constantes. El control de temperatura de los machos es especialmente importante, porque influye en el enfriamiento de la preforma, la distribución del material y la estabilidad dimensional.
Los fabricantes deben inspeccionar las dimensiones del cuello por cavidad, vigilar el torque de aplicación de la tapa y mantener el utillaje antes de que el desgaste sea visible. Una máquina capaz, con movimientos de cierre, inyección y transferencia repetibles, mantiene la eficacia de esos controles en series largas.
El moldeo por extrusión y soplado sigue siendo la mejor opción para muchos productos huecos grandes, complejos o económicos. Sin embargo, cuando un envase requiere un cuello moldeado de alta precisión, un acabado mínimo, una producción limpia y un montaje confiable del cierre, el moldeo por inyección y soplado suele ofrecer la vía de proceso más sólida. Al formar primero el cuello como un componente de precisión moldeado por inyección y soplar después solo el cuerpo del envase, separa el elemento más sensible dimensionalmente de la etapa de estirado, que está menos controlada. Esa diferencia fundamental del proceso es la razón por la que el moldeo por inyección y soplado ofrece sistemáticamente una precisión del cuello superior en botellas de precisión pequeñas y medianas.
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega