Moldeo por inyección y soplado y envases ligeros: lo que deben saber los fabricantes
Por qué los envases ligeros se aceleran hasta 2030, dónde llega a su límite el aligeramiento y cómo el moldeo por inyección y soplado fabrica botellas más ligeras de forma segura.
La respuesta breve
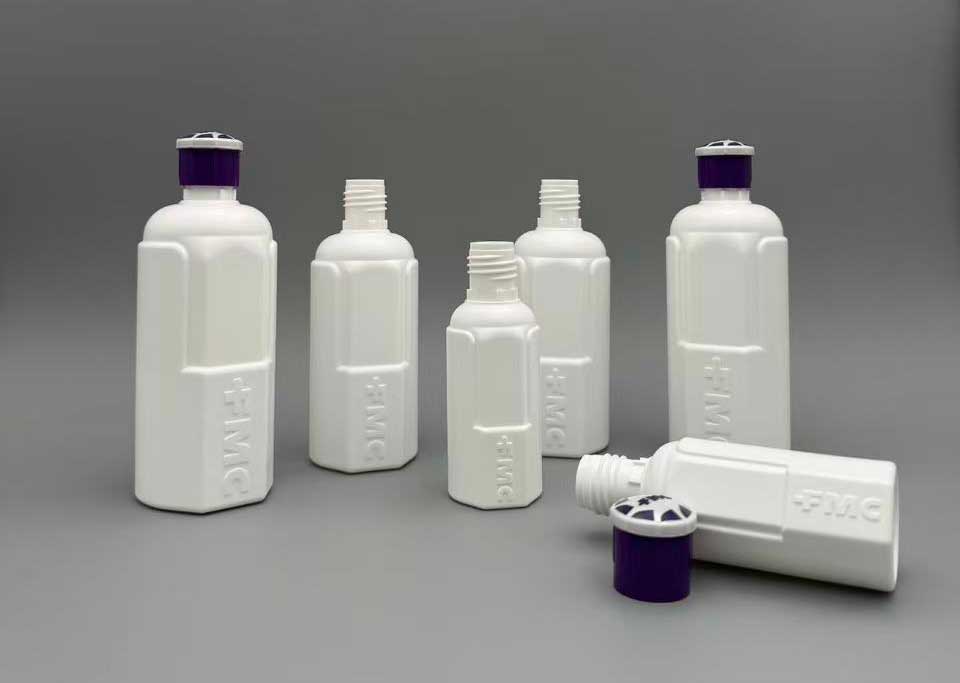
El moldeo por inyección y soplado es muy adecuado para el aligeramiento porque la distribución del material se define con precisión en la preforma inyectada. Las paredes pueden ser más delgadas y uniformes, no hay rebabas que recortar y el cuello se mantiene preciso, de modo que las botellas usan menos resina sin perder la resistencia que necesitan.
En esta página
- 01Primero, ¿qué es el moldeo por inyección y soplado?
- 02Por qué el moldeo por inyección y soplado es el campeón del aligeramiento
- 03Por qué se acelera el aligeramiento (2025–2030)
- 04Dónde alcanza sus límites el aligeramiento
- 05Tendencias en materiales y diseño
- 06Una hoja de ruta práctica para el aligeramiento
- 07Victor: su socio en la innovación de envases ligeros
- 08Súmese a la revolución de los envases ligeros.
El mundo del envasado está a dieta. Desde las bebidas y los productos farmacéuticos hasta los de cuidado personal, el impulso hacia el aligeramiento es más fuerte que nunca. Las marcas buscan sin descanso formas de reducir el uso de material, recortar los costos de envío y minimizar el impacto ambiental, todo ello sin comprometer la integridad ni el atractivo visual de sus envases.
En el centro de esta revolución hay un sofisticado proceso de fabricación perfectamente adecuado para la tarea: el moldeo por inyección y soplado (IBM). Para empresas como Victor (Jiangsu Victor Machinery Co., Ltd.), líder en maquinaria avanzada de moldeo por soplado, el IBM no es solo una técnica: es la clave para crear la próxima generación de envases inteligentes, sostenibles y ligeros.
Si es nuevo en las tecnologías de moldeo, puede leer más información de contexto aquí:
- Moldeo por inyección (Wikipedia): https://en.wikipedia.org/wiki/Injection_moulding
- Moldeo por soplado (Wikipedia): https://en.wikipedia.org/wiki/Blow_molding
Primero, ¿qué es el moldeo por inyección y soplado?
Expliquémoslo de forma sencilla. Imagine la fabricación de una botella de vidrio: se parte de una masa de vidrio fundido (un parison), se infla dentro de un molde y se deja enfriar. El moldeo por soplado de plástico es similar, pero el IBM añade un paso crucial centrado en la precisión.
El proceso IBM tiene tres etapas clave, todas realizadas en una sola máquina integrada:
1. Inyección
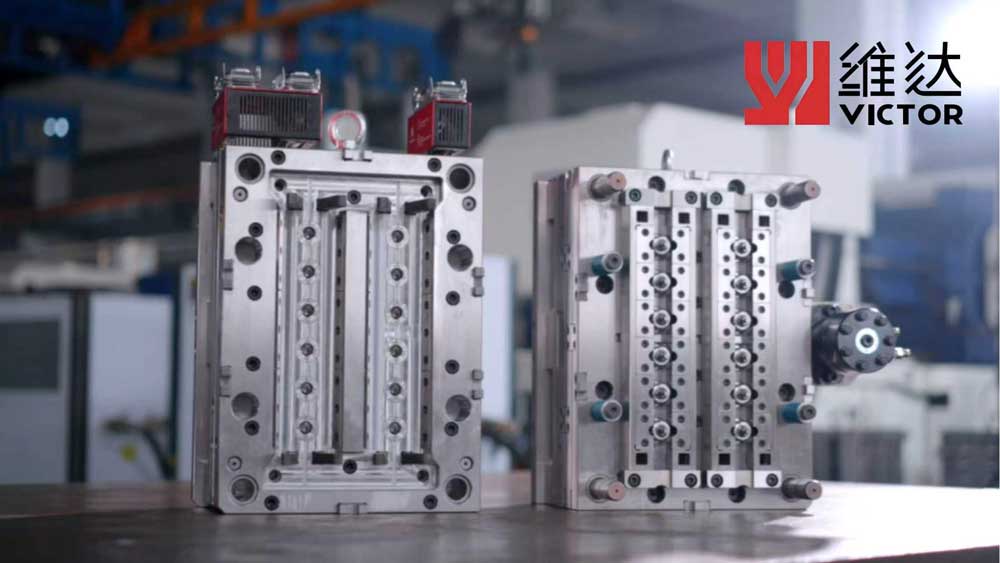
El plástico fundido se inyecta en un molde para formar una pieza precisa con forma de tubo de ensayo llamada preforma.
Esta preforma incluye el cuello y la rosca terminados del envase, la parte más crítica para el sellado.
2. Soplado
Aún caliente, la preforma se transfiere a un segundo molde con la forma final. Se introduce una varilla de aire a alta presión que infla la preforma como un globo hasta que adopta la forma exacta del molde.
3. Expulsión
El envase hueco recién formado se enfría y se expulsa, listo para su uso.
Este proceso de moldeo controlado en dos pasos es lo que confiere al IBM sus ventajas únicas para el aligeramiento.
Por qué el moldeo por inyección y soplado es el campeón del aligeramiento
Aunque existen otros métodos de moldeo por soplado, el IBM destaca por su precisión y control sin igual. Estos son los motivos por los que es la opción ideal para los envases ligeros.
1. Precisión y uniformidad insuperables
El paso inicial de inyección permite controlar con exactitud el espesor de pared de la preforma.
Esto elimina el descolgamiento y las variaciones de otros métodos y produce envases con paredes uniformes en todos los lotes.
Esta uniformidad elimina la necesidad de material adicional «de seguridad», lo que permite paredes más delgadas y ligeras que siguen siendo resistentes y estables durante la producción y el uso.
2. Distribución superior del material
El aligeramiento exige evitar los puntos débiles, sobre todo en la base y los hombros.
El IBM permite distribuir el material exactamente donde se necesita, reforzando las zonas críticas que soportan carga y adelgazando las secciones no críticas.
Utiliza menos material sin sacrificar la resistencia a las caídas ni a la presión.
3. Acabado del cuello excepcional e integridad del sellado
El cuello y la tapa determinan el rendimiento del sellado.
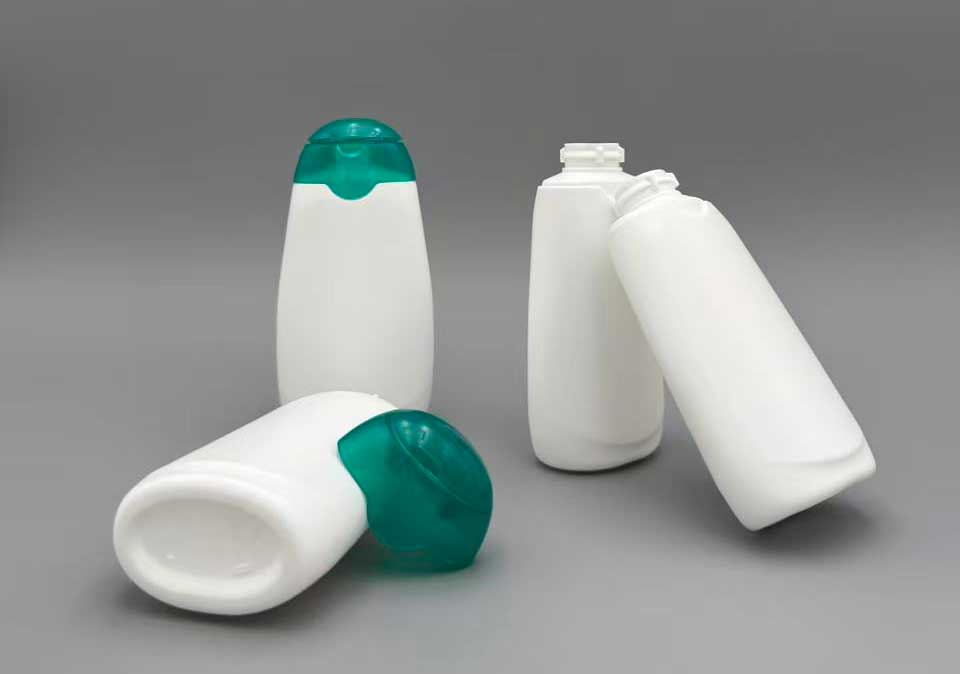
El IBM forma el cuello durante la inyección, lo que da como resultado un acabado perfectamente moldeado y dimensionalmente preciso, sin costuras ni rebabas.
Esto garantiza:
- Cierre hermético
- Sellado sin fugas
- Mayor vida útil
- Menos desperdicio de producto
En los envases ligeros, un sellado confiable es esencial.
4. Alta transparencia y estética premium
Ligero no significa de baja calidad.
El IBM produce envases con:
- Excelente acabado superficial
- Alta transparencia
- Estética premium con aspecto de vidrio
Esto se valora especialmente en los sectores farmacéutico, cosmético y de bebidas premium, donde el atractivo visual importa tanto como la funcionalidad.
5. Eficiencia del material y sostenibilidad
Aligeramiento = sostenibilidad.
El IBM permite:
- Menor consumo de plástico
- Menor huella de carbono
- Mínimo desperdicio de producción (sin recortes ni rebabas)
- Alta reciclabilidad (materiales como PET y PP)
Para más información sobre los principios del envasado sostenible, puede consultar:
EPA: panorama general de los envases sostenibles: https://www.epa.gov/smm/sustainable-packaging
Para las marcas que aplican estrategias ecológicas y persiguen objetivos de sostenibilidad, el IBM es un claro ganador.
Por qué se acelera el aligeramiento (2025–2030)
- Regulación. El Reglamento de Envases y Residuos de Envases (PPWR) de la UE, la Directiva sobre plásticos de un solo uso, los impuestos sobre los envases y las tasas de responsabilidad ampliada del productor premian el uso de menos material.
- Objetivos de las marcas. Las principales marcas de gran consumo y de belleza han publicado objetivos de envases reciclables, menos plástico virgen y más contenido reciclado.
- Costos de resina y de flete. Las botellas más ligeras reducen la exposición a las fluctuaciones del precio de la resina y bajan los costos de transporte.
- Consumidores. Los compradores esperan cada vez más envases ligeros y reciclables con declaraciones de sostenibilidad claras.
Dónde alcanza sus límites el aligeramiento
Retirar material siempre implica sacrificar algo de rendimiento. Las botellas demasiado ligeras pueden hundirse bajo la carga vertical en las líneas de llenado, no superar las pruebas de caída, perder rendimiento de barrera en productos sensibles a la humedad o al oxígeno, deformarse en el cuello y tener fugas, o simplemente dar una sensación de producto barato. Un aligeramiento exitoso retira material de forma uniforme y lo mantiene donde la botella lo necesita: en el cuello, en los elementos estructurales y en la base.
Tendencias en materiales y diseño
- Diseños monomaterial más fáciles de reciclar
- Contenido reciclado donde las normas alimentarias y farmacéuticas lo permiten; consulte las tendencias del rPET y de los envases circulares
- Rigidez mediante la geometría, como nervios y bases optimizadas, en lugar de paredes gruesas
- Cuellos y cierres estandarizados que reducen las variantes de molde y el desperdicio de arranque
- Datos de producción utilizados para mantener el peso de la botella cerca del objetivo en producciones largas
Una hoja de ruta práctica para el aligeramiento
- Mida el peso actual de la botella y su dispersión entre cavidades y turnos
- Defina lo que la botella debe soportar: caída, carga vertical, barrera y sellado
- Rediseñe la geometría de la preforma y de la botella para obtener paredes más delgadas y uniformes; consulte cómo se controla el espesor de pared
- Valide con pruebas en la línea de llenado y ensayos de vida útil o de compatibilidad
- Fije parámetros de proceso estables y supervise el peso en producción
Victor: su socio en la innovación de envases ligeros
La tendencia hacia los envases ligeros no es una moda pasajera: es el futuro.
Para tener éxito, los fabricantes necesitan una tecnología que ofrezca precisión, confiabilidad y eficiencia.
En Victor (Jiangsu Victor Machinery Co., Ltd.) diseñamos nuestras máquinas de moldeo por inyección y soplado pensando en este futuro. Nuestras máquinas ofrecen la estabilidad, el control y la repetibilidad necesarios para llevar el aligeramiento más allá de sus límites actuales.
Ayudamos a nuestros clientes a crear envases:
- Más resistentes
- Más ligeros
- Más atractivos
- Más sostenibles
Envases que cumplen las expectativas de los consumidores actuales y del medio ambiente.
Al elegir el moldeo por inyección y soplado, no solo elige un proceso de fabricación: invierte en una solución sostenible, rentable y de alta calidad para las tendencias de envasado de hoy y de mañana.
Súmese a la revolución de los envases ligeros.
Colabore con Victor.
- Moldeo por inyección y soplado frente a moldeo por extrusión y soplado
https://www.victorcn.com/injection-blow-molding-vs-extrusion-blow-molding/ - Cómo funcionan las máquinas de moldeo por inyección y soplado de tres estaciones
https://www.victorcn.com/how-three-station-injection-blow-molding-machines-work-process-benefits/ - El proceso de moldeo por inyección y soplado explicado
https://www.victorcn.com/products/injection-blow-molding-machine/injection-blow-molding-process/
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega