Cómo reducir las rebabas y las deformaciones en el moldeo por inyección y soplado
Causas de las rebabas y las deformaciones en el moldeo por inyección y soplado y cómo corregirlas: estado del molde, cierre, control de temperatura, refrigeración y ajustes del proceso.
La respuesta breve
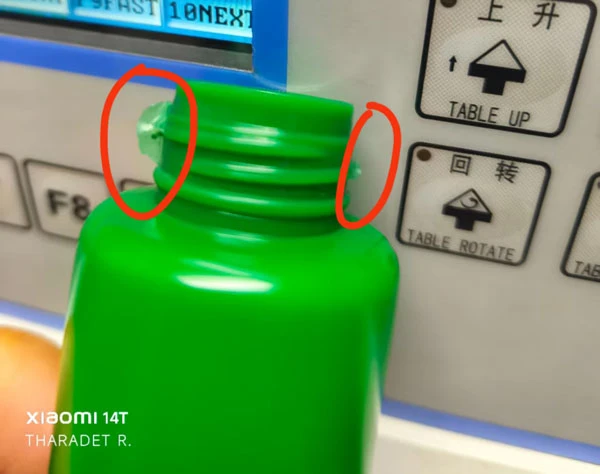
Las rebabas suelen deberse a líneas de partición del molde desgastadas o dañadas, a una fuerza de cierre insuficiente o a una presión de inyección excesiva. El alabeo suele deberse a una refrigeración o una temperatura irregulares. Para eliminar ambos defectos, corrija el estado del molde, equilibre las temperaturas y la refrigeración, y estabilice los ajustes del proceso.
Qué le ayuda a decidir esta guía
- Las rebabas y el alabeo suelen indicar inestabilidad del molde, de la temperatura o del proceso.
- Las ventanas de proceso deben validarse antes de la producción en serie.
- Una inspección constante reduce los rechazos y los riesgos en las etapas posteriores de envasado.
En esta página
Introducción
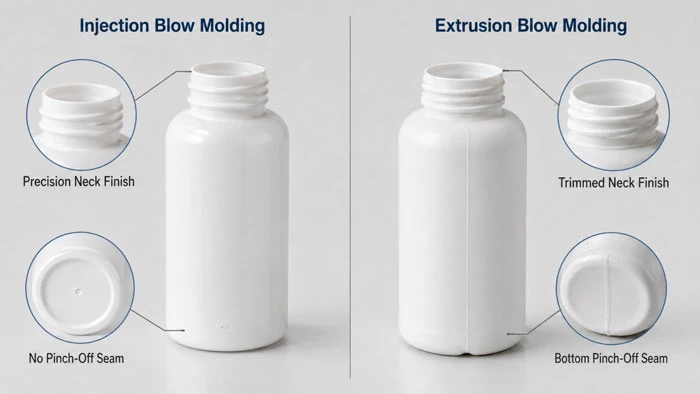
El moldeo por inyección y soplado (IBM) es un proceso de fabricación muy utilizado para producir artículos plásticos huecos, como botellas, recipientes y envases médicos. Sin embargo, defectos como las rebabas (fuga de material sobrante) y el alabeo (distorsión dimensional) pueden comprometer la calidad del producto, aumentar las tasas de desperdicio y elevar los costos de producción. Esta guía analiza las causas fundamentales de estos problemas y ofrece soluciones prácticas para optimizar el proceso IBM.
1. Comprender y minimizar las rebabas
¿Qué son las rebabas?
Las rebabas se producen cuando el plástico fundido escapa por las líneas de partición del molde, los pasadores expulsores o las holguras, y forma bordes finos no deseados en el producto terminado. Afectan la estética y la funcionalidad, e incluso pueden dañar los moldes con el tiempo.
Causas de las rebabas
- Fuerza de cierre insuficiente: un tonelaje bajo permite que el molde se abra bajo la presión de inyección.
- Moldes desgastados o desalineados: las superficies de partición dañadas o la desalineación crean holguras.
- Presión/velocidad de inyección excesiva: el sobreempaque fuerza el material hacia las holguras del molde.
- Alta fluidez del material: las resinas de baja viscosidad (p. ej., PP, PETG) fluyen con más facilidad hacia las grietas.
- Temperatura del molde no uniforme: el sobrecalentamiento localizado aumenta el flujo del material.
Soluciones para reducir las rebabas
(1) Optimizar el diseño y el mantenimiento del molde
- Garantice una alineación precisa del molde y un mantenimiento periódico para evitar el desgaste.
- Utilice moldes de acero templado en las zonas críticas para resistir la deformación.
- Pula las líneas de partición y elimine las rebabas de mecanizado para mejorar el sellado.
(2) Ajustar los parámetros del proceso
- Aumentar la fuerza de cierre: asegúrese de que supere la presión de inyección (normalmente 3–5 toneladas/in²).
- Reducir la presión/velocidad de inyección: las presiones más bajas minimizan las fugas forzadas.
- Optimizar la temperatura de la masa fundida: evite el calor excesivo para controlar la viscosidad del material.
(3) Selección y secado del material
- Utilice resinas con índices de fluidez (MFI) adecuados al diseño del producto.
- Seque previamente los materiales higroscópicos (p. ej., PET, nailon) para evitar la expansión provocada por la humedad.
2. Cómo prevenir el alabeo en el moldeo por inyección y soplado
¿Qué es el alabeo?
El alabeo es la deformación provocada por un enfriamiento desigual, que causa curvaturas, torsiones o imprecisiones dimensionales en el producto final.
Causas del alabeo
- Enfriamiento no uniforme: las variaciones en la velocidad de enfriamiento a lo largo de la pieza generan tensiones internas.
- Espesor de pared irregular: las secciones gruesas se enfrían más despacio, lo que provoca desequilibrios de contracción.
- Temperatura del molde elevada: retrasa la solidificación y aumenta la tensión residual.
- Selección de material inadecuada: algunos plásticos (p. ej., HDPE, PP) son propensos a la contracción.
Soluciones para minimizar el alabeo
(1) Ajustes de diseño y de molde
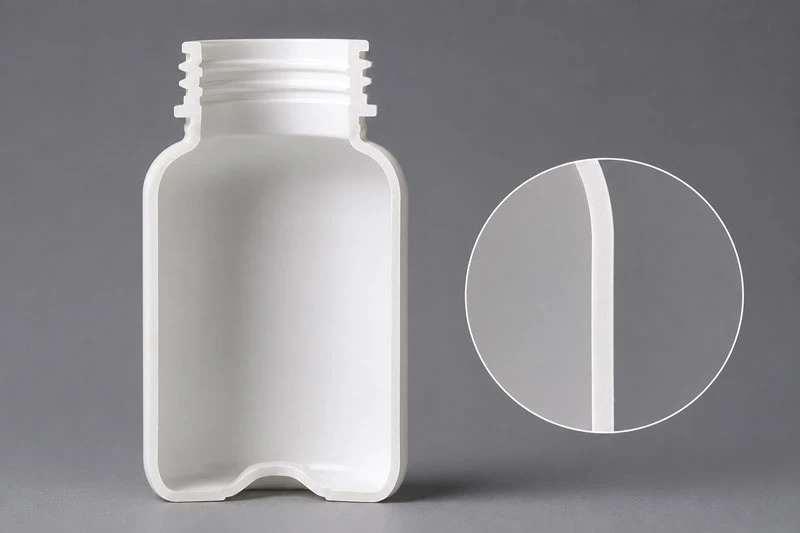
- Mantenga un espesor de pared uniforme (variación de ±10 %) para asegurar un enfriamiento homogéneo.
- Utilice canales de refrigeración conformados para regular la distribución de la temperatura.
- Añada nervios o cartelas para rigidizar las piezas sin aumentar el espesor.
(2) Optimización del proceso
- Refrigeración equilibrada: ajuste los caudales de refrigerante a la geometría de la pieza.
- Menor temperatura del molde: acelera la solidificación para reducir la tensión residual.
- Tiempo de ciclo más largo: permita un enfriamiento suficiente antes de la expulsión.
(3) Material y posprocesamiento
- Seleccione resinas de baja contracción (p. ej., ABS, PC) para aplicaciones críticas.
- Aplique un recocido a las piezas propensas a tensiones para aliviar las tensiones internas tras el moldeo.
3. Consejos avanzados para la solución de problemas
- Software de simulación: utilice el análisis Moldflow para predecir y mitigar los riesgos de rebabas y alabeo.
- Supervisión del proceso: instale sensores para seguir en tiempo real la presión, la temperatura y la fuerza de cierre.
- Pruebas con prototipos: valide los ajustes del molde y del proceso con series de producción cortas.
Conclusión
Las rebabas y el alabeo en el moldeo por inyección y soplado se deben a deficiencias del molde, del material o del proceso. Al optimizar la fuerza de cierre, la uniformidad de la refrigeración y la selección de materiales, los fabricantes pueden reducir considerablemente los defectos. El mantenimiento periódico del molde y los controles avanzados del proceso mejoran aún más la uniformidad.
Siga investigando sobre el moldeo por inyección y soplado
Planifique su proyecto de botella
Obtenga una recomendación de máquina y molde para su botella
Comparta el plano o la muestra de su botella, la resina y la producción deseada. Los ingenieros de Victor le recomendarán un modelo MSZ adecuado, la disposición de cavidades y el concepto de molde.
Solicitar propuesta técnica- Plano, muestra o foto de la botella
- Material: HDPE, PP, PS, PETG u otra resina
- Producción deseada y acabado del cuello
- País de destino de la entrega